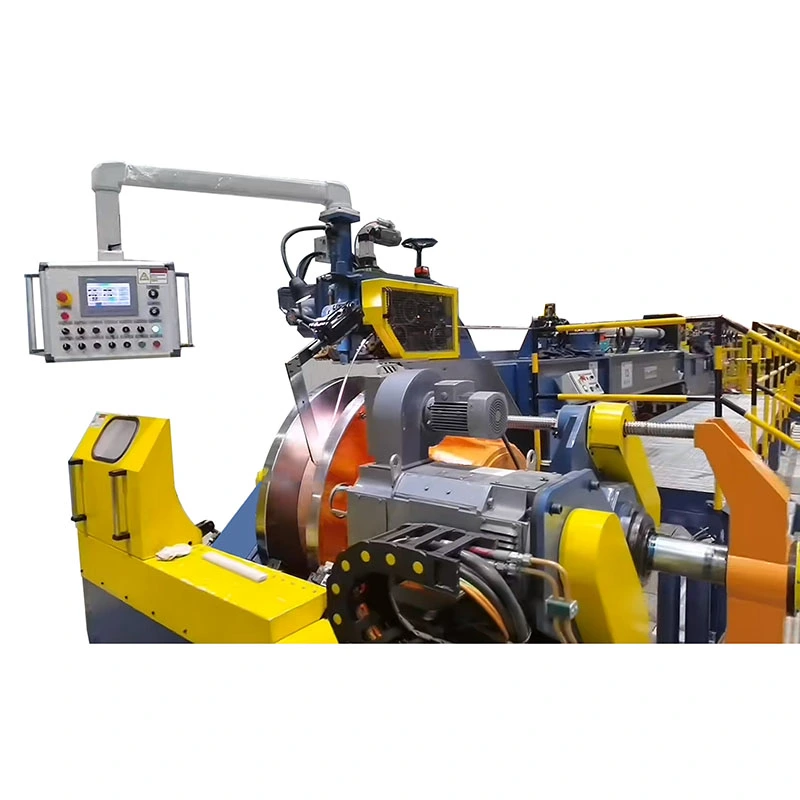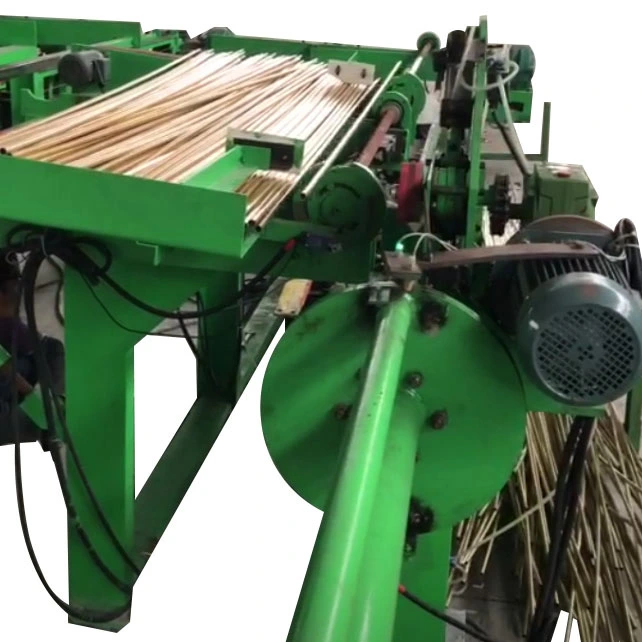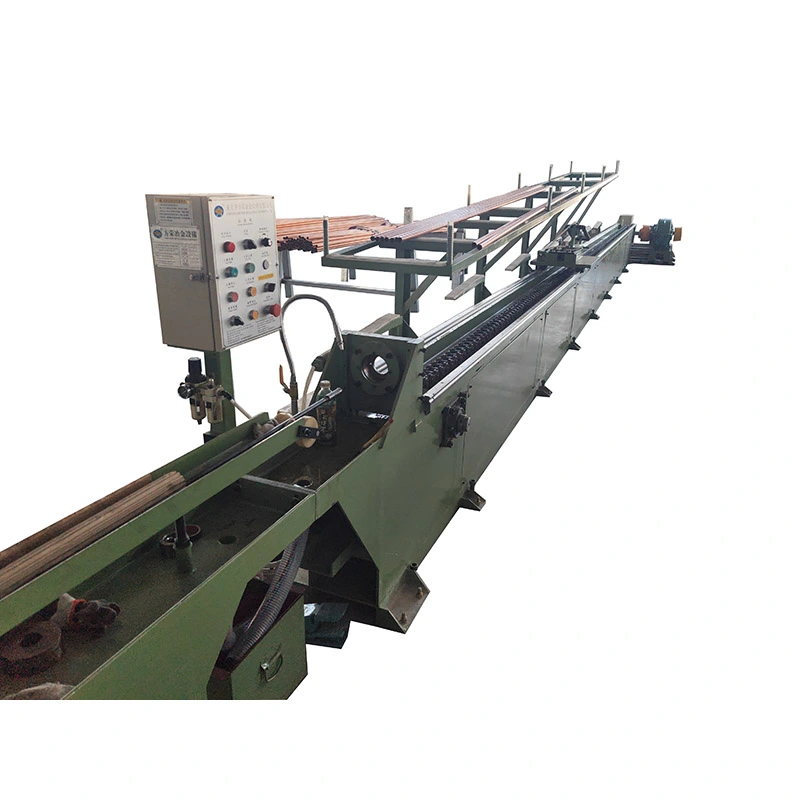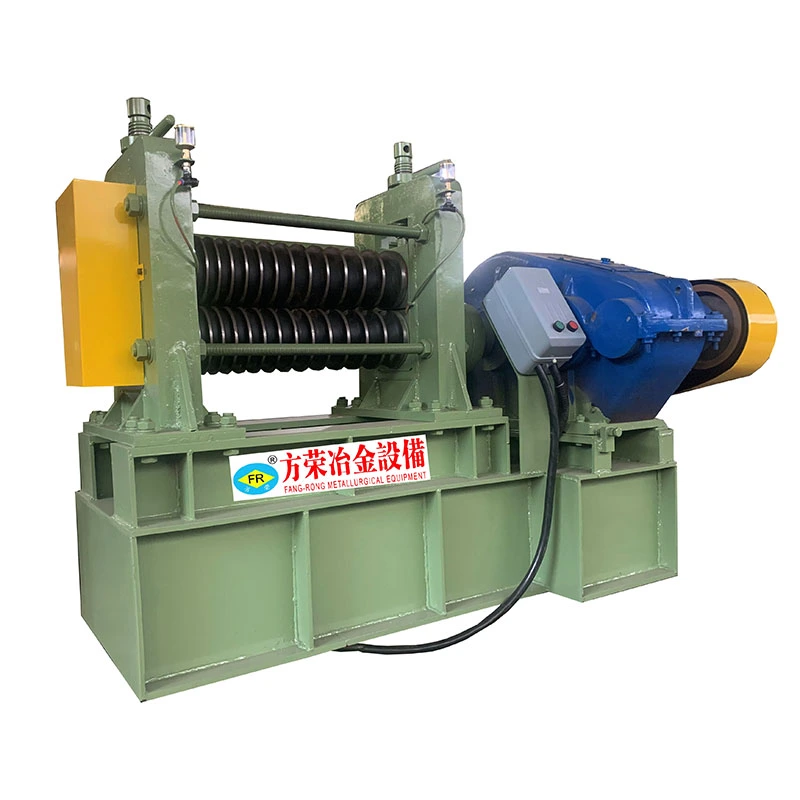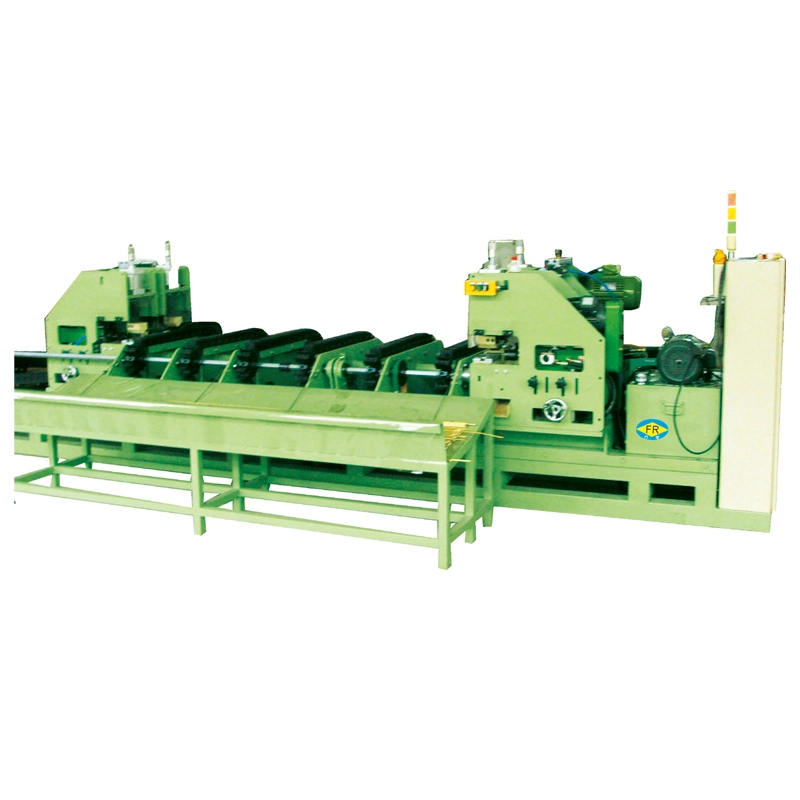
FangRongbiedt deBuis binnendraad vormmachinevoor het vormen van doorlopende binnendraad en spiraalvormige groef in koperen, roestvrijstalen, messing en aluminium buizen. Met FR-8- en FR-12-configuraties die buisdiameters van 5–15 mm en treksnelheden tot 60 m/min bestrijken, is de apparatuur ontworpen voor efficiënte buisverwerking in HVAC, koeling, flexibele slangen en productie van precisiebuizen.
Het vormen van inwendige draad en groef is een belangrijk proces voor fabrikanten die hoogwaardige metalen buizen, flexibele buizen, warmtewisselaarbuizen en gespecialiseerde vloeistofoverdrachtscomponenten produceren. In tegenstelling tot intermitterende bewerkingen kan een continu vormsysteem buistoevoer, interne profielvorming, gecontroleerd trekken en automatisch oprollen in één productiesequentie combineren. Dit helpt herhaaldelijk hanteren te verminderen, terwijl de stabiele buisbeweging en consistente vormomstandigheden behouden blijven.
De buisbinnendraadvormmachine van FangRong is verkrijgbaar in FR-8- en FR-12-configuraties. Het FR-8-model ondersteunt buisdiameters van 5–10 mm met treksnelheden van 15–30 m/min, terwijl de FR-12 buizen van 8–15 mm verwerkt bij 40–60 m/min. De uiteindelijke configuratie kan worden afgestemd op het buismateriaal, de wanddikte, het interne profiel, de spoed, de productiesnelheid en de spoeldiameter.
Inhoudsopgave
- Hoe werkt een buisbinnendraadvormmachine?
- Wat zijn de belangrijkste kenmerken van het continu vormen van interne schroefdraad?
- Wat zijn de belangrijkste machinespecificaties?
- Hoe moeten fabrikanten de juiste machine selecteren?
- Waar wordt deze machine gebruikt?
- Welke productieproblemen kan het oplossen?
- Hoe benadert FangRong de machinebouw?
- Veelgestelde vragen
- Hoe kunt u uw buisverwerkingsproject starten?
Hoe werkt een buisbinnendraadvormmachine?
Een buisbinnendraadvormmachine is ontworpen rond continue buisbeweging. In plaats van afzonderlijke buissecties afzonderlijk te verwerken, komt de buis in het toevoersysteem terecht en beweegt zich continu door de interne vormsectie. Een gecontroleerd vormgereedschap creëert de vereiste spiraalvormige draad of groef op het binnenoppervlak, terwijl het tractiesysteem een stabiele beweging handhaaft.
1. Gecontroleerde sondevoeding
Het invoergedeelte geleidt de buis met een gecontroleerde snelheid naar het vormgebied. Nauwkeurige uitlijning is belangrijk omdat overmatige afwijkingen de vormingsdiepte, de steekconsistentie en het uiteindelijke interne profiel kunnen beïnvloeden.
2. Interne profielvorming
Het vormsysteem creëert het interne spiraalvormige profiel door middel van gecontroleerde vervorming in plaats van te vertrouwen op conventioneel materiaalverwijderend snijden. Deze methode is bijzonder geschikt voor continue productie waarbij een stabiele steek en herhaalbare interne geometrie belangrijk zijn.
3. Tekenen en tractie
Na het betreden van de vormsectie wordt de buis continu door de machine getrokken. De trekkracht en werksnelheid kunnen worden aangepast aan het buismateriaal en de afmetingen, waardoor stabiele productieomstandigheden worden gehandhaafd.
4. Automatisch oprollen
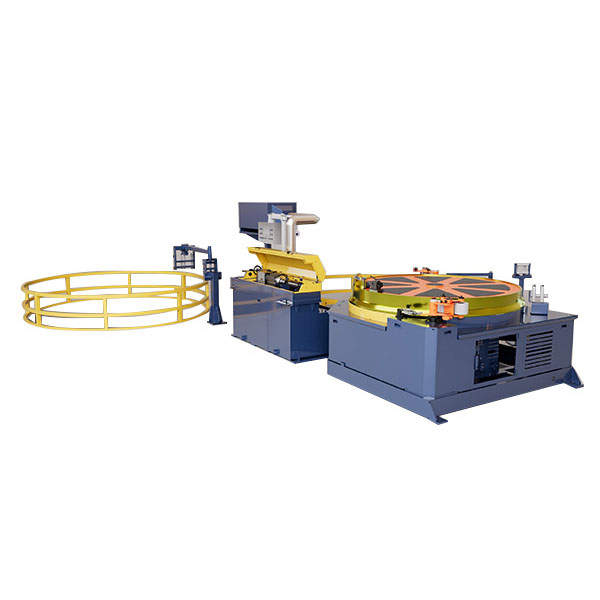
Zodra het binnenprofiel is gevormd, kan de afgewerkte buis automatisch tot een spoel worden gewikkeld. Dit vermindert de tussentijdse handmatige handelingen en maakt het proces gemakkelijker aan te sluiten op stroomopwaartse of stroomafwaartse buisverwerkingsapparatuur.
Wat zijn de belangrijkste kenmerken van het continu vormen van interne schroefdraad?
Voor buizenfabrikanten worden de machineprestaties niet alleen bepaald door het vervormingsvermogen. Continue productie vereist ook gecoördineerde toevoer-, tractie-, gereedschaps- en wikkelsystemen.
- Continue verwerking:Het vormen, trekken en oprollen van buizen kan als een samenhangend productieproces functioneren.
- Interne spiraalvormige vorming:Het vormsysteem produceert interne schroefdraden of groeven langs de buislengte.
- Compatibiliteit met meerdere materialen:Er kunnen configuraties worden ontwikkeld voor koperen, roestvrijstalen, messing, aluminium en andere geschikte metalen buizen.
- Instelbare productieparameters:Werksnelheid en trekomstandigheden kunnen worden geselecteerd op basis van materiaal- en buisspecificaties.
- Automatisch opwinden:Afgewerkte buizen kunnen in spoelen worden verzameld, waardoor extra opwikkelwerk wordt verminderd.
- Integratie van productielijnen:De apparatuur kan worden geconfigureerd om te worden aangesloten op bestaande buisverwerkingslijnen.
- Aangepaste gereedschappen:Vormgereedschappen kunnen worden afgestemd op de vereiste buisafmetingen, steek en inwendig profiel.
Wat zijn de belangrijkste machinespecificaties?
FangRong biedt momenteel twee standaardconfiguraties voor verschillende buismaten en productievereisten. De volgende specificaties bieden een praktische referentie voor de eerste machineselectie.
| Specificatie | FR-8 | FR-12 |
|---|---|---|
| Trekkracht | 2 T | 5 T |
| Buisdiameter | 5–10 mm | 8–15 mm |
| Tekensnelheid | 15–30 m/min | 40–60 m/min |
| Diameter spoel | 600–1000 mm | 800–1200 mm |
| Hoofdmotor | 15 kW | 22 kW |
| Variabel stuurprogramma | 18 kW | 30 kW |
De werkelijke bedrijfsparameters moeten worden bevestigd op basis van het buismateriaal, de buitendiameter, de wanddikte, het vereiste interne profiel, de spoed, de productiecapaciteit en de vereisten voor de afgewerkte spoel. Aangepaste configuraties zijn beschikbaar wanneer standaardspecificaties niet volledig overeenkomen met een productielijn.
Hoe moeten fabrikanten de juiste machine selecteren?
Het selecteren van een interne draadvormmachine alleen op basis van motorvermogen of maximale snelheid kan resulteren in een ongeschikte productieconfiguratie. Een betrouwbaardere aanpak is het evalueren van de volledige buisverwerkingsvereiste.
Buismateriaal
Koper, roestvrij staal, messing en aluminium hebben verschillende mechanische eigenschappen en vormgedrag. De geselecteerde vormkracht, gereedschaps- en bedrijfsparameters moeten daarom overeenkomen met het materiaal dat wordt verwerkt.
Buisdiameter en wanddikte
Buisafmetingen zijn rechtstreeks van invloed op de machineconfiguratie. FR-8 is ontworpen voor buizen van 5–10 mm, terwijl FR-12 8–15 mm bedekt. Bij het aanvragen van een configuratie op maat moet ook de wanddikte worden opgegeven.
Vereisten voor interne draad of groef
Het vereiste interne profiel en de spoed bepalen het juiste vormgereedschap. Fabrikanten die meerdere buisspecificaties produceren, moeten bij het plannen van de apparatuur rekening houden met de flexibiliteit van het gereedschap.
Productiesnelheid
Doeloutput is een andere belangrijke factor. Voor productie op gematigde snelheid waarbij kleinere buizen betrokken zijn, kan de FR-8-configuratie geschikt zijn. Hogere snelheidseisen en een grotere trekkracht kunnen de FR-12-configuratie vereisen.
Afgewerkte spoeldiameter
Het wikkelsysteem moet samen met de vereiste afgewerkte spoelgrootte worden overwogen. Verschillende productie-indelingen kunnen verschillende wikkelconfiguraties en handlingopstellingen vereisen.
Waar wordt deze machine gebruikt?
Het continu vormen van interne schroefdraad en groef kan een reeks buisproductietoepassingen ondersteunen waarbij de interne geometrie bijdraagt aan de productprestaties of assemblagevereisten.
- Productie van buizen voor HVAC en airconditioning
- Koeling en warmtewisselaarbuisverwerking
- Flexibele productie van roestvrijstalen slangen
- Productie van gasslangen
- Watervoorziening en sanitaire componenten
- Productie van gegolfde metalen buizen
- Flexibele slangen voor auto's
- Industriële vloeistofoverdrachtslangen
- Precisieproductie van metalen buizen
Voor toepassingen met koperen buizen kunnen interne spiraalvormige groeven worden gevormd voor gespecialiseerde warmteoverdrachtstoepassingen in airconditioning- en koelsystemen. De uiteindelijke gereedschaps- en bedrijfsparameters moeten worden bepaald op basis van de daadwerkelijke buisspecificatie en toepassing.
Welke productieproblemen kan het oplossen?
Traditionele buisverwerking kan meerdere onafhankelijke bewerkingen, handmatige invoer, herhaalde aanpassingen en afzonderlijk terugspoelen omvatten. Deze stappen kunnen de verwerkingstijd verlengen en mogelijkheden introduceren voor uitlijnings- of consistentieproblemen.
| Productie uitdaging | Continue vormingsbenadering | Potentieel productievoordeel |
|---|---|---|
| Herhaalde handmatige invoer | Continue sondevoeding | Minder tussentijdse handelingen |
| Onstabiele buisuitlijning | Gecontroleerde voeding en positionering | Meer consistente vormingsomstandigheden |
| Afzonderlijke vormingsbewerkingen | Geïntegreerd vormen en tekenen | Vereenvoudigde productiestroom |
| Handmatig terugspoelen | Automatische spoelwikkeling | Verminderde verwerking na het vormen |
| Verschillende buisspecificaties | Configureerbare tooling en parameters | Grotere productieflexibiliteit |
De primaire waarde van de continue configuratie is procescoördinatie. Door voeding, inwendig vormen, tractie en wikkelen in één productiereeks te brengen, kunnen operators meer tijd besteden aan parametercontrole en kwaliteitscontrole dan aan het overbrengen van buissecties tussen afzonderlijke bewerkingen.
Hoe benadert FangRong de machinebouw?
FangRong is sinds 1998 betrokken bij het koudtrekken, richten en aanverwante metallurgische apparatuur. Het productieproces omvat technisch ontwerp, structurele fabricage, machinale bewerking, productie van vormgereedschap, assemblage, kalibratie en testen.
Belangrijke mechanische componenten zoals trekmatrijzen, geleidewielen en interne vormkoppen worden vervaardigd op basis van hun operationele vereisten. Afhankelijk van het onderdeel worden bewerkings- en warmtebehandelingsprocessen gebruikt om de maatvastheid en serviceprestaties te ondersteunen.
Vóór verzending wordt de complete uitrusting gecontroleerd op mechanische structuur, werking van de transmissie, vormcomponenten, elektrische bediening, buisbeweging en coördinatie tussen de aandrijf- en besturingssystemen. Op maat gemaakte machines kunnen ook worden geïnspecteerd volgens overeengekomen buisspecificaties en productie-eisen.
Kwaliteit en technische referenties
- ISO 9001-certificering
- CE-conformiteit
- SGS-inspectieondersteuning
- 32 uitvindingsoctrooien
- Meer dan 100 patenten op gebruiksmodellen
- Productiefaciliteiten in Dongguan en Yangjiang, Guangdong
- Meer dan 26 jaar ervaring in gerelateerde metallurgische apparatuur
FangRong biedt ook installatiebegeleiding, training van operators, technische ondersteuning en diensten op het gebied van reserveonderdelen. De standaard garantietermijn bedraagt 12 maanden, exclusief normale slijtageonderdelen.
Veelgestelde vragen over machines voor het vormen van binnendraad
Welke materialen kunnen worden verwerkt?
De machine kan worden geconfigureerd voor koperen, roestvrijstalen, messing, aluminium en andere geschikte metalen buizen. Vormomstandigheden zijn afhankelijk van materiaaleigenschappen, buisafmetingen en het vereiste interne profiel.
Welke buisdiameter kunnen de standaardmodellen aan?
FR-8 is ontworpen voor buisdiameters van 5–10 mm, terwijl FR-12 8–15 mm bedekt. Voor toepassingen buiten deze standaardbereiken zijn aangepaste configuraties bespreekbaar.
Wat is het verschil tussen FR-8 en FR-12?
FR-8 biedt een trekkracht van 2 T en een treksnelheid van 15–30 m/min. FR-12 biedt een trekkracht van 5 T en een treksnelheid van 40–60 m/min, waardoor de twee configuraties geschikt zijn voor verschillende buismaten en productievereisten.
Kunnen er continu interne schroefdraden of groeven worden gevormd?
Ja. De machine is ontworpen voor continue buisbeweging en kan een interne spiraalvormige draad of groef langs de vereiste buislengte vormen zonder elk buisgedeelte afzonderlijk te bewerken.
Kan het worden geïntegreerd met een bestaande productielijn?
Ja. De apparatuur kan worden geïntegreerd met stroomopwaartse of stroomafwaartse buisverwerkingssystemen. De verbindingsmethode moet worden gepland op basis van de sondevoeding, de productiesnelheid, het hanteren van de spoel en de bestaande fabrieksindeling.
Welke informatie moet worden verstrekt bij het aanvragen van een machineofferte?
Fabrikanten moeten buismateriaal, buitendiameter, wanddikte, binnendraad- of groefprofiel, spoed, beoogde productiesnelheid, diameter van de afgewerkte spoel, verwachte productiecapaciteit en informatie over de bestaande productielijn verstrekken, indien van toepassing.
Kan de machine worden aangepast?
Ja. Machineconfiguratie, vormgereedschap, werkparameters en productielijnopstellingen kunnen worden aangepast op basis van buismateriaal, afmetingen, vormvereisten en productieomstandigheden.
Hoe kunt u uw buisverwerkingsproject starten?
Het kiezen van de juiste interne vormapparatuur vereist meer dan alleen het vergelijken van machinespecificaties. Buismateriaal, diameter, wanddikte, inwendig profiel, spoed, doelsnelheid, spoelafmetingen en lijnintegratievereisten moeten allemaal samen in overweging worden genomen. Als u een nieuwe productielijn voor buizen plant of een bestaand proces upgradet, geef dan uw buisspecificaties en productiedoelen door aan FangRong voor een geschikte apparatuurconfiguratie.Neem contact met ons opvandaag nog om uw toepassing te bespreken, het juiste machinemodel te bevestigen en een op maat gemaakte Tube Inner Thread Forming Machine-oplossing voor uw productievereisten te verkennen.