Whatsapp
We bieden een uitgebreid assortiment precisiemetaalverwerkingsapparatuur, waaronder richt-, koudtrek-, richt-, afschuinings-, snij-, draadwalsmachines en trekmatrijzen, op maat gemaakt voor buis-, staaf- en draadmaterialen in diverse industrieën.
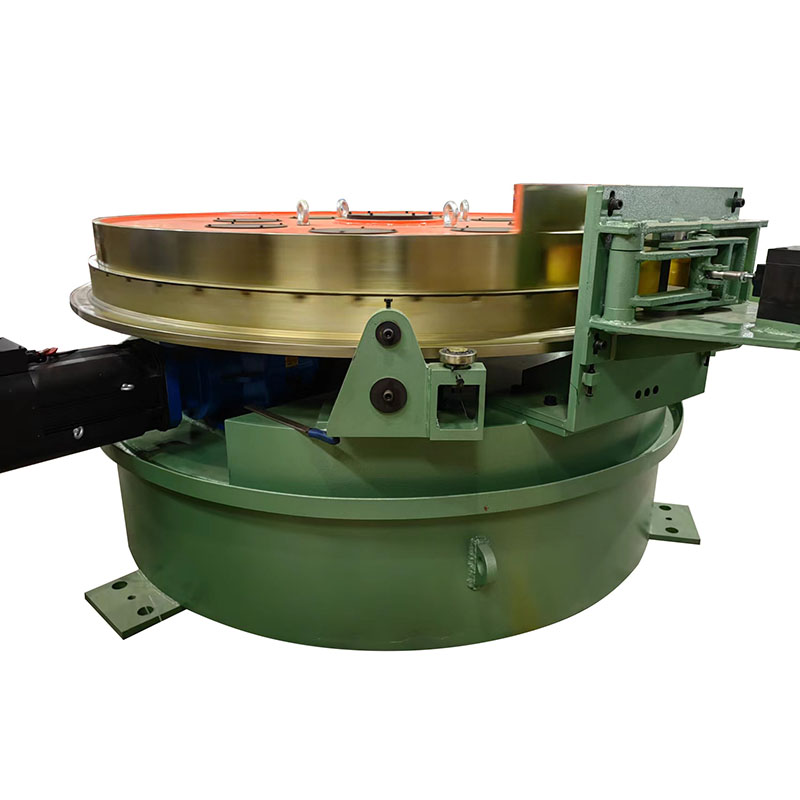
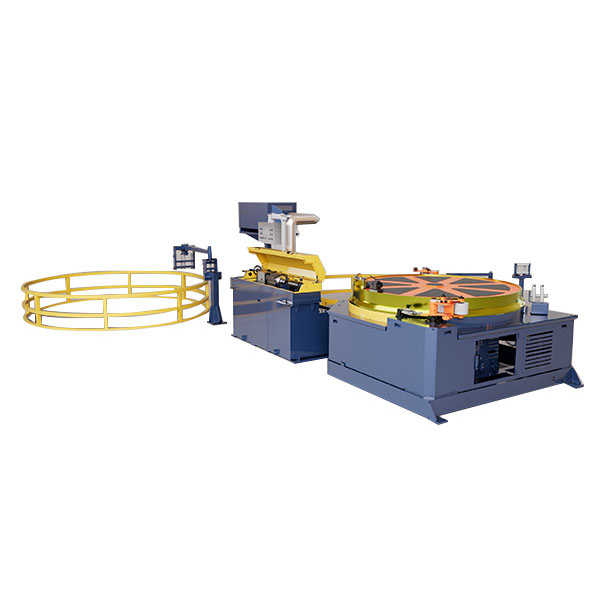
De buisbinnendraadvormmachine is ontworpen voor het continu vormen van interne spiraalvormige draden of groeven in metalen buizen en spoelen. Het wordt voornamelijk gebruikt voor koperen, roestvrijstalen, messing en aluminium buizen in de productie van flexibele slangen, gegolfde buizen, HVAC, koeling en precisiebuizen. De machine combineert buistoevoer, inwendig vormen, gecontroleerd trekken en opwikkelen van de spoel in één continue bewerking, waardoor herhaalde handmatige handelingen tijdens de productie worden verminderd.
De buisbinnendraadvormmachine is opgesteld rond continue buisbeweging in plaats van individuele buisverwerking. Nadat de buis het invoergedeelte is binnengegaan, werkt het vormsysteem op het binnenoppervlak, terwijl de tractie-eenheid de buis met een gecontroleerde snelheid in beweging houdt. De verwerkte buis wordt vervolgens opgerold tot een spoel voor verzameling of overdracht naar de volgende productiefase.
Het toevoersysteem geleidt de buis met een gecontroleerde snelheid in de vormsectie. Een juiste uitlijning is belangrijk omdat buisafwijkingen de vormdiepte, steekconsistentie en het voltooide interne profiel kunnen beïnvloeden. De machine kan worden geconfigureerd op basis van de buisdiameter, het materiaal en de opstelling van de productielijn.
In plaats van materiaal te verwijderen met conventionele snijgereedschappen, gebruikt het vormsysteem een vormgereedschap om het vereiste interne spiraalvormige profiel te creëren door middel van gecontroleerde vervorming. Deze aanpak is geschikt voor continue buisverwerking waarbij een consistente spoed en oppervlakteconditie over de buislengte vereist zijn.
Het tractiesysteem regelt de buisbeweging door de vormsectie. Trekkracht en werksnelheid kunnen worden aangepast aan de materiaal- en buisspecificatie. Na het vormen wordt de afgewerkte buis automatisch opgerold tot een spoel, waardoor het handmatig oprollen en hanteren tussen productiefasen wordt verminderd.
De juiste machine moet worden geselecteerd op basis van de daadwerkelijke buis- en productievereisten, en niet alleen op basis van het machinevermogen. De buitendiameter van de buis, het materiaal, de wanddikte, het vereiste interne profiel, de vormsteek, de productiesnelheid en de uiteindelijke spoeldiameter hebben allemaal invloed op de configuratie.
Koperen buizen zijn een veel voorkomende toepassing, maar ook RVS, messing en aluminium buizen kunnen volgens de vereiste vormomstandigheden worden verwerkt. Verschillende materialen vereisen verschillende vormkrachten en werkparameters, dus het materiaal moet worden bevestigd voordat het machinemodel wordt geselecteerd.
De vereiste spoed en het interne profiel bepalen de configuratie van het vormgereedschap. Voor projecten met verschillende buisspecificaties kunnen het vormsysteem en de bijbehorende gereedschappen worden afgestemd op de vereiste buisafmetingen in plaats van één vaste opstelling voor elk product te gebruiken.
De vereiste output heeft een direct effect op de machineselectie. FR-8 is bedoeld voor kleinere buismaten en gematigde lijnsnelheden, terwijl FR-12 een grotere trekkracht en een hoger werksnelheidsbereik biedt. Bij het plannen van het wikkeltraject moet ook rekening worden gehouden met de vereiste spoeldiameter.
| Model | Trekkracht | Buisdiameter | Tekensnelheid | Diameter spoel | Hoofdmotor | Variabel stuurprogramma |
|---|---|---|---|---|---|---|
| FR-8 | 2 T | 5–10 mm | 15–30 m/min | 600–1000 mm | 15 kW | 18 kW |
| FR-12 | 5 T | 8–15 mm | 40–60 m/min | 800–1200 mm | 22 kW | 30 kW |
Aangepaste configuraties zijn beschikbaar voor verschillende buismaterialen, afmetingen, vormvereisten en productie-indelingen. De werkelijke werkparameters kunnen variëren afhankelijk van de materiaal- en buisspecificatie.
Het vormen van interne buizen wordt moeilijk te beheren als de productie sterk afhankelijk is van handmatige invoer, afstelling en terugspoelen. Variaties in de uitlijning van de buis kunnen leiden tot een inconsistente spoed, terwijl onstabiele tractie het voltooide interne profiel kan beïnvloeden. Afzonderlijke vorm- en opwikkelbewerkingen verhogen ook de verwerkingstijd en de arbeidsvereisten.
De continue configuratie brengt aanvoer, vorming, tractie en wikkelen in hetzelfde productieproces. Operators kunnen zich concentreren op parameteraanpassing en kwaliteitscontrole in plaats van het herhaaldelijk overbrengen van individuele buissecties tussen machines.
De buisbinnendraadvormmachine kan worden gebruikt voor flexibele roestvrijstalen slangen, gasslangen, watertoevoerslangen, gegolfde metalen buizen, sanitaire componenten, HVAC-leidingen, flexibele buizen voor auto's, industriële vloeistoftransportbuizen en de productie van warmtewisselaarbuizen. Voor de verwerking van koperen buizen kan het vormsysteem worden geconfigureerd voor interne spiraalvormige groeven die worden gebruikt in toepassingen voor airconditioning en koeling met warmtewisselaars.
FangRong vervaardigt de machine volgens een gecontroleerde volgorde, die technisch ontwerp, structurele fabricage, bewerking, productie van vormgereedschap, assemblage en testen omvat. Het frame en de draaitafel worden waar nodig gesneden, gelast, spanningsvrij gemaakt en CNC-gefreesd. Kerncomponenten zoals trekmatrijzen, geleidewielen en interne vormkoppen worden machinaal bewerkt en met warmte behandeld volgens hun bedrijfsvereisten.
Na de mechanische montage worden de elektrische en aandrijfsystemen geïnstalleerd en wordt de machine gekalibreerd voor aflevering. Oppervlaktebehandeling en eindmontage worden voltooid volgens de configuratie van de apparatuur. Het testen richt zich op de werking van de machine, de buisbeweging, de vormprestaties en de coördinatie van de aandrijf- en besturingssystemen.
Elke machine wordt vóór verzending gecontroleerd om er zeker van te zijn dat de mechanische structuur, het transmissiesysteem, de vormcomponenten en de elektrische bediening naar behoren werken. Voor op maat gemaakte apparatuur kan de inspectie worden uitgevoerd op basis van de overeengekomen buisspecificaties en productie-eisen, zodat belangrijke configuratieproblemen worden geïdentificeerd vóór installatie in de fabriek van de klant.
Dongguan Fangrong Metallurgical Equipment Co., Ltd. werd opgericht in 1998 en heeft meer dan 26 jaar ervaring in koudtrekken, richten en aanverwante metallurgische apparatuur. Het bedrijf exploiteert productiefaciliteiten in Dongguan en Yangjiang, Guangdong, ter ondersteuning van de productie- en leveringscapaciteit van apparatuur.
FangRong is ISO 9001-gecertificeerd en levert apparatuur met CE-conformiteit en SGS-inspectie. De technische portefeuille omvat 32 uitvindingsoctrooien en meer dan 100 gebruiksmodeloctrooien. Voorbeelden hiervan zijn patent 2013207829011 voor een kettingspaninrichting, patent 2008300532117 voor een meerstrengige matrijshouder en ZL2015 2 0842922.7 voor een snelwisseldoornsysteem.
Vóór verzending wordt de machine voorbereid op basis van de structuur, transportmethode en bestemmingsvereisten. Componenten zijn beschermd tegen beweging en schade tijdens het transport, waarbij de verpakking indien nodig is afgestemd op levering in het buitenland.
FangRong biedt installatiebegeleiding, operatortraining en technische ondersteuning na levering. De standaard garantietermijn bedraagt 12 maanden, exclusief normale slijtageonderdelen. Er zijn reserveonderdelen en langdurige technische ondersteuning beschikbaar voor de bediening en het onderhoud van de apparatuur.
De machine kan worden geconfigureerd voor roestvrijstalen, koperen, messing, aluminium en andere metalen buizen. De geschikte vormparameters zijn afhankelijk van het materiaal, de buisafmetingen en het vereiste interne profiel.
FR-8 bestrijkt buisdiameters van 5 tot 10 mm, terwijl FR-12 8 tot 15 mm bestrijkt. Aangepaste configuraties kunnen worden besproken wanneer de vereiste buismaat buiten deze bereiken valt.
FR-12 biedt een hogere trekkracht en een sneller tekensnelheidsbereik dan FR-8. FR-8 heeft een trekkracht van 2 T en een treksnelheid van 15–30 m/min, terwijl FR-12 een trekkracht van 5 T en 40–60 m/min biedt.
Ja. De machine is ontworpen voor continue buisbeweging en kan een interne spiraalvormige draad of groef langs de vereiste buislengte vormen zonder elk buisgedeelte afzonderlijk te bewerken.
Ja. De apparatuur kan worden geïntegreerd met stroomopwaartse of stroomafwaartse buisverwerkingsapparatuur. De benodigde aansluitmethode is afhankelijk van de sondevoeding, de productiesnelheid, de handling van de coils en de indeling van de bestaande lijn.
Geef het buismateriaal, de buitendiameter, de wanddikte, het vereiste interne draad- of groefprofiel, de spoed, de beoogde productiesnelheid, de diameter van de afgewerkte spoel en de verwachte productiecapaciteit op. Voor lijnintegratie is ook de bestaande apparatuurindeling nuttig.
Ja. Machineconfiguratie, gereedschaps- en werkparameters kunnen worden aangepast voor specifieke buismaterialen, afmetingen, vormvereisten en productie-indelingen. De definitieve specificaties moeten worden bevestigd volgens de werkelijke productieomstandigheden.
Ja. Na levering zijn installatiebegeleiding en operatortraining beschikbaar. Er wordt ook technische ondersteuning en reserveonderdelenservice geboden voor langdurig gebruik van de apparatuur.
De standaardgarantie bedraagt 12 maanden, exclusief normale slijtageonderdelen. Technische ondersteuning en service voor reserveonderdelen gaan door tot na de garantieperiode.
Adres
NO.163, Shatong Road, Shabu 2e industriële zone, Dalang Town, Dongguan City, Guangdong, China
Tel