Whatsapp
We bieden een uitgebreid assortiment precisiemetaalverwerkingsapparatuur, waaronder richt-, koudtrek-, richt-, afschuinings-, snij-, draadwalsmachines en trekmatrijzen, op maat gemaakt voor buis-, staaf- en draadmaterialen in diverse industrieën.
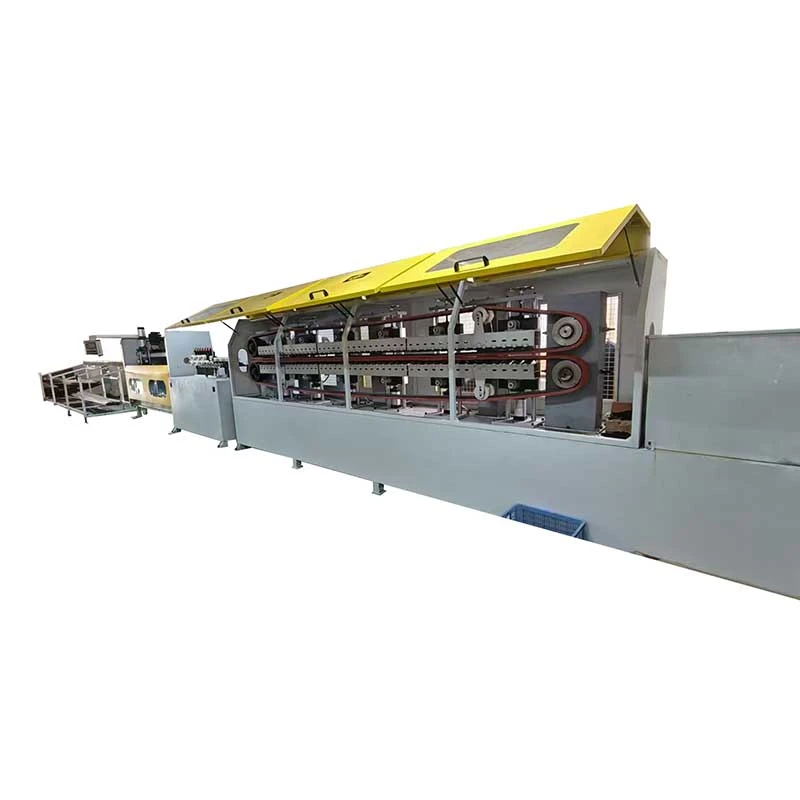
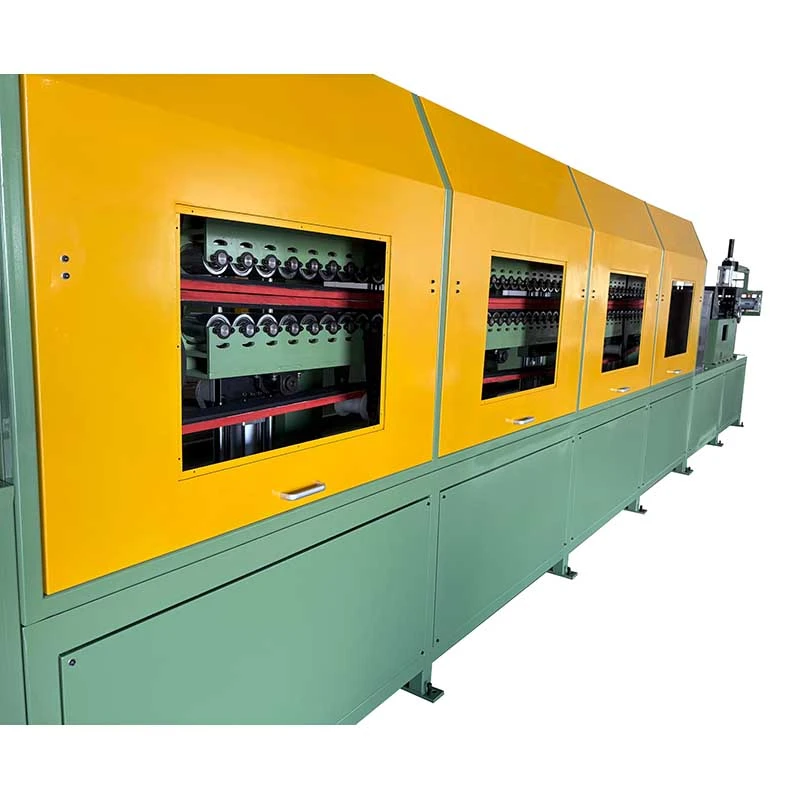
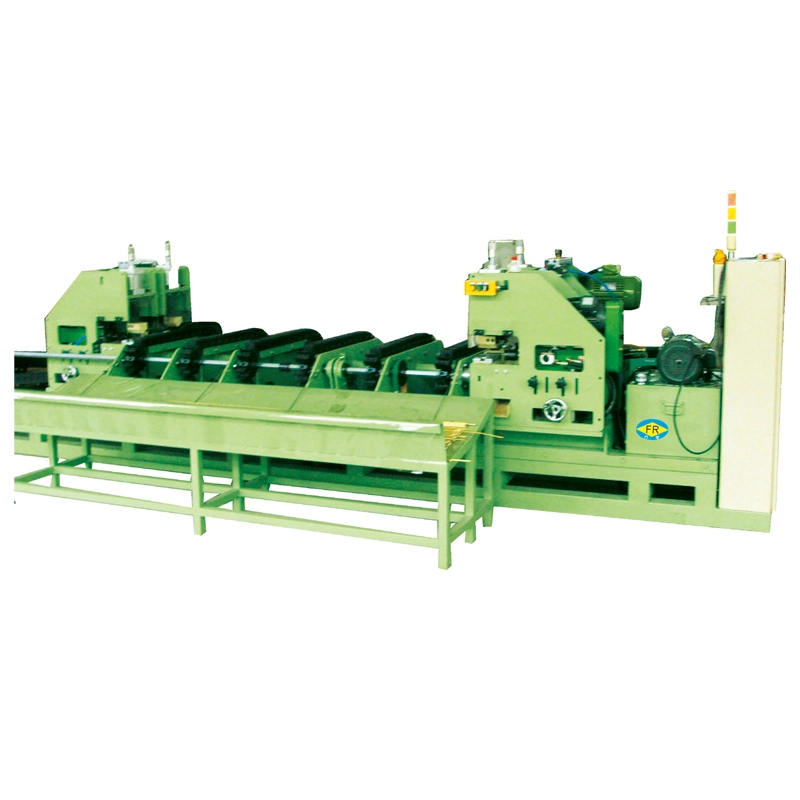
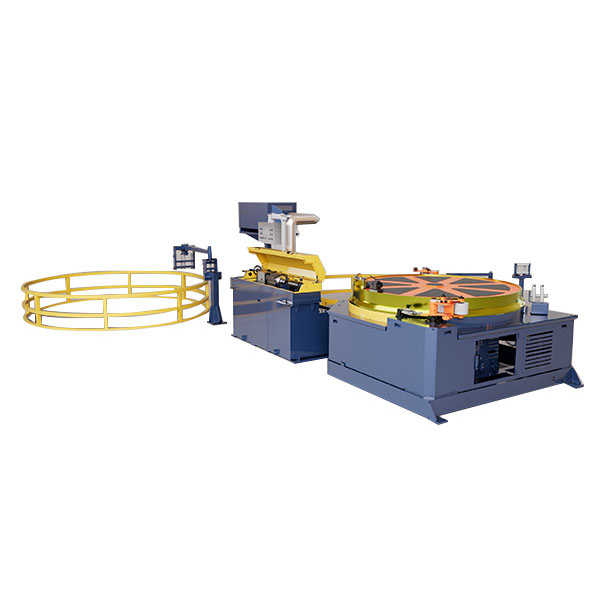
DeAutomatische koudtrekmachine van het rupstype met oprolmechanismeis ontworpen voor het continu trekken en oprollen vanmetalen buizen met een kleine diameter. Met trekkrachten van10–50 kNen versnelt tot100 m/minDe rupsbandaandrijving zorgt voor stabiel trekken en continu gebruik. Het kan buisdiameters vanφ5–40 mmen voert het getrokken materiaal rechtstreeks in de haspel, waardoor het wordt verminderdsnijden, hanteren en opslaan. Geschikt voor koperen, aluminium, roestvrijstalen en koolstofstalen buizen die worden gebruikt inHVAC, automobiel, elektriciteit en algemene techniek.
DeAutomatische koudtrekmachine van het rupstype met oprolmechanismeis ontworpen voor fabrikanten die continu metalen buizen met een kleine diameter moeten trekken en het eindproduct op rollen moeten ontvangen in plaats van in rechte stukken. Het combineert eenrupsbandtekensysteem, precisiematrijshouder, PLC-besturing en automatisch oprolstationin één productielijn, waardoor herhaaldelijk stoppen, lossen, snijden en handmatige overdracht tussen trek- en oprolbewerkingen wordt geëlimineerd.
Deze configuratie is vooral handig wanneer het product wordt geleverd in lange, doorlopende lengtes voor het stroomafwaarts buigen van buizen, snijden, vervaardigen van warmtewisselaars of verder trekken. De FR-serie omvat buisdiameters vanafφ5 tot φ40 mm, met trekkrachten van10 tot 50 kNen maximale tekensnelheden van80-100 m/min, afhankelijk van het model en de procesomstandigheden.


Traditionele ketting- of hydraulische trekbanken trekken de buis in individuele slagen. De automatische koudtrekmachine van het rupstype met oprolmechanisme moet na elke slag stoppen, zodat de operator het werkstuk kan resetten, lossen of overbrengen. Deze bedieningsmethode is acceptabel voor korte rechte buizen, maar wordt inefficiënt wanneer de klant dit nodig heefthonderden of duizenden meters ononderbroken buizen met een kleine diameter.
Het rupssysteem verandert de trekmethode van intermitterende slagbeweging naarcontinu wrijvingstrekken. Bovenste en onderste rupsbanden grijpen de buis over een lang contactgebied en voeren deze continu door de trekmatrijs. De afgewerkte buis komt vervolgens rechtstreeks in de opwikkelaar terecht.
Het resultaat is niet alleen een hogere tekensnelheid. De belangrijkste productievoordelen zijn minder handelingen, minder tussentijdse opslag, minder tussenkomst van de operator en een eindproductformaat dat direct kan worden overgedragen naar het volgende proces.
Wanneer continu tekenen ertoe doet:Het is het meest waardevol voor koperen, aluminium en stalen buizen met een lange lengte, waarbij het productievolume en de levering van de spoel belangrijker zijn dan de productie van individuele rechte staven.
Als het er minder toe doet:Als uw product altijd in korte, rechte lengtes wordt geleverd en regelmatig moet worden gewisseld tussen zeer verschillende buismaten, kan een conventionele trekbank geschikter zijn. De machineselectie moet daarom gebaseerd zijn op materiaal, reductie per gang, afgewerkte diameter, vereiste lengte en leveringsformaat, en niet alleen op snelheid.
1. Sondevoeding:De binnenkomende buis wordt aangevoerd vanuit een decoiler of een invoersysteem met rechte lengte en komt de machine binnen via de invoergeleider.
2. Tekenmatrijs:De buis gaat door een precisietrekmatrijs, waardoor de buitendiameter wordt verkleind en het voltooide maatprofiel wordt gecontroleerd. Matrijsontwerp en smering hebben een direct effect op de trekkracht, oppervlakteconditie en standtijd.
3. Continu trekken van de rups:Twee evenwijdige rupsbanden grijpen de buis vast voor of rond het trekken. Meerdere paren pneumatische cilinders passen gecontroleerde druk toe om de wrijving tussen de rupsbanden en de buis te behouden. In tegenstelling tot een kettingtrekbank hoeft de rupsband niet na elke slag los te laten en opnieuw in te stellen.
4. Tekening met variabele snelheid:De treksnelheid is traploos instelbaar binnen het nominale bereik. De werkelijke productiesnelheid moet worden gekozen op basis van materiaalsterkte, buismaat, reductieverhouding, smering en vereiste oppervlakteafwerking, in plaats van simpelweg op maximale snelheid te werken.
5. Gesynchroniseerd oprollen:De getrokken buis komt onmiddellijk na het verlaten van de treksectie het oprolstation binnen. De oprolsnelheid volgt de treksnelheid om de lijnspanning te controleren en een stabiele spoel te produceren.
6. Spoelwissel:Wanneer de vooraf ingestelde spoellengte of productiehoeveelheid is bereikt, stopt het besturingssysteem de lijn voor het vervangen van de spoel en kan de volgende spoel of trommel worden gepositioneerd voor productie.
7. PLC- en HMI-besturing:Het besturingssysteem beheert de treksnelheid, het tellen van de lengte, het oprollen en de volgorde van het verwisselen van rollen, waardoor de operator het volledige proces vanaf één controlestation kan volgen.
De rupsaandrijving zorgt voor continu trekken in plaats van herhaalde trek-stopcycli. FR-16 en FR-25 bieden tekensnelheden tot80 m/min, terwijl FR-38 reikt tot100 m/min.
Voor een producent van grote aantallen koperen buizen die lange spoelen aan HVAC-fabrikanten levert, kan dit werkingsprincipe de stilstand die gepaard gaat met herhaalde trekbankbewegingen elimineren. Maximale snelheid is echter niet automatisch de beste productiesnelheid. Voor moeilijke roestvaststaalsoorten of hoge reductieverhoudingen kan een lager toerental met de juiste smering een betere standtijd en oppervlaktekwaliteit opleveren.
De rupscontactlengte varieert van1800 tot 3500 mm. Dankzij een groter contactoppervlak kan de trekkracht over een grotere buislengte worden verdeeld, waardoor het risico op wegglijden van de rupsband wordt verminderd wanneer een hogere trekkracht vereist is.
Deze parameter wordt vooral belangrijk bij de verwerking van hardere materialen, grotere buisdiameters of grotere reducties. Voor zachte koperen buis met een bescheiden reductie is de langste rups niet noodzakelijkerwijs vereist.
De FR-serie maakt gebruik van meerdere luchtcilinderparen om de klemdruk van de rupsbanden te regelen. FR-16 gebruikt 8 paren, FR-25 gebruikt 10 paren en FR-38 gebruikt 12 paren.
Het doel is om voldoende wrijvingsgrip langs de trekzone te behouden zonder te vertrouwen op overmatige druk op een enkel punt. Een correcte drukafstelling is belangrijk omdat onvoldoende druk slippen kan veroorzaken, terwijl overmatige druk het buisoppervlak kan markeren of vervormen.
De afgewerkte buis wordt na het trekken direct op een spoel of trommel gewikkeld. Dit is handig voor HVAC-, koel- en autobuizen, waarbij stroomafwaartse processen vaak lang continu materiaal vereisen.
Een producent van koperen buizen die een FR-38 voor airconditioningbuizen gebruikt, kan de afgewerkte spiraal daarom direct overbrengen naar de daaropvolgende snij-, buig- of warmtewisselaarproductie in plaats van het materiaal eerst in rechte stukken te snijden, te bundelen en vervolgens in een ander proces te voeren.
De drie standaardmodellen voldoen aan verschillende diameter- en trekkrachtvereisten. Als u een groter model selecteert, simpelweg omdat het een hogere maximumsnelheid biedt, kan dit de apparatuur- en energiekosten verhogen zonder de productie te verbeteren als de vereiste buismaat en -reductie klein zijn.
| Model | FR-16 | FR-25 | FR-38 |
| Buisdiameterbereik | φ5-φ16 mm | φ10-φ25 mm | φ10-φ40 mm |
| Trekkracht | 10 kN | 30 kN | 50 kN |
| Hoofdmotorvermogen | 15 kW | 22 kW | 37 kW |
| Tekensnelheid | 0-80 m/min | 0-80 m/min | 0-100 m/min |
| Luchtcilinderparen | 8 paar | 10 paar | 12 paar |
| Rupsbreedte | 80 mm | 100 mm | 120 mm |
| Lengte rupscontact | 1800 mm | 2500 mm | 3500 mm |
| Oprolstation | Geïntegreerd | Geïntegreerd | Geïntegreerd |
Modelselectie:FR-16 is geschikt voor kleinere buismaten tot φ16 mm; FR-25 biedt een hogere trekkracht voor toepassingen van φ10-φ25 mm; FR-38 is bedoeld voor grotere buismaten tot φ40 mm en toepassingen die een trekkracht tot 50 kN vereisen. De definitieve selectie moet worden bevestigd op basis van de startdiameter, de uiteindelijke diameter, de materiaalkwaliteit, de reductie per doorgang, de smeermethode en de vereiste productieoutput.
Typische materialen:Koperen en aluminium buizen voor airconditioningspiralen, koelsystemen, condensors en verdampers.
Klantscenario:Een fabrikant van koperen buizen gebruikt een FR-38 rupstrekbank met geïntegreerde wikkeling om lange airconditioningbuizen te produceren. Dankzij het continue tekenproces kan de getrokken buis rechtstreeks in de haspel komen, waardoor er minder tussentijds snijden en handmatig overbrengen vóór de volgende productiebewerking nodig is.
Voor deze toepassing zijn treksnelheid en spoelstabiliteit doorgaans belangrijker dan alleen de maximale trekkracht. Smering, matrijsconditie en uiteindelijke maattolerantie moeten samen met de outputvereisten worden geëvalueerd.
Typische materialen:Koolstofstalen, roestvrijstalen, koperen en aluminium buizen voor remleidingen, brandstofsystemen en airconditioningsystemen voor voertuigen.
Klantscenario:Een leverancier van buizen voor de automobielsector gebruikt een FR-25 voor de continue productie van opgerolde buizen met een kleine diameter. Het rupstreksysteem vermijdt de herhaalde versnelling en vertraging die gepaard gaat met intermitterend trekken, waardoor de producent een stabieler continu proces kan handhaven voordat stroomafwaarts wordt gesneden en gevormd.
Voor buizen voor auto's kunnen de oppervlakteconditie en maatconsistentie belangrijker zijn dan het bereiken van de hoogst mogelijke lijnsnelheid, omdat defecten kostbaar kunnen worden na het buigen, opfakkelen of monteren.
Typische materialen:Roestvrij staal en andere precisielegeringen die worden gebruikt voor buizen en instrumentatiecomponenten met een kleine diameter.
Klantscenario:Een fabrikant van medische apparatuur gebruikt een FR-16 om roestvrijstalen buizen met een kleine diameter te trekken, zodat ze vervolgens kunnen worden doorgesneden en gemonteerd. Het continue proces is geschikt wanneer lange, consistente buislengtes nodig zijn voordat het materiaal in afzonderlijke componenten wordt gesneden.
Voor medische en instrumentatietoepassingen is maximale snelheid doorgaans minder belangrijk dan dimensionale controle, oppervlakteconditie, gereedschapsstabiliteit en traceerbare kwaliteitsinspectie.
Kleine koperen, aluminium en stalen buizen kunnen worden getrokken en opgerold voor elektrische componenten, instrumentatie, warmteoverdrachtscomponenten en andere technische producten. De geïntegreerde spoelconfiguratie is het nuttigst wanneer het volgende proces continu spoelmateriaal kan accepteren.
Het standaard machinepakket omvat derupstreksysteem, hoofdmotor, versnellingsbak, matrijshouder, pneumatisch klemsysteem, geïntegreerd opwikkelstation, PLC-schakelkast met HMI en standaard machinecomponenten.
Trekmatrijzen voor specifieke buismaten worden normaal gesproken geselecteerd op basis van het materiaal- en passchema van de klant en kunnen afzonderlijk worden geofferd. Decoilers, aanvullende toevoerapparatuur, speciale opwikkeltrommels, aangepaste automatisering en andere upstream- of downstream-apparatuur kunnen worden geconfigureerd volgens de productielijn.
| MOQ | 1 complete machineset |
| Op hoeveelheid gebaseerde prijzen | 1 set / 2-4 sets / 5+ sets; De uiteindelijke eenheidsprijs wordt vermeld op basis van model, configuratie en bestelhoeveelheid |
| Handelstermijn | FOB Shenzhen-haven, China; andere Incoterms beschikbaar in overleg |
| Betalingstermijn | 30% aanbetaling na orderbevestiging; 70% saldo vóór verzending na fabrieksacceptatietest |
| Standaard orderdoorlooptijd | FR-16 / FR-25: ongeveer 30-60 dagen; FR-38 en aangepaste configuraties: ongeveer 60-90 dagen |
| Versnelde bestelling | Prioriteitsproductie kan worden geregeld op basis van de fabriekscapaciteit en configuratie. De versnelde leveringsdatum moet vóór het plaatsen van de bestelling in de commerciële offerte worden bevestigd. |
| Garantie | 12 maanden vanaf inbedrijfstelling |
Belangrijk:De doorlooptijd begint nadat technische specificaties, tekeningvereisten en commerciële voorwaarden zijn bevestigd. Aangepaste matrijzen, speciale automatisering, geïmporteerde elektrische componenten en klantspecifieke testvereisten kunnen van invloed zijn op het uiteindelijke leveringsschema.
De automatische koudtrekmachine van het rupstype met oprolmechanisme is ontworpen rond het eigenlijke buistrekproces van de klant, in plaats van alleen te selecteren op basis van de nominale buisdiameter. Vóór de productie kan het technische team demateriaalkwaliteit, startgrootte, afgewerkte maat, reductieverhouding, vereiste trekkracht, productiesnelheid en oprolvereisten.
1. Procestechniek:Bevestig het buismateriaal, de afmetingen, de matrijsopstelling, de rupsconfiguratie en de oprolvereisten.
2. Materiaalinspectie:Inspecteer sleutelstaal, assen, tandwielen, rupsbandonderdelen en andere dragende onderdelen voordat u met de bewerking begint.
3. Precisiebewerking:Machinerupsframes en belangrijke mechanische componenten volgens technische tekeningen en vereiste toleranties.
4. Mechanische montage:Monteer rupsaandrijving, versnellingsbak, pneumatisch klemsysteem, matrijshouder en oprolsysteem.
5. Elektrische integratie:Installeer PLC, HMI, sensoren, motoren en besturingscomponenten en complete machinebedrading.
6. PLC-inbedrijfstelling:Controleer de regeling van de treksnelheid, het tellen van de lengte, de synchronisatie van de rollen en de volgorde van het wisselen van de rollen.
7. Fabriekstesten:De machine wordt onderworpen aan stationair draaien en belastingtesten. Als er buismonsters van klanten beschikbaar zijn, kunnen de trek- en oprolprestaties worden gecontroleerd met behulp van het daadwerkelijke materiaal.
8. Eindinspectie:Controleer de afmetingen van de machine, elektrische functies, pneumatische bediening, smering, veiligheidsvoorzieningen en staat van de afgewerkte spoel.
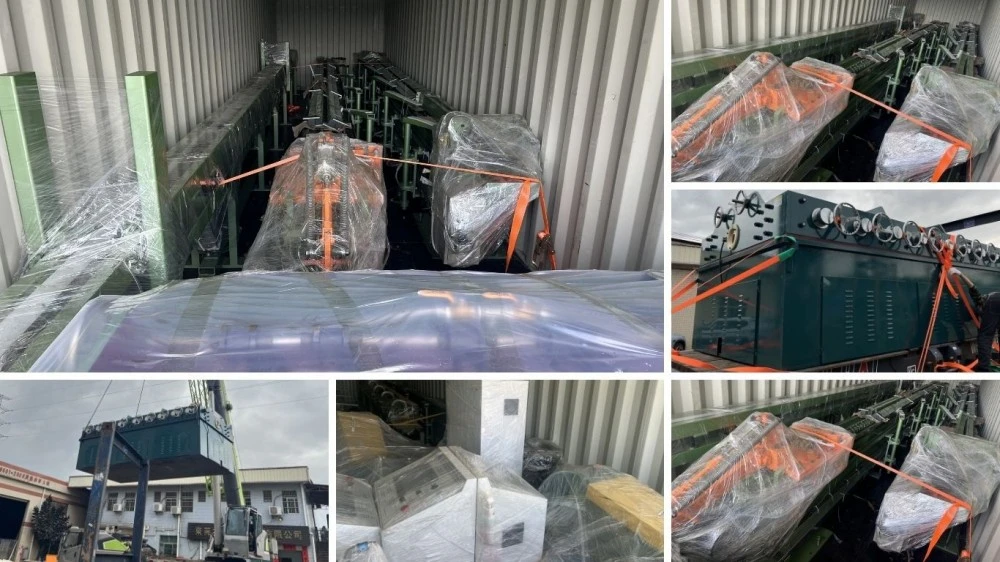
9. Exportverpakking:De machine is verpakt volgens de transportvereisten overzee, met bescherming tegen vocht, corrosie en hanteringsschade.
Trekbanktechniek sinds 1998.FangRong richt zich al meer dan twintig jaar op koudtrekken en aanverwante metaalvormapparatuur. De technische achtergrond van het bedrijf omvat een Taiwanese samenwerking op het gebied van tekenapparatuur en de daaropvolgende onafhankelijke productieontwikkeling.
Twee productiefaciliteiten.De productiefaciliteiten in Dongguan en Yangjiang ondersteunen mechanische fabricage, assemblage, testen en levering van apparatuur voor verschillende ordervolumes.
Internationale installatie-ervaring.FangRong-apparatuur is geleverd aan klanten in meer dan 70 landen en biedt praktische ervaring met verschillende buismaterialen, productievereisten en fabrieksomstandigheden.
Fabrieksacceptatietesten.De belangrijkste bedieningsfuncties worden vóór verzending gecontroleerd. Voor projecten waarbij klantmonsters vooraf worden aangeleverd, kan het teken- en oprolproces worden getest aan de hand van het daadwerkelijke productiemateriaal.
Applicatiegebaseerde technische ondersteuning.Het technische team kan helpen bij de matrijsselectie, berekening van de trekkracht, planning van het doorgangsschema, rupsconfiguratie, machine-indeling en opwikkelvereisten. Dit is vooral belangrijk bij het vervangen van een intermitterende trekbank door een doorlopende treklijn.
ISO9001:2015— Kwaliteitsmanagementsysteem dat ontwerp, productie, installatie en service omvat. Certificaat nr. UQ231211R1.
CE-markering— Standaard FR-machines worden geleverd met CE-conformiteitsdocumentatie die van toepassing is op de machineconfiguratie en relevante EU-vereisten. De beoordeling van de machineveiligheid is gebaseerd op de toepasselijke eisen vanRichtlijn 2006/42/EGen bijbehorende geharmoniseerde normen.
SGS-inspectie— Inspectie door derden kan worden geregeld voor overeengekomen machinespecificaties, prestatie- en veiligheidseisen.
Octrooiportfolio— FangRong heeft gepatenteerde technologieën ontwikkeld met betrekking tot trekapparatuur, matrijshouders, spanmechanismen en andere metaalvormende componenten.
Opmerking:CE-conformiteit is configuratiespecifiek. Als de machine in de EU wordt geïmporteerd, moeten het definitieve technische dossier, de conformiteitsverklaring, de veiligheidsvoorzieningen en de elektrische configuratie worden bevestigd voor de exacte geleverde machine. UKCA-documentatie en andere marktspecifieke vereisten kunnen vóór de productie worden besproken.
De automatische koudtrekmachine van het rupstype naar spoel is voorbereid voor internationale verzending met exportgerichte verpakking en bescherming voor mechanische, elektrische en pneumatische componenten. De uiteindelijke verpakkingsmethode is afhankelijk van de afmetingen van de machine, de verzendroute en of de apparatuur als complete machine of in afzonderlijke secties wordt verzonden.
Voor overzeese projecten worden de paklijst, machineafmetingen, brutogewicht en laadregeling vóór verzending bevestigd, zodat de koper de inklaring, het binnenlands transport en de losapparatuur in de fabriek vooraf kan voorbereiden.
Begin met de werkelijke buisdiameter en trekkracht in plaats van met de maximale snelheid. FR-16 bestrijkt φ5-φ16 mm en levert 10 kN; FR-25 bestrijkt φ10-φ25 mm en levert 30 kN; FR-38 bestrijkt φ10-φ40 mm en levert 50 kN. Er moet ook rekening worden gehouden met de materiaalsterkte, de begindiameter, de uiteindelijke diameter en de reductie per doorgang.
Ja, de FR-serie kan worden geconfigureerd voor koper, aluminium, roestvrij staal, koolstofstaal en geselecteerde speciale legeringen. Er mag echter niet van worden uitgegaan dat dezelfde machine voor elk materiaal identieke matrijzen, smering of tekenparameters gebruikt. Hardere materialen vereisen over het algemeen meer trekkracht en een betere controle van de reductie en smering.
Nr. 100 m/min is de maximale nominale snelheid van FR-38 onder geschikte procesomstandigheden. De werkelijke productiesnelheid is afhankelijk van het materiaal, de buisafmetingen, de reductie, het matrijsontwerp, de smering, de oppervlaktevereisten en de opwikkelomstandigheden. Werken op de maximale snelheid is alleen nuttig als het volledige proces bij die snelheid een stabiele kwaliteit kan behouden.
Het belangrijkste verschil is de trekmethode. Een conventionele trekbank trekt in slagen, terwijl het rupssysteem zorgt voor continu trekken op basis van wrijving. Dit is voordelig voor lange doorlopende buizen omdat het de stop-startcycli vermindert en het getrokken product rechtstreeks in de opwikkelaar kan komen.
De juiste rupsdruk, spoorconditie, uitlijning en processmering zijn belangrijk. Overmatige klemdruk kan gevoelige oppervlakken beschadigen, terwijl onvoldoende druk tot uitglijden kan leiden. Het klemsysteem moet daarom worden aangepast aan de eisen van het buismateriaal en het oppervlak, in plaats van eenvoudigweg maximale druk uit te oefenen.
Geef alstublieft demateriaalkwaliteit, beginbuisdiameter, afgewerkte diameter, buiswanddikte indien van toepassing, vereiste treksnelheid, beoogde productieopbrengst, spoelafmetingen en beschikbare voeding. Ook een tekenvoorbeeld of een bestaand passchema is nuttig. Met deze parameters kunnen de vereiste trekkracht en het machinemodel vóór de offerte worden gecontroleerd.
De standaardmachine omvat het tekensysteem en de matrijshouder. Matrijzen voor specifieke buismaten worden geselecteerd op basis van het materiaal en de afmetingen van de klant en worden normaal gesproken geoffreerd volgens het vereiste tekenproces.
Ja. De configuratie uit de FR-serie omvat een geïntegreerd oprolstation. De oproller volgt de snelheid van de tekenlijn en wikkelt de afgewerkte buis op de gespecificeerde spoel of trommel. De vereisten voor spoellengte, spanning en omschakeling moeten worden bevestigd tijdens de technische specificatie.
De standaard MOQ is1 complete machineset. Er kunnen offertes op basis van aantallen worden opgesteld1 set, 2-4 sets en 5+ sets. De uiteindelijke eenheidsprijs is niet alleen afhankelijk van de hoeveelheid, maar ook van het geselecteerde model, de uitrusting, de spoelconfiguratie, de automatisering en de klantspecifieke eisen.
De standaard FOB-offerte is gebaseerd opShenzhen-haven, China. Als uw logistieke arrangement een andere Chinese haven vereist, kunnen de verzendtermijn en de binnenlandse transportkosten in de offerte opnieuw worden berekend.
Voor standaard FR-16- en FR-25-bestellingen is doorgaans een vereiste vereist30-60 dagen. FR-38 en machines met aangepaste configuraties vereisen doorgaans dit60-90 dagen. De bevestigde doorlooptijd begint nadat de technische specificaties en orderdetails zijn afgerond.
Voor urgente projecten is prioritaire productie bespreekbaar. Een versnelde bestelling is afhankelijk van de huidige fabriekscapaciteit, beschikbaarheid van componenten en machineconfiguratie. De versnelde leveringsdatum moet schriftelijk worden bevestigd in de commerciële offerte voordat de bestelling wordt geplaatst.
De standaard betalingsregeling is30% aanbetaling na orderbevestiging en 70% saldo vóór verzending na fabrieksacceptatietests. Voor gekwalificeerde projecten kunnen alternatieve voorwaarden worden besproken.
De machine wordt gecontroleerd op mechanische werking, elektrische functies, pneumatische klemming, tekensnelheidsregeling, wikkelsynchronisatie, veiligheidsfuncties en algehele montage. Wanneer klantbuismonsters worden verstrekt, kunnen vóór verzending daadwerkelijke trek- en oproltests worden geregeld.
Ja. FangRong kan installatiebegeleiding, inbedrijfstellingsondersteuning en operatortraining bieden. De training kan betrekking hebben op de bediening van de machine, het vervangen van matrijzen, routineonderhoud, het afstellen van de rupsbanden en de basisfoutdiagnose. Afhankelijk van het project en de bestemming wordt het exacte servicearrangement bevestigd.
De standaard garantietermijn bedraagt12 maanden vanaf inbedrijfstelling. Gemeenschappelijke vervangingsonderdelen zoals rupsonderdelen, tandwielen, afdichtingen en sensoren kunnen worden geleverd volgens de machineconfiguratie. Technische ondersteuning op afstand is ook beschikbaar voor bedienings- en onderhoudsproblemen.
Ja, waarbij de klant vooraf representatief buismateriaal en de benodigde tekeninginformatie kan aanleveren. Testen met het daadwerkelijke materiaal is vooral nuttig voor nieuwe toepassingen, omdat hierdoor de trekkracht, snelheid, smering, oppervlakteconditie en wikkelprestaties vóór levering kunnen worden geëvalueerd.
De koper moet de vereiste fundering, ankerposities, elektrische voeding, perslucht, smeersysteem en materiaalbehandelingsapparatuur voorbereiden volgens de uiteindelijke machine-indeling. FangRong kan vóór verzending funderingstekeningen, ankerboutinformatie en installatievereisten verstrekken.
Adres
NO.163, Shatong Road, Shabu 2e industriële zone, Dalang Town, Dongguan City, Guangdong, China
Tel