Producten
Producten

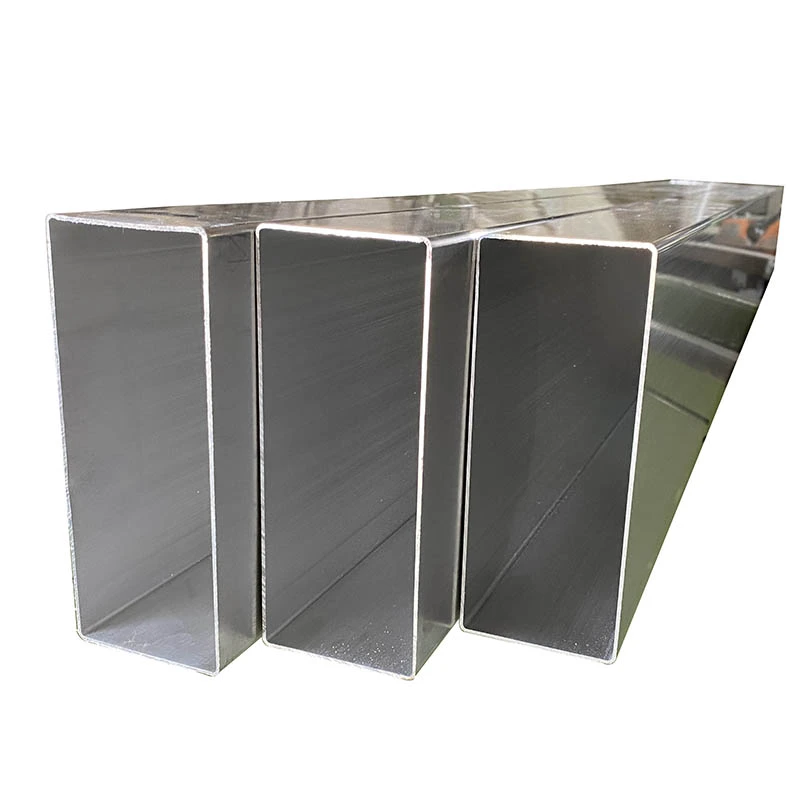
We bieden een uitgebreid assortiment precisiemetaalverwerkingsapparatuur, waaronder richt-, koudtrek-, richt-, afschuinings-, snij-, draadwalsmachines en trekmatrijzen, op maat gemaakt voor buis-, staaf- en draadmaterialen in diverse industrieën.

EV-batterij koudtrekmachine
  • EV-batterij koudtrekmachineEV-batterij koudtrekmachine
  • EV-batterij koudtrekmachineEV-batterij koudtrekmachine
  • EV-batterij koudtrekmachineEV-batterij koudtrekmachine
  • EV-batterij koudtrekmachineEV-batterij koudtrekmachine
  • EV-batterij koudtrekmachineEV-batterij koudtrekmachine

EV-batterij koudtrekmachine

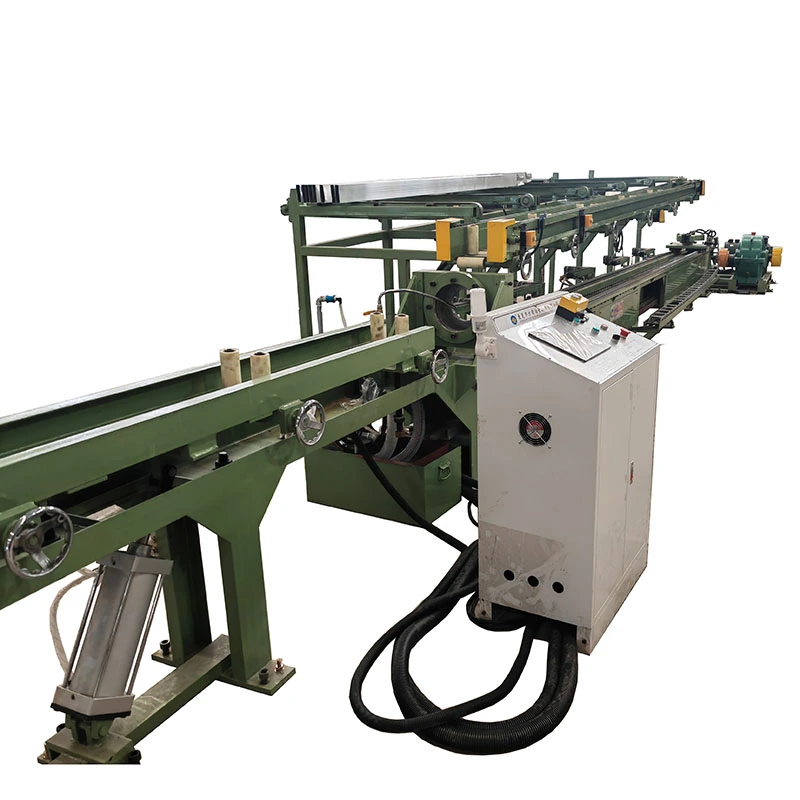
De EV Battery Cold Drawing Machine is een hydraulische trekbank voor het produceren van aluminium batterijbehuizingen uit warm geëxtrudeerde buisstukken. Het ondersteunt aluminiumlegeringen 3003, 6061 en 1050, met een trekkracht van 120 kN, een maximale slag van 7 m en een variabele snelheid van 0–20 m/min. Hydraulische bediening zorgt voor een stabiele trekkracht voor consistente wanddikte, oppervlakteafwerking en afmetingen. PLC-touchscreenbediening beheert de tekensnelheid en procesinstellingen.
Beoordeling: 5.0
(Beoordeling aantal: 1)

DeEV-batterij koudtrekmachineis een hydraulische trekbank voor het nauwkeurig koudtrekken van aluminium buizen die worden gebruikt voor EV-batterijbehuizingen, energieopslagbehuizingen en aanverwante batterijcomponenten. Het is bedoeld voor toepassingen waarbij extrusie alleen niet de vereiste combinatie van wanddiktecontrole, maatnauwkeurigheid, oppervlakteconditie en herhaalbaarheid kan bieden.

DeFR-80biedt een vaste trekkracht van120 kN, een maximale slag van7 m, en instelbare tekensnelheid van0–20 m/min. De machine maakt gebruik van een hoofdmotor van 37 kW, ZQ650-reductiemiddel, 3-inch kettingoverbrenging, PLC-touchscreenbediening en een 45 kW-omvormer voor snelheidsaanpassing.

EV Battery Cold Drawing MachineEV Battery Cold Drawing MachineEV Battery Cold Drawing MachineEV Battery Cold Drawing MachineEV Battery Cold Drawing Machine

Waar koudtrekken past bij de productie van batterijbehuizingen

Aluminium batterijbehuizingen worden gewoonlijk geproduceerd uit geëxtrudeerde buisstukken, gevolgd door tekenen en, voor sommige prismatische ontwerpen, aanvullende vorming. Koudtrekken vermindert de buisdoorsnede door een matrijs, terwijl de relatie tussen buitenafmetingen en wanddikte wordt gecontroleerd.

Voor de productie van batterijbehuizingen is het belangrijke punt niet simpelweg het bereiken van een kleinere buis. Het tekenproces moet over de volledige lengte stabiele afmetingen behouden en tegelijkertijd overmatige vervorming, oppervlakteschade of lokale variaties in de wanddikte vermijden. Het vereiste resultaat is afhankelijk van de aluminiumlegering, de temperatuur, de geometrie van de startbuis, het matrijsontwerp, het reductieschema, de smering en de treksnelheid.

De FR-80 kan worden geconfigureerd voorrond-naar-rond tekeningen toepassingen waarbij een getrokken ronde buis vervolgens wordt gevormd tot een rechthoekige of vierkante doorsnede.

Wat de machine helpt controleren

Variatie in wanddikte

Koudtrekken zorgt voor gecontroleerde vervorming van de buiswand en kan de maatconsistentie verbeteren vergeleken met alleen extrusie. De haalbare tolerantie hangt nog steeds af van de inkomende buis, de matrijsgeometrie, de materiaalconditie en het doorgangsschema.

Buitendiameter en profielafmetingen

De trekmatrijs bepaalt de uiteindelijke dwarsdoorsnedegeometrie. Dit maakt de nauwkeurigheid en uitlijning van de matrijs belangrijk wanneer de batterijbehuizing strenge maatvereisten heeft voor het daaropvolgende vormen, afdichten of assembleren.

Oppervlakteconditie

Aluminium is relatief eenvoudig te markeren tijdens het vormen. De juiste staat van het matrijsoppervlak, smering, buisvoorbereiding en treksnelheid zijn daarom belangrijk om krassen, groeven of andere treksporen te voorkomen.

Materiaalgebruik

Koudtrekken verandert de afmetingen van een bestaande buis in plaats van de behuizing uit massief materiaal te bewerken. Dit kan het bewerkingsafval verminderen en het materiaalgebruik verbeteren als het procestraject goed is ontworpen.

Herhaalbaarheid tussen productiebatches

Met PLC-gestuurde tekenparameters kunnen operators gedefinieerde snelheids- en slaginstellingen voor verschillende producten behouden. Dit is met name handig wanneer er op dezelfde machine meerdere specificaties voor de batterijbehuizing worden geproduceerd.

Selectiegids

1. Begin met de voltooide batterijhouder

Voordat u de trekbank selecteert, moet u de afmetingen van de afgewerkte kist definiëren in plaats van de machine alleen op basis van de nominale buisdiameter te kiezen. Geef voor een cilindrische behuizing de afgewerkte buitendiameter en wanddikte op. Geef voor een prismatische behuizing de afgewerkte breedte, hoogte, hoekgeometrie en wanddikte op.

2. Bevestig de startbuis

De afmetingen van de startbuis bepalen de benodigde reductie- en trekkracht. Geef de geëxtrudeerde buis buitendiameter, binnendiameter of wanddikte, lengte, legering en temperatuur op. Een groot verschil tussen het begin- en het voltooide gedeelte kan meerdere trekgangen of een extra vormbewerking vereisen.

3. Pas de trekkracht aan het proces aan

De FR-80 heeft een120 kN vaste trekkracht. Of dit voldoende is voor een specifieke batterijbehuizing kan niet alleen op basis van de legeringskwaliteit worden bepaald. De vereiste kracht wordt beïnvloed door reductie, buisafmetingen, materiaalsterkte, matrijsgeometrie, wrijving, smering en treksnelheid.

Voor een nieuw project is de praktische aanpak om de verwachte trekbelasting te berekenen op basis van het voorgestelde voldoendeheidsschema en vervolgens het resultaat waar nodig te verifiëren door middel van een voorbeeldtekening.

4. Controleer de slag ten opzichte van de buislengte

De FR-80 biedt het maximum7 m slag. De bruikbare productielengte is afhankelijk van de opstelling van het werkstuk, de puntlengte van de buis, de verplaatsing van de wagen en de vereiste afgewerkte lengte. Lange batterijbehuizingen moeten daarom worden gecontroleerd aan de hand van de daadwerkelijke machine-indeling en niet alleen aan de slagwaarde.

5. Selecteer snelheid volgens materiaal en reductie

De verstelbare0–20 m/minDankzij de treksnelheid kan het proces worden afgestemd op verschillende aluminiumkwaliteiten, wanddiktes, reducties, smeringsomstandigheden en oppervlaktevereisten. Een hogere tekensnelheid is niet automatisch beter; Een te hoge snelheid kan de warmteontwikkeling, wrijvingsgerelateerde markering of procesinstabiliteit vergroten.

6. Bepaal of rond-naar-vierkant vormen vereist is

Als de batterijbehuizing prismatisch is, bepaal dan of het vereiste rechthoekige gedeelte rechtstreeks door de trekmatrijs wordt geproduceerd of via een afzonderlijke vormingsfase na het trekken van ronde buizen. Deze beslissing heeft invloed op de gereedschappen, de maatvoering, de productievolgorde en de benodigde hulpapparatuur.

Selectie-item Informatie vereist
Materiaal Aluminiumlegering en humeur
Startbuis Buitendiameter, wanddikte of binnendiameter, lengte
Afgewerkte zaak Diameter of breedte × hoogte, wanddikte, lengte
Afname Vereiste dimensionale reductie en voorgesteld aantal passages
Trekkracht Berekende belasting op basis van materiaal, geometrie, reductie en gereedschap
Oppervlaktevereiste Aanvaardbare tekenmarkeringen, coatingvereisten en montagevereisten
Productievolume Doelopbrengst en vereiste cyclustijd
Producttype Cilindrische behuizing, prismatische behuizing of andere aluminium batterijbehuizing

Technische specificaties

Parameter Specificatie
Model FR-80
Vaste trekkracht 120 kN
Maximale slag 7 m
Tekensnelheid 0–20 m/min, variabel
Controlesysteem PLC-touchscreen
Omvormer 45 kW
Hoofdmotor 37 kW
Reductiemiddel ZQ650
Kettingsteek 3 inch
Machineafmetingen 17000 × 1100 × 1300 mm

De bovenstaande specificaties beschrijven de standaard FR-80-configuratie. Matrijsafmetingen, gereedschappen, richtapparatuur, vormmatrijzen en hulphanteringsapparatuur moeten worden bevestigd in overeenstemming met het daadwerkelijke ontwerp van de batterijbehuizing.

Toepassingen voor batterijbehuizingen

Cilindrische aluminium batterijbehuizingen

De EV Battery Cold Drawing Machine kan worden gebruikt voor ronde aluminium buizen die bedoeld zijn voor de productie van cilindrische batterijbehuizingen. Typische toepassingen vereisen gecontroleerde buitenafmetingen, wanddikte, rechtheid van de buis en oppervlakteconditie vóór daaropvolgende snij-, vorm- of assemblagewerkzaamheden.

Prismatische batterijbehuizingen

Voor rechthoekige batterijbehuizingen kan de productieroute gebruik maken van koudtrekken om de buisafmetingen vast te stellen, gevolgd door een speciale vormbewerking. Deze route is geschikt wanneer het uitgangsmateriaal een geëxtrudeerde ronde buis is en het eindproduct een gecontroleerde rechthoekige doorsnede vereist.

Energieopslagbehuizingen

Dezelfde tekenprincipes kunnen worden toegepast op aluminium buizen en behuizingen die worden gebruikt in stationaire energieopslagapparatuur, op voorwaarde dat de vereiste doorsnede, wanddikte, materiaal en trekkracht binnen het werkbereik van de machine vallen.

Componenten voor thermisch beheer van de batterij

Precisiegetrokken aluminium buizen kunnen ook worden gebruikt voor geselecteerde componenten voor batterijkoeling en thermisch beheer, waarbij maatconsistentie belangrijk is voor daaropvolgende verbindings-, assemblage- of vormwerkzaamheden.

Productie en kwaliteitscontrole

EV Battery Cold Drawing Machine Production Process

Machinebouw

Technische beoordelingbegint met de afmetingen van de buis en de afgewerkte behuizing van de klant, de materiaalkwaliteit, de reductievereisten en het productiedoel. Deze parameters worden gebruikt om de machineconfiguratie en gereedschapsvereisten te bepalen.

Mechanische productieomvat voorbereiding van staalplaten, lassen, spanningsverlichting, machinale bewerking, geleidingsrailverwerking, transmissiemontage, wagenmontage en machinale bewerking van matrijshouders.

Controle integratieomvat PLC-programmering, HMI-configuratie, inverterinstellingen, motorbesturing, slagbesturing en machineveiligheidsfuncties.

Eindinspectieomvat mechanische uitlijning, bediening van de transmissie, elektrische inspectie, smering en controles op olielekken, en tekentests met behulp van monsters van klanten, indien beschikbaar.

Fabriekstests

Vóór verzending wordt de EV Battery Cold Drawing Machine onderworpen aan operationele tests. Wanneer buismonsters van klanten worden geleverd, kan de test het feitelijk tekenen omvatten om de trekkracht, snelheid, maatresultaten, wanddikte en oppervlakteconditie te evalueren aan de hand van de overeengekomen procesvereisten.

EV Battery Cold Drawing Machine Manufacturing

Waarom FangRong

EV Battery Cold Drawing Machine Manufacturer

Koudtekentechniek sinds 1998
FangRong houdt zich sinds 1998 bezig met trekbanktechniek en omvat koudtrekapparatuur voor aluminium, staal, koper, roestvrij staal en speciale profielen. Dankzij deze achtergrond kunnen batterijkastprojecten worden geëvalueerd als een compleet tekenproces in plaats van alleen op basis van het machinetonnage.

Twee productiefaciliteiten
Dongguan Fangrong Metallurgical Equipment Co., Ltd. en Yangjiang Fangrong Machinery Co., Ltd. bieden gecombineerde productiecapaciteit voor standaard en op maat gemaakte trekbankprojecten.

Projectgebaseerde engineering
Voor projecten met batterijbehuizingen kan de technische beoordeling de berekening van de trekkracht, de gereedschapsselectie, de beoordeling van het doorgangsschema, de configuratie van de matrijshouder, de machine-indeling en de vereisten voor hulpapparatuur omvatten.

Inbedrijfstelling en service
Installatietoezicht, inbedrijfstelling, training van operators, levering van reserveonderdelen en probleemoplossing op afstand zijn beschikbaar voor geleverde apparatuur. De standaardgarantie bedraagt ​​12 maanden vanaf inbedrijfstelling.

Certificeringen en productiereferenties

EV Battery Cold Drawing Machine Certifications

ISO9001:2015— Kwaliteitsmanagementsysteem dat ontwerp, productie, installatie en service omvat. Certificaat nr. UQ231211R1.

CE— Er is relevante machineveiligheidsdocumentatie beschikbaar voor toepasselijke standaard machineconfiguraties.

SGS-inspectie— Inspectie door derden kan worden geregeld volgens de projectvereisten.

Patenten— FangRong bezit 32 octrooien voor uitvindingen en meer dan 100 octrooien voor gebruiksmodellen met betrekking tot trekbank- en aanverwante apparatuurtechnologieën.

Verpakking en levering

EV Battery Cold Drawing Machine Packaging and Shipping

De EV Battery Cold Drawing Machine is voorbereid voor exportverzending met beschermende verpakking, bescherming tegen vocht en corrosiebescherming voor blootgestelde bewerkte oppervlakken. Funderingstekeningen, ankerboutlay-outs, elektrische documentatie en bedieningsinformatie worden geleverd volgens de projectconfiguratie.

Veelgestelde vragen

Welke informatie is nodig om te bevestigen of de FR-80 geschikt is voor mijn batterijhouder?

Geef de aluminiumlegering en de temperatuur op, de afmetingen van de startbuis, de afmetingen van de afgewerkte behuizing, de wanddikte, de buislengte, de vereiste reductie, de productiesnelheid en de oppervlaktevereisten. Een doorsnedetekening of CAD-bestand is vooral handig voor het controleren van het tekentraject en de gereedschappen.

Kan de FR-80 zowel cilindrische als prismatische batterijbehuizingen tekenen?

Ja, de trekbank kan worden geconfigureerd voor het trekken van ronde buizen. Voor prismatische gevallen kan de getrokken buis worden gevolgd door een afzonderlijke rond-vierkant- of rechthoekig-vervormingsbewerking, afhankelijk van de uiteindelijke dwarsdoorsnede en het procestraject.

Is 120 kN voldoende voor dunwandige aluminium batterijbehuizingen?

Het hangt af van de werkelijke buisafmetingen, legering, reductie, matrijsgeometrie, smering en treksnelheid. Er moet niet voor een 120 kN-machine worden gekozen alleen omdat het product van aluminium is gemaakt. FangRong kan de verwachte trekbelasting berekenen op basis van de voorgestelde begin- en eindafmetingen voordat de machine wordt bevestigd.

Kan de EV Battery Cold Drawing Machine een wanddikte van 0,5 mm bereiken?

0,5 mm kan worden gebruikt als projectreferentie voor bepaalde toepassingen van aluminium buizen, maar mag niet worden behandeld als een universele machinelimiet. De haalbare wanddikte hangt af van de toestand van de legering, de begingeometrie, de reductie per doorgang, het matrijsontwerp, de smering en de vereiste maat- en oppervlaktetoleranties. Voor kritische dunwandige toepassingen worden proefmonsters aanbevolen.

Heeft de FR-80 afzonderlijk gereedschap nodig voor verschillende maten batterijbehuizingen?

Ja. Verschillende afgewerkte afmetingen vereisen normaal gesproken overeenkomstige tekenmatrijzen en, voor prismatische gevallen, vormgereedschap. Dezelfde trekbank kan meerdere kofferformaten verwerken als deze binnen het kracht-, slag-, wagen- en gereedschapsbereik blijven.

Wat moet worden getest voordat de machine wordt geaccepteerd?

Voor een batterijbehuizingsproject moeten acceptatietests verder gaan dan alleen controleren of de machine werkt. Als er monsters beschikbaar zijn, moet de test de trekkracht, de treksnelheid, de uiteindelijke afmetingen, de variatie in de wanddikte, de toestand van het oppervlak, de werking van de wagen, de slagnauwkeurigheid en de herhaalbaarheid verifiëren aan de hand van de overeengekomen technische vereisten.

Stuur onderzoek
Contact informatie
Vertel ons over uw materiaal, productspecificaties, productieproces en apparatuurvereisten. FangRong kan geschikte koudtrekmachines, tekenmatrijzen, richtmachines en op maat gemaakte oplossingen voor uw toepassing bespreken.
Beoordeling:
5.0
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid
AfwijzenAccepteren