Producten
Producten

We bieden een uitgebreid assortiment precisiemetaalverwerkingsapparatuur, waaronder richt-, koudtrek-, richt-, afschuinings-, snij-, draadwalsmachines en trekmatrijzen, op maat gemaakt voor buis-, staaf- en draadmaterialen in diverse industrieën.

Omgekeerde spoeltekenmachine
  • Omgekeerde spoeltekenmachineOmgekeerde spoeltekenmachine
  • Omgekeerde spoeltekenmachineOmgekeerde spoeltekenmachine
  • Omgekeerde spoeltekenmachineOmgekeerde spoeltekenmachine

Omgekeerde spoeltekenmachine

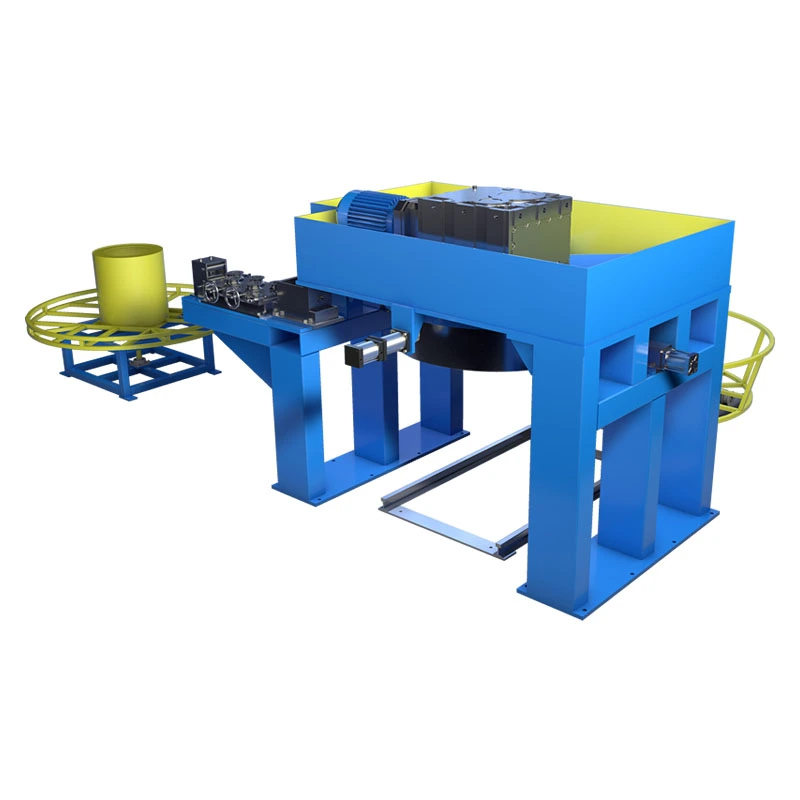
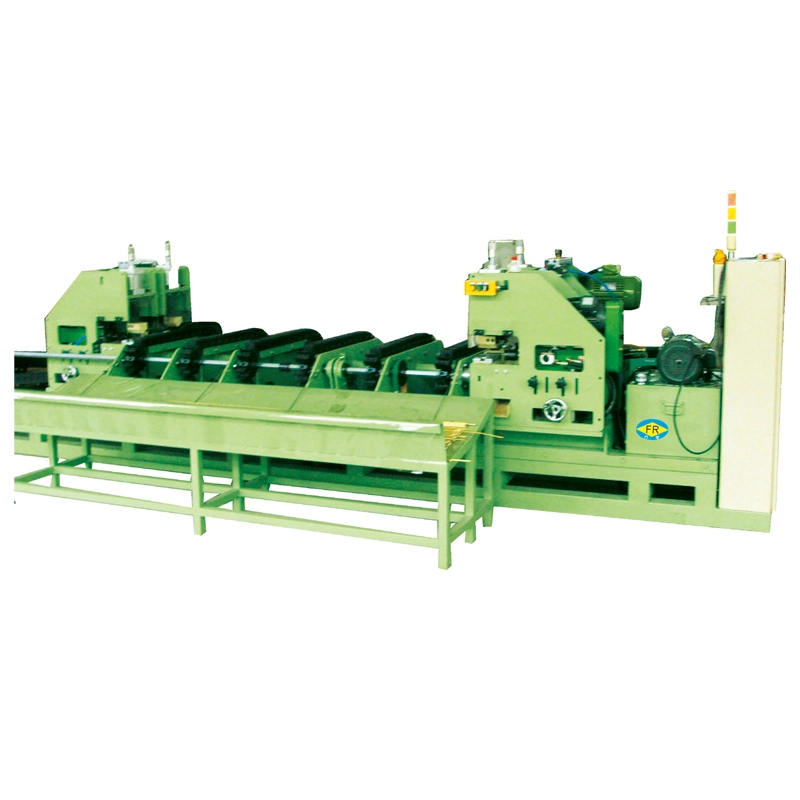
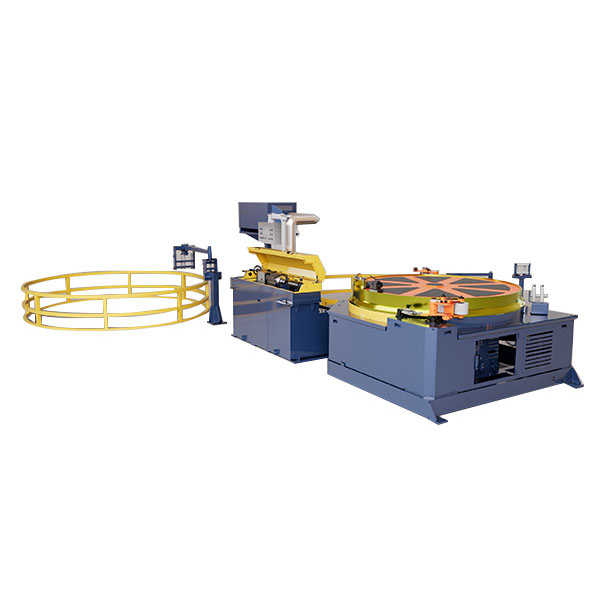
DeOmgekeerde spoeltekenmachinecombineertcontinu trekken en oprollenvoor koperen, aluminium, roestvrijstalen en koolstofstalen buizen of draden. Met tekensnelheden tot400 m/minen buisdiameters van3–25 mmvermindert het het snijden, hanteren en tussentijdse opslag. Spoeltrommels variëren van250–2200 mm. Frequentiegecontroleerde snelheidsregeling zorgt voor een stabiele trekspanning en oppervlaktekwaliteit. Geschikt voorHVAC-, koeling-, elektrische, automobiel- en medische slangenproductie.

Beoordeling: 5.0
(Beoordeling aantal: 1)

DeOmgekeerde spoeltekenmachineis ontworpen voor het continu trekken van metalen buizen en draden waarbij het afgewerkte materiaal de tekenlijn in spoelvorm moet verlaten. In tegenstelling tot een conventionele trekbank die werkt met materiaal met een vaste lengte, combineert de omgekeerde configuratie het trekken, opnemen en hanteren van rollen in één productielijn, waardoor deze geschikt is voor producten met een lange lengte in koper, aluminium, roestvrij staal, koolstofstaal en gelegeerde materialen.

De FR-D-serie maakt gebruik van een bovengrondse aandrijving en een naar beneden gerichte spoelopstelling. Deze lay-out laat het ontvangstgebied van de spoelen van onderaf toegankelijk en is vooral handig wanneer de productie frequente wisselingen van spoelen, lange doorlopende lengtes of hoge lijnsnelheden vereist. Afhankelijk van het model en materiaal omvat de serie diameters vanaf3 mm tot 25 mm, met trommeldiameters vanaf250 mm tot 2200 mmen maximale vermelde snelheden tot400 m/min.

Inverted Coil Drawing MachineInverted Coil Drawing MachineInverted Coil Drawing Machine

Wanneer een omgekeerde trekbank zinvol is

De belangrijkste reden om een ​​omgekeerde tekenlijn te gebruiken is niet alleen de oriëntatie van de machine. Het is de noodzaak om te producerenlange doorlopende lengtes zonder het materiaal herhaaldelijk in rechte stukken te snijden. Dit kan de tussentijdse handelingen verminderen wanneer het stroomafwaartse proces ook gebruik maakt van op rollen gevoed materiaal.

De configuratie is vooral relevant voor:

Koperen en aluminium buizenwaar hoge lijnsnelheid en continu oprollen belangrijk zijn voor de productie van HVAC, koeling en warmtewisselaars.

Roestvrijstalen buizen met een kleine diameterwaar gecontroleerd trekken en afleveren van de spoel vereist zijn voor medische, instrumentatie- of vloeistofcontrolecomponenten.

Stalen en gelegeerde dradengebruikt als continue grondstof voor bevestigingsmiddelen, koude kop en andere stroomafwaartse vormbewerkingen.

De machine moet worden geëvalueerd als onderdeel van het volledige productietraject. Matrijsreductie, smering, toestand van het binnenkomende materiaal, vereiste eindafmetingen en stroomafwaartse spoelvereisten hebben allemaal invloed op de praktische machineconfiguratie.

Selectiegids

1. Begin met het eindproduct

Specificeer de uiteindelijke buitendiameter, wanddikte indien van toepassing, materiaalkwaliteit en het vereiste rolgewicht voordat u een model kiest. Een omgekeerde spoeltrekmachine die alleen op maximale diameter is geselecteerd, kan onnodig groot zijn als de meeste productieruns kleinere afmetingen hebben.

2. Pas de startgrootte en verkleining aan

De uitgangsbuis- of draaddiameter bepaalt de trekreductie en de benodigde trekbelasting. Bij buistoepassingen moet ook rekening worden gehouden met de wanddikte en het interne gereedschap. Als er meerdere maten op dezelfde lijn worden geproduceerd, geef dan het volledige maatbereik aan in plaats van alleen het grootste product.

3. Selecteer de trommeldiameter van het product en de spoel

De trommeldiameter heeft invloed op de buigtoestand van het getrokken product en de beschikbare spoelcapaciteit. Grotere trommels zijn over het algemeen geschikter voor producten die een kleine buigradius niet kunnen verdragen of voor toepassingen die zwaardere rollen vereisen. De juiste maat moet worden bepaald samen met de buisdiameter, materiaaleigenschappen en het beoogde spoelgewicht.

4. Selecteer de snelheid niet alleen op basis van de maximale nominale waarde

De maximale snelheid in de specificatietabel is een machinecapaciteit en niet een gegarandeerde productiesnelheid voor elk materiaal. Koper en aluminium kunnen normaal gesproken met aanzienlijk hogere snelheden worden verwerkt dan roestvrij staal. Smering, matrijsgeometrie, reductie per doorgang, koeling en vereiste oppervlaktekwaliteit beperken ook de praktische snelheid.

5. Controleer het opnamesysteem met het stroomafwaartse proces

De vereiste spoeldiameter, spoelgewicht en spoelafmetingen moeten vóór de bestelling worden bevestigd. Als de voltooide rol rechtstreeks naar een snij-, gloei-, reinigings- of verpakkingslijn wordt overgebracht, moet de opnameregeling worden afgestemd op die verwerkingsmethode.

6. Definieer automatisering voordat het elektrische ontwerp is afgerond

Automatisch snijden, klemmen, smeren, lengtetelling, volgorde van spoelwisseling en hydraulische of pneumatische functies kunnen in de lijn worden geïntegreerd. Deze vereisten moeten tijdens de engineering worden gespecificeerd en niet worden toegevoegd nadat de machine is voltooid.

Productievereiste Belangrijkste selectiefactor
Kleine koperen of aluminium buis Diameterbereik, treksnelheid en koeling
Lange doorlopende buis Trekstabiliteit, matrijsreductie en opnameregeling
Roestvrij stalen buis of draad Trekbelasting, smering, matrijsconfiguratie en praktische snelheid
Zwaar afgewerkte spoel Trommeldiameter, opnamemotor en spoelverwerkingscapaciteit
Meerdere productformaten Bruikbaar diameterbereik en vereisten voor gereedschapswisseling
Automatische stroomafwaartse productie PLC-functies, lengtetelling en spoelwisselinterface

Specificaties FR-D-serie

Het FR-D-assortiment omvat acht modellen. De onderstaande afbeeldingen zijn de standaardmodelconfiguratie; De werkelijke productiesnelheid en geschikte diameter zijn afhankelijk van materiaal, reductie, gereedschap en procesvereisten.

Model Motorvermogen (kW) Versnellingsbak Diameterbereik (mm) Maximale snelheid (m/min) Trommeldiameter (mm) Opnamemotor (kW) Take-up versnellingsbak
FR-D250 5,5 / 7,5 WPX120 ≤3 80 250 1.1 WPO60
FR-D600 11 / 15 KAF87/97 3-6 150 600 1.5 WPO80
FR-D800 18,5 / 22 KAF97 3-8 150 800 1.5 WPO80
FR-D1000 22 / 37 KAF107 3-10 200 1000 2.2 WPO100
FR-D1200 37 / 45 KAF107/127 3-12 200 1200 2.2 WPO100
FR-D1500 45 / 55 KAF127 3-15 250 1500 3 WPO120
FR-D1800 55 / 75 KAF127/157 ≤20 300 1800 3 / 5.5 WPO155
FR-D2200 90 / 110 KAF167 ≤25 400 2200 5,5 / 7,5 WPO250

Belangrijk:De vermelde maximale snelheden zijn referentiemachinewaarden en mogen niet worden beschouwd als de aanbevolen bedrijfssnelheid voor roestvrij staal of andere materialen met een hoge sterkte. De eindsnelheid wordt bepaald op basis van het materiaal, de startgrootte, het reductieschema, het matrijsontwerp, de smering en de vereiste oppervlaktekwaliteit.

Configuratiedetails die van invloed zijn op de productie

Pre-rechttrekken vóór de matrijs

Er kan vóór de trekmatrijs een verstelbare richtsectie met dwarsrollen worden geïnstalleerd om de uitlijning van binnenkomende buizen of draden te corrigeren. Dit is handig wanneer de binnenkomende spoel een aanzienlijke kromming heeft of wanneer consistente matrijsinvoer belangrijk is.

Geforceerde luchttrommelkoeling

Voor productie op hoge snelheid moet rekening worden gehouden met de warmte die wordt gegenereerd door trekken en wrijving, samen met de toestand van het smeermiddel en de matrijstemperatuur. Geforceerde luchtkoeling kan worden opgenomen als het proces extra warmtebeheer vereist.

Opname en spoelvorming

De opwikkeleenheid is niet alleen een wikkelapparaat. Roldiameter, wikkelsnelheid en productgeleiding beïnvloeden hoe strak en consistent het afgewerkte materiaal wordt gerangschikt. De opwikkelspecificatie moet daarom worden afgestemd op het gewicht van de afgewerkte rol en de behandelingsapparatuur die na het trekken wordt gebruikt.

Matrijs- en smeerconfiguratie

Matrijsmateriaal, benaderingsgeometrie en smering worden geselecteerd op basis van het werkstukmateriaal en de reductie. Koper, aluminium en roestvrij staal mogen niet automatisch dezelfde gereedschaps- of smeerparameters gebruiken.

Typische productietoepassingen

Koperen en aluminium buizen

Wordt gebruikt voor het continu trekken van buizen voor airconditioning, koeling, warmtewisselaars, elektrische componenten en andere toepassingen met spiraalvoeding. Deze materialen zijn geschikt voor productie op hogere snelheid als het reductie- en smeersysteem goed op elkaar zijn afgestemd.

Roestvrij stalen buizen

Gebruikt voor precisiebuizen met een kleine diameter, instrumentatie, medische componenten en vloeistofcontroleproducten. Vergeleken met koper en aluminium vereist roestvrij staal over het algemeen lagere treksnelheden en een betere controle van de smering, matrijsslijtage en reductie.

Koolstofstaal en gelegeerde draad

Het continue spoelformaat is geschikt voor draad die rechtstreeks wordt ingevoerd in daaropvolgende vormbewerkingen, zoals de productie van koude kop en bevestigingsmiddelen. De vereiste trekroute is afhankelijk van de staalsoort, de toestand van de startdraad en de uiteindelijke diameter.

Productie en fabriekstesten

FangRong Inverted Coil Drawing Machine Factory

FangRong produceert sinds 1998 tekenapparatuur en exploiteert productiefaciliteiten in Dongguan en Yangjiang. De productieomvang omvat koudtrekmachines, richtapparatuur en aanverwante metaalvormmachines.

Bij een omgekeerde tekenlijn concentreert de fabrieksinspectie zich op de onderdelen die rechtstreeks van invloed zijn op de continue werking: trommelslingering, werking van de aandrijving, toestand van de versnellingsbak, elektrische bediening, opwikkelbeweging, veiligheidsfuncties en de kwaliteit van de afgewerkte spoel.

FangRong Drawing Machine Workshop

Productieproces

Inverted Coil Drawing Machine Production Process

Engineering:bevestig materiaal, afmetingen, reductie, snelheid, trommelgrootte, opnamevereisten en automatisering.

Bewerking:het frame, de trommel, de assen, de transmissieonderdelen en andere kritische componenten vervaardigen volgens technische tekeningen.

Montage:integreer de trekaandrijving, trommel, matrijskast, richtsectie, opname- en controlesysteem.

Controle inbedrijfstelling:testsnelheidsregeling, lengtetelling, bedieningslogica, veiligheidscircuits en optionele automatische functies.

Fabriekstesten:inspecteer de mechanische beweging, de elektrische werking, de slingering van de trommel, de spoelvorming en de reactie van de machine onder de overeengekomen testomstandigheden.

Kwaliteit, certificering en componentopties

Inverted Coil Drawing Machine Certification

ISO9001:2015:Kwaliteitsmanagementsysteem dat ontwerp, productie en aanverwante serviceactiviteiten omvat. Certificaat nr. UQ231211R1.

CE-documentatie:Er kan een veiligheidsgerelateerd ontwerp en documentatie worden geleverd voor machines die aan de betreffende markten worden geleverd.

SGS-inspectie:Inspectie door derden kan worden geregeld volgens de inspectievereisten van de klant.

Componentselectie:Motor-, versnellingsbak-, pneumatische, elektrische, PLC-, HMI- en invertermerken kunnen worden gespecificeerd op basis van budget, lokale servicebeschikbaarheid en projectvereisten.

Verpakking en levering

Inverted Coil Drawing Machine Packaging

De Inverted Coil Drawing Machine is voorbereid voor exportverzending met geschikte mechanische bescherming, vochtbescherming en corrosiepreventie. Grote apparatuur wordt waar nodig opgedeeld in verplaatsbare secties, waarbij tijdens de engineeringfase rekening wordt gehouden met de verpakkings- en hefvoorzieningen.

Typische doorlooptijd is30-60 dagen voor standaard kleinere modellenen ongeveer60-90 dagen voor grotere of aangepaste configuraties. Het uiteindelijke schema is afhankelijk van het model, de componentselectie, de tooling en de reikwijdte van de automatisering.

Veelgestelde vragen

Welke informatie is vereist om het FR-D-model te selecteren?

Geef de materiaalkwaliteit, het buis- of draadtype, de startdiameter, de einddiameter, de wanddikte voor buizen, de vereiste productiesnelheid, het beoogde spoelgewicht en de stroomafwaartse verwerkingsmethode op. Als er meerdere producten op dezelfde machine draaien, geef dan het volledige maatbereik op.

Hoe moet de trommeldiameter worden geselecteerd?

De trommel moet worden geselecteerd op basis van de productdiameter, de toegestane buigconditie van het materiaal, de vereiste spoeldiameter en het spoelgewicht. Een grotere trommel is niet automatisch beter; het verhoogt de omvang en de kosten van de apparatuur en moet gerechtvaardigd worden door de product- en productievereisten.

Kan de machine roestvrij staal met dezelfde snelheid trekken als koper?

Nee. Roestvast staal vereist normaal gesproken aanzienlijk lagere treksnelheden vanwege de hogere vervormingsweerstand en de verschillende warmte- en smeringsvereisten. De werkelijke snelheid moet worden vastgesteld op basis van de materiaalkwaliteit, de reductie en de matrijsconfiguratie in plaats van op basis van het kopergeschatte maximum.

Kan één omgekeerde spoeltrekmachine verschillende buis- of draadformaten verwerken?

Ja, op voorwaarde dat de maten binnen het bruikbare bereik van het geselecteerde model vallen en geschikte matrijzen en procesparameters beschikbaar zijn. Voor een breed productassortiment moet bij de machineselectie rekening worden gehouden met de matrijswisselmethode, de smeerinrichting en het toerentalregelingsbereik.

Wat is het doel van de opwikkelmotor en versnellingsbak?

Het opwikkelsysteem bestuurt de ontvangende spoel in plaats van de primaire trekbelasting. De capaciteit en snelheid moeten overeenkomen met het eindproduct, de spoeldiameter en de vereiste wikkelconditie. Een te klein oppaksysteem kan een beperking worden, zelfs als de hoofdtrekaandrijving voldoende kracht heeft.

Wat moet er worden getest tijdens fabrieksacceptatie?

Controleer voor een volledige productietest de tekensnelheid, maatconsistentie, trommelwerking, opwikkelsynchronisatie, spoelvorming, elektrische en veiligheidsfuncties, smeer- en koelsystemen. Indien mogelijk biedt het testen met de daadwerkelijke buis of draad van de klant een nuttiger acceptatiereferentie dan alleen een onbelaste machinetest.

Stuur onderzoek
Contact informatie
Vertel ons over uw materiaal, productspecificaties, productieproces en apparatuurvereisten. FangRong kan geschikte koudtrekmachines, tekenmatrijzen, richtmachines en op maat gemaakte oplossingen voor uw toepassing bespreken.
Beoordeling:
5.0
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid
AfwijzenAccepteren