Whatsapp
We bieden een uitgebreid assortiment precisiemetaalverwerkingsapparatuur, waaronder richt-, koudtrek-, richt-, afschuinings-, snij-, draadwalsmachines en trekmatrijzen, op maat gemaakt voor buis-, staaf- en draadmaterialen in diverse industrieën.
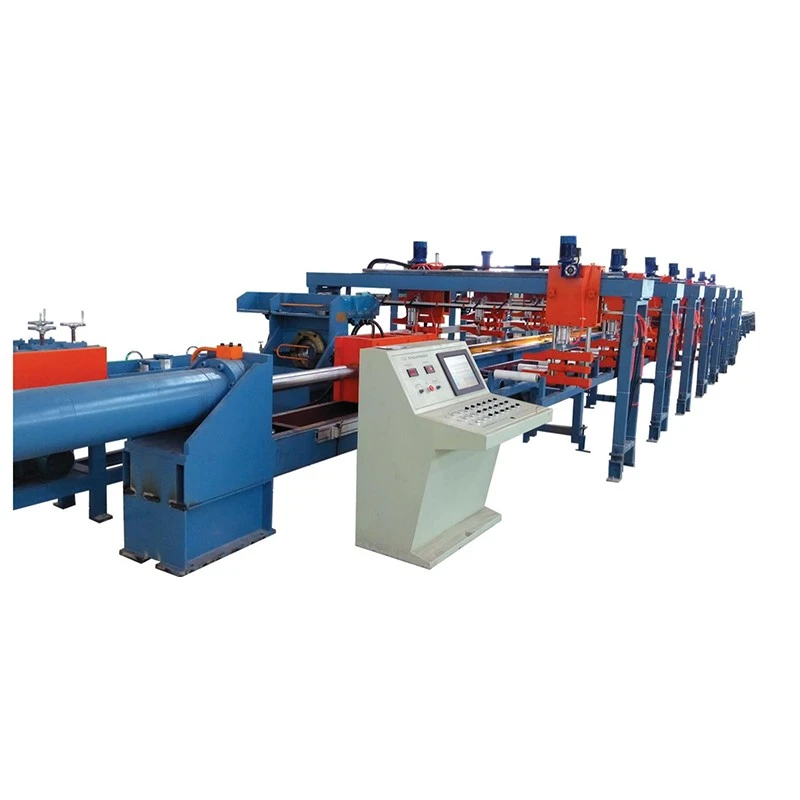
DeBusbar hydraulische tekenmachineis ontworpen voor koudtrekkenkoperen en aluminium rails, waardoor de maatnauwkeurigheid, oppervlakteafwerking en hardheid worden verbeterd. Trekkrachten variëren van10–100 ton, met tekenlengtes van6–12 meteren snelheden van2–12 m/min. Het verwerkt koperen rails van40×2 mm tot 400×30 mm. Hydraulische krachtcontrole en variabele snelheid zorgen voor stabiel trekken met minder oppervlaktedefecten. Geschikt voorstroomdistributie, transformatoren, schakelapparatuur en elektrische apparatuur.
DeBusbar hydraulische tekenmachine, ook wel een koperen railtrekbank of hydraulische railtrekmachine genoemd, is ontworpen voor het koudtrekken van koperen en aluminium platte staven na extrusie of gieten. De hydraulische cilinder trekt het werkstuk door een precisiematrijs om de breedte en dikte te verminderen, de maatconsistentie te verbeteren, het oppervlak te verfijnen en de sterkte te vergroten door koud werk.
De FR-serie van FangRong omvatFR-10T, FR-20T, FR-30T, FR-50T en FR-100T, voor trekkrachten van 10 tot 100 ton. Afhankelijk van het model verwerkt de machine rails van15 tot 400 mm breed, 2 tot 30 mm dik en 6 tot 12 m effectieve tekenlengte. Het wordt voornamelijk gebruikt voor koperen en aluminium rails voor schakelapparatuur, distributieapparatuur, transformatoren, elektrische connectoren en andere stroomtoepassingen.
De Busbar hydraulische tekenmachine maakt gebruik van een hydraulisch doortrekproces. The actual die design, reduction per pass and drawing force should be determined from the starting section, target section, material condition and required properties rather than from busbar size alone.
1. Laden van het werkstuk
De geëxtrudeerde of gegoten koperen of aluminium verzamelrail wordt op het invoerrek geplaatst. Het voorste uiteinde is puntig of verkleind zodat het de tekenmatrijs kan binnendringen.
2. Invoer van de matrijs
Het voorbereide uiteinde gaat door een matrijs die is ontworpen voor de vereiste einddoorsnede. Voor niet-standaard railprofielen kunnen de matrijshouder en het gereedschap worden geconfigureerd om bij de sectie te passen.
3. Hydraulische tekening
De hydraulische cilinder trekt de rail met gecontroleerde kracht door de matrijs. Cilinderboringmaten in de FR-serie variëren van125 tot 280 mm, met zuigerstangdiameters vanaf70 tot 140 mm.
4. Snelheidsregeling tekenen
De tekensnelheid is instelbaar van2 tot 12 m/min. Een lagere snelheid kan de voorkeur hebben voor grote reducties, moeilijke secties of procesomstandigheden die nauwere controle vereisen, terwijl stabiele productielijnen een hogere instelling kunnen gebruiken als het gereedschap en het smeersysteem dit toelaten.
5. Terugslag
Na de trekbeweging keert de wagen terug voor de volgende cyclus met een snelheid tot 20 m/min bij kleinere modellen en tot 15 m/min bij de FR-100T.
6. Rechttrekken indien nodig
Er kan een optionele richteenheid worden toegevoegd wanneer het stroomafwaartse proces een betere controle van de buiging of draaiing vereist.
De PLC kan de teken- en retoursequenties besturen, terwijl de HMI operators in staat stelt bedrijfsparameters zoals tekensnelheid en slaglengte in te stellen en te bewaken.
Losse maattolerantie na extrusie
Extrusie alleen biedt mogelijk niet de breedte- en diktetolerantie die vereist is voor elektrische precisiecomponenten. Het trekken door een gekalibreerde matrijs zorgt voor een gecontroleerde verkleining van de doorsnede en verbetert de maatconsistentie langs de staaf.
Oppervlaktedefecten uit het vorige proces
Geëxtrudeerde oppervlakken kunnen vlekken of onregelmatigheden bevatten die onaanvaardbaar worden voor blootliggende rails of precisiecontactcomponenten. Goed geselecteerde tekengereedschappen en smering kunnen het afgewerkte oppervlak verbeteren.
Lage hardheid of onvoldoende sterkte
Koudtrekken introduceert werkverharding. Dit kan de hardheid en treksterkte vergroten en ervoor zorgen dat een stroomrail zijn vorm behoudt tijdens het daaropvolgende buigen, monteren of opwikkelen. De exacte verandering van de mechanische eigenschappen is afhankelijk van de reductie en de materiaaltoestand.
Variatie in dwarsdoorsnede
Een precisietrekmatrijs bestuurt het voltooide gedeelte consistenter dan alleen op extrusie te vertrouwen, wat belangrijk is wanneer rails moeten passen in vaste spelingen, aansluitingen, isolatoren of elektrische assemblages.
Herhaalde handmatige tekenbewerkingen
Hydraulische bediening biedt programmeerbare trek- en retourcycli, waardoor handmatige tussenkomst wordt verminderd in vergelijking met handmatig bestuurde of mechanisch aangedreven apparatuur.
Precisiecontrole van de dwarsdoorsnede
De belangrijkste waarde van het tekenproces is maatcorrectie in plaats van simpelweg de trekkracht te vergroten. Dit is het nuttigst wanneer het geëxtrudeerde gedeelte dicht bij de vereiste eindgrootte ligt, maar niet consistent voldoet aan de tolerantie die nodig is voor assemblage of elektrische componenten.
2-12 m/min instelbare tekensnelheid
Dankzij de variabele snelheid kan de operator het proces afstemmen op het materiaal, de sectiegeometrie, de reductie en de gereedschapsomstandigheden. Maximale snelheid is niet automatisch de beste productie-instelling; oppervlaktekwaliteit, matrijstemperatuur en smering hebben ook invloed op de bruikbare snelheid.
Trekkracht van 10-100 ton
Het vereiste tonnage is afhankelijk van de materiaalsterkte, reductie, contactomstandigheden en sectiegeometrie. Een bredere rail vereist niet noodzakelijkerwijs dezelfde kracht als een smallere rail met een gelijk dwarsdoorsnedeoppervlak, dus de modelkeuze moet gebaseerd zijn op een daadwerkelijke berekening van de trekkracht.
6-12 m effectieve tekenlengte
Dit assortiment omvat vele productietoepassingen voor rechte rails. Langere slagen kunnen worden overwogen als de lengte van het eindproduct of de productie-indeling dit vereisen.
Hydraulische krachtcontrole
Het hydraulische systeem zorgt voor een gecontroleerde trekkracht gedurende de hele slag. Dit is vooral handig voor grote kopersecties en processen waarbij plotselinge veranderingen in de trekkracht de oppervlaktekwaliteit of de levensduur van het gereedschap kunnen beïnvloeden.
PLC- en HMI-besturing
Programmeerbare besturing kan de trekslag, retourslag en cyclusvolgorde beheren. Het is handig voor herhaalde productie omdat operators met gedefinieerde procesinstellingen kunnen werken in plaats van elke slag handmatig te controleren.
Optioneel rechttrekken en lijnintegratie
Voor fabrieken waar busbars via verschillende stroomafwaartse bewerkingen worden verwerkt, kan de trekmachine worden geconfigureerd met invoer-, richt- of andere verwerkingsapparatuur om tussentijdse handelingen te verminderen.
Modelselectie moet beginnen met destartbreedte en -dikte, doelbreedte en -dikte, koper- of aluminiumkwaliteit, reductie per passage, vereiste tekenlengte en verwachte productie-output. Het nominale tonnage moet vervolgens worden vergeleken met de berekende trekkracht.
| Model | FR-10T | FR-20T | FR-30T | FR-50T | FR-100T |
| Trekkracht (ton) | 10 | 20 | 30 | 50 | 100 |
| Railbreedte (mm) | 40 | 15-60 | 20-120 | 30-180 | 30-400 |
| Busbardikte (mm) | 2-5 | 2-10 | 2-20 | 2-30 | 3-30 |
| Effectieve tekenlengte (m) | 6-12 | 6-12 | 6-12 | 6-12 | 6-12 |
| Diameter cilinderboring (mm) | 125 | 150 | 180 | 200 | 280 |
| Diameter zuigerstang (mm) | 70 | 80 | 90 | 100 | 140 |
| Treksnelheid (m/min) | 2-12 | 2-12 | 2-12 | 2-12 | 2-12 |
| Terugkeersnelheid (m/min) | 5-20 | 5-20 | 5-20 | 5-20 | 5-15 |
| Hoofdmotorvermogen (kW) | 22 | 45 | 55 | 75 | 75 × 2 |
| Systeemdruk (kgf/cm²) | 140 | 170 | 230 | 210 | 250 |
Alle modellen uit de FR-serie zijn primair ontworpen voor koperen en aluminium rails. Afhankelijk van de productielijn kunnen aangepaste matrijshouders, langere treklijnen, speciale breedte-/diktebereiken, toevoersystemen en richtapparatuur worden overwogen.
Kies een hydraulische trekbank niet alleen op basis van de maximale railafmetingen die in de catalogus staan vermeld. Geef voor een technisch advies hetmateriaalkwaliteit, beginsectie, voltooide sectie, tekeninglengte, aantal passages en doeluitvoer. Met deze parameters kunnen de vereiste trekkracht en het geschikte reductieschema worden geëvalueerd voordat de machine wordt gespecificeerd.
Een hydraulische railtrekmachine met overtollig tonnage kan de apparatuurkosten verhogen zonder het proces te verbeteren als de vereiste trekkracht veel lager is. Omgekeerd laat het continu werken met de krachtlimiet van de machine minder ruimte over voor veranderingen in de materiaalconditie, smering of gereedschap. Het juiste werkbereik moet daarom worden bepaald op basis van het daadwerkelijke proces en niet alleen op basis van de hoeveelheid.
Koperen rails voor schakelapparatuur, verdeelpanelen en buskanalen vereisen een consistente breedte en dikte omdat het afgewerkte gedeelte moet passen op isolatiesystemen, aansluitklemmen en mechanische steunen. Na krachtberekening kan een machine van de klasse FR-30T tot FR-50T worden overwogen voor toepassingen met middelzware secties.
Typisch productieprobleem:een geëxtrudeerde staaf ligt dimensionaal dicht bij het doel, maar vereist extra bewerking vóór montage. Door te tekenen kan de sectie dichter bij de gespecificeerde afmetingen worden gebracht, terwijl de oppervlakteconsistentie wordt verbeterd.
Platte koperen geleiders die in transformatorsamenstellen worden gebruikt, kunnen gecontroleerde afmetingen en geschikte mechanische eigenschappen vereisen voor het vormen of wikkelen. Koudtrekken kan naast dimensionale verkleining ook verharding bieden.
Typisch productieprobleem:een geleider die te zacht of niet dimensioneel inconsistent is, kan tijdens het wikkelen vervormen. Het tekenschema kan worden geselecteerd om de vereiste laatste sectie en materiaalconditie vóór de wikkelbewerking te bereiken.
Kleine kopersecties die worden gebruikt voor aansluitklemmen, connectoren en aardingscomponenten profiteren van consistente afmetingen in dwarsdoorsnede, omdat variaties de pasvorm van de montage en het elektrisch contact kunnen beïnvloeden.
Typisch productieprobleem:Variatie in staafdikte zorgt voor een inconsistente bewerkingstoeslag of montagepassing. Een gekalibreerde trekmatrijs zorgt voor een herhaalbaar laatste deel.
Grote koperen geleiders en elektroderails die worden gebruikt in elektrolyse en andere systemen met hoge stroomsterkte vereisen een aanzienlijke dwarsdoorsnedecapaciteit. DeFR-100Tbiedt een nominale trekkracht tot 100 ton en ondersteunt rails tot 400 mm breed en 30 mm dik binnen het aangegeven modellengamma.
Koperen rails worden gebruikt in kasten voor omvormers voor zonne-energie, energieopslagsystemen en apparatuur voor stroomconversie. Tekenen is handig wanneer de geleider aan gecontroleerde afmetingen moet voldoen voordat hij wordt geponst, gebogen, geplateerd of eindmontage.
Platte koperen geleiders worden gebruikt in batterijsystemen, connectoren voor hoge stromen en stroomverdelingssystemen. Voor deze toepassingen is maatconsistentie belangrijk omdat rails na het tekenen vaak door buigen, isolatie, ponsen of terminalmontage gaan.
Hydraulische trekbanktechniek sinds 1998
FangRong houdt zich sinds 1998 bezig met de productie van koudtrekapparatuur. Zijn technische ervaring omvat hydraulische trekbanken, matrijsontwerp, trekkrachtberekening, reductieschema's en procesautomatisering voor non-ferro- en andere metalen producten.
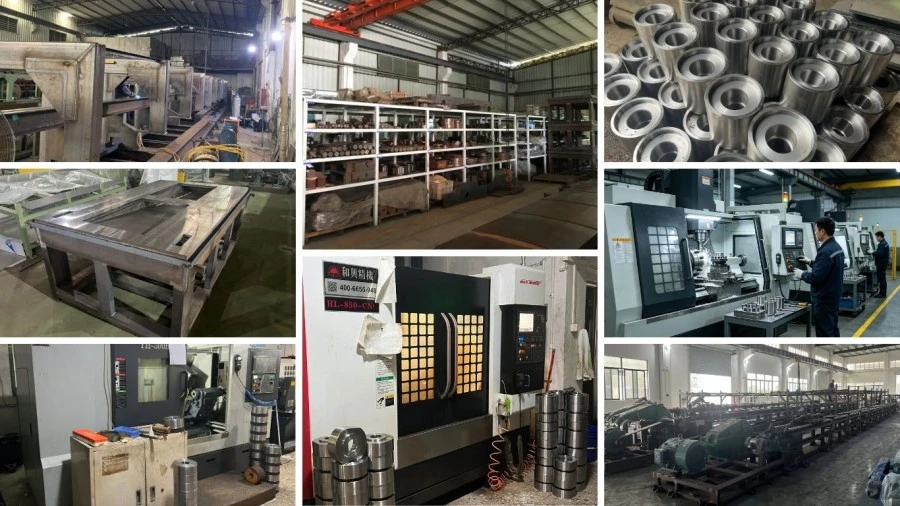
Twee productiefaciliteiten
FangRong exploiteert productiefaciliteiten in Dongguan en Yangjiang. De productieopstelling op twee locaties biedt extra productiecapaciteit voor standaard en op maat gemaakte tekenapparatuur.
Internationale installaties
FangRong-apparatuur is geleverd aan klanten in meer dan 70 landen en wordt gebruikt in koper-, aluminium-, staal-, roestvrij staal- en andere metaalverwerkingstoepassingen.
Processpecifieke engineering
Bij een railproject beperkt het belangrijke engineeringwerk zich niet tot de keuze van de hydraulische cilinder. FangRong kan helpen met trekkrachtberekeningen, matrijsconfiguratie, reductieschema's, hydraulische parameters, lay-outtekeningen en optionele automatisering op basis van de werkelijke railafmetingen van de klant.
Fabrieksacceptatietesten
Vóór verzending kunnen machines stationair draaien, gevolgd door testen op nominale belasting. Als er monsters van klanten beschikbaar zijn, kan feitelijk materiaal worden gebruikt om de werking van de tekening, de hydraulische stabiliteit, de beweging van de machine en de eisen aan het eindproduct vóór levering te controleren.
1. Besteltechniek— Railafmetingen, materiaal, trekkracht, matrijsconfiguratie, hydraulische parameters en automatiseringsvereisten worden vóór productie beoordeeld.
2. Componentinspectie— Belangrijke componenten, waaronder cilinderbuizen, zuigerstangen, afdichtingen en constructiestaal, worden vóór montage geïnspecteerd.
3. Precisiebewerking— Cilinderboringen, zuigerstangen en geleidingsonderdelen worden bewerkt en afgewerkt volgens de vereiste maattoleranties.
4. Hydraulische montage— Hydraulische aggregaten, kleppen, leidingwerk en besturingscomponenten worden gemonteerd en gecontroleerd op drukstabiliteit en lekkage.
5. Mechanische uitlijning— De hoofdcilinder, trekslede en geleidingssysteem zijn gemonteerd en uitgelijnd om een stabiele beweging tijdens het trekken te behouden.
6. Elektrische en PLC-integratie— Het besturingssysteem wordt geprogrammeerd volgens de machineconfiguratie en de vereiste tekencyclus.
7. Belastingtesten— De werking van de machine wordt gecontroleerd onder gedefinieerde belastingsomstandigheden, waarbij materiaal van de klant wordt getest waarbij monsters worden verstrekt.
8. Eindinspectie— Hydraulische druk, beweging, elektrische functies, veiligheidsvoorzieningen, afmetingen en algemene staat van de machine worden vóór verzending geïnspecteerd.
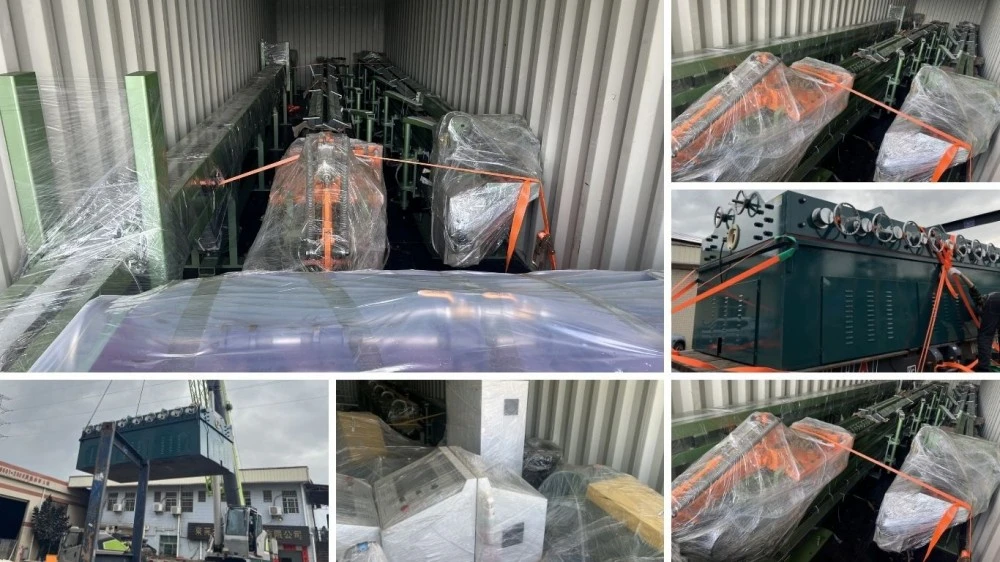
9. Exportverpakking— Componenten worden vóór het laden beschermd tegen vocht, corrosie en transportschade.
ISO9001:2015— Kwaliteitsmanagementsysteem dat relevante ontwerp-, productie-, installatie- en serviceactiviteiten omvat. Certificaat nr.UQ231211R1.
CE— Standaard machineconfiguraties kunnen worden geleverd met CE-conformiteitsdocumentatie voor toepasselijke machineveiligheidseisen. De exacte verklaring en veiligheidsconfiguratie moeten worden bevestigd voor de bestelde machine en de bestemmingsmarkt.
SGS-inspectie— Inspectie door derden kan worden geregeld voor klanten die een onafhankelijke verificatie vóór verzending nodig hebben.
Patenten— FangRong rapporteert 32 octrooien voor uitvindingen en meer dan 100 octrooien voor gebruiksmodellen, waaronder octrooien met betrekking tot onderdelen van tekenapparatuur en gereedschapssystemen.
De machine is voorbereid voor exporttransport met corrosiebescherming, vochtbescherming en geschikte houten verpakkingen voor de belangrijkste componenten. Grote hydraulische en mechanische assemblages kunnen afzonderlijk worden verzonden, afhankelijk van de vereisten voor het laden van containers en de installatie op locatie.
Voor een offerte moeten de uiteindelijke verzendmethode, verpakkingsconfiguratie, vertrekhaven en Incoterm worden bevestigd op basis van de bestemming, machineafmetingen en orderconfiguratie.
De standaardtoepassing iskoperen en aluminium rails. Koperlegeringen, aluminiumlegeringen en andere non-ferromaterialen kunnen ook worden overwogen als de materiaalconditie, trekkracht en gereedschap geschikt zijn. De materiaalkwaliteit moet vóór de modelselectie worden opgegeven.
Het genoemde modellenprogramma omvat breedtes vanaf15 tot 400 mmen diktes vanaf2 tot 30 mm, waarbij het exacte bereik afhankelijk is van het model. FR-100T bestrijkt een breedte van 30-400 mm en een dikte van 3-30 mm.
Er is niet één reductiewaarde die voor iedere koperen of aluminium rail geldt. De praktische reductie is afhankelijk van de materiaalkwaliteit en -conditie, het begin- en eindgedeelte, de matrijsgeometrie, smering en vereiste mechanische eigenschappen. Voor grotere totale reducties kunnen meerdere trekgangen en tussentijds uitgloeien nodig zijn.
Ja. Koude vervorming verhoogt over het algemeen de hardheid en sterkte door middel van verharding. De mate van verandering hangt af van de reductie en de toestand van het uitgangsmateriaal. Als een specifieke treksterkte, hardheid of rek vereist is, moet het tekenschema worden ontworpen rond de beoogde mechanische eigenschappen.
Tekenen kan de oppervlakteconditie aanzienlijk verbeteren, maar het uiteindelijke resultaat hangt ook af van het binnenkomende oppervlak, de matrijskwaliteit, matrijsgeometrie en smering. Een tekenmachine kan geen diepe gebreken verwijderen die al onder het oorspronkelijke oppervlak bestaan.
Vergelijk de vereiste trekkracht in plaats van alleen te kiezen op basis van de afgewerkte railbreedte. Geef de start- en doelafmetingen, materiaalkwaliteit en reductieschema op. FangRong kan de geschatte trekkracht berekenen en het juiste model aanbevelen.
Nee. De2-12 m/minbereik is een instelbaar werkbereik, geen verplichte productiesnelheid. De geschikte instelling is afhankelijk van de sectiegeometrie, reductie, materiaal, smering, matrijsconditie en vereiste oppervlaktekwaliteit. Een hogere snelheid is alleen nuttig als het volledige proces stabiele trekomstandigheden kan handhaven.
Ja. Er kan een optionele richteenheid worden geïntegreerd wanneer de afgewerkte rail extra controle over de buiging of draaiing vereist. Afhankelijk van de productie-indeling kunnen ook voer- en andere stroomafwaartse verwerkingsapparatuur worden overwogen.
De standaard machineconfiguratie omvat het hydraulische treksysteem, de hoofdcilinder, de trekslede, de matrijshouder, het hydraulische aggregaat en het PLC/HMI-besturingssysteem. Gereedschappen voor een specifieke railgrootte moeten afzonderlijk worden bevestigd, omdat de matrijsafmetingen afhankelijk zijn van de begin- en eindsecties van de klant.
Geef demateriaalkwaliteit, startbreedte en -dikte, afgewerkte breedte en dikte, vereiste tekenlengte, aantal passages, beoogde uitvoer en beschikbare fabrieksvoeding. Ook bij niet-standaard profielen is een tekening of dwarsdoorsnede nuttig.
De FR-serie hanteert een effectieve tekenlengte van6-12 meter. Langere of toepassingsspecifieke tekeninglengtes kunnen tijdens het technisch ontwerp worden geëvalueerd.
Standaardmodellen hebben over het algemeen ongeveer nodig30-60 dagen, terwijl grotere of aangepaste machines dit mogelijk vereisen60-90 dagen. De bevestigde doorlooptijd moet in de offerte worden vermeld, omdat gereedschap, automatisering, machinegrootte en fabriekswerklast de productietijd kunnen beïnvloeden. Een versnelde levering moet geval per geval worden bevestigd en niet worden aangenomen.
De standaard commerciële regeling is30% aanbetaling na orderbevestiging en 70% vóór verzending na fabrieksacceptatietests. Voor specifieke projecten zijn alternatieve voorwaarden bespreekbaar.
De standaard garantietermijn bedraagt12 maanden vanaf inbedrijfstelling. Garantiedekking en uitsluitingen moeten worden bevestigd in het definitieve verkoopcontract.
Ja. FangRong biedt toezicht op de installatie, ondersteuning bij de inbedrijfstelling en training van operators. De training op locatie omvat normaal gesproken de bediening van de machine, het vervangen van matrijzen, routineonderhoud en basisfoutdiagnose. Funderingstekeningen en ankerboutindelingen kunnen vóór installatie worden aangeleverd.
Ja. Waar praktisch mogelijk kunnen klantmonsters worden gebruikt voor fabriekstests. Dit is met name handig wanneer het railgedeelte groot of niet-standaard is, of wanneer de klant specifieke vereisten op het gebied van afmetingen, oppervlakte of mechanische eigenschappen heeft.
Voor toepasselijke standaard machineconfiguraties kan CE-documentatie worden geleverd. Omdat de conformiteit van machines afhankelijk is van de daadwerkelijke machineconfiguratie en de bestemmingsmarkt, moeten de toepasselijke verklaring, veiligheidsvoorzieningen en documentatie vóór de bestelling worden bevestigd.
Ja. Geef de koper- of aluminiumkwaliteit, het startgedeelte, het doelgedeelte en het vereiste proces op. FangRong kan deze parameters gebruiken om de trekkracht te evalueren, het juiste model uit de FR-serie te selecteren en een geschikte reductie- en gereedschapsconfiguratie aan te bevelen.
Adres
NO.163, Shatong Road, Shabu 2e industriële zone, Dalang Town, Dongguan City, Guangdong, China
Tel