Producten
Producten

We bieden een uitgebreid assortiment precisiemetaalverwerkingsapparatuur, waaronder richt-, koudtrek-, richt-, afschuinings-, snij-, draadwalsmachines en trekmatrijzen, op maat gemaakt voor buis-, staaf- en draadmaterialen in diverse industrieën.

Automatische richttekening, rechttrekken, snij- en afschuinlijn
  • Automatische richttekening, rechttrekken, snij- en afschuinlijnAutomatische richttekening, rechttrekken, snij- en afschuinlijn
  • Automatische richttekening, rechttrekken, snij- en afschuinlijnAutomatische richttekening, rechttrekken, snij- en afschuinlijn

Automatische richttekening, rechttrekken, snij- en afschuinlijn

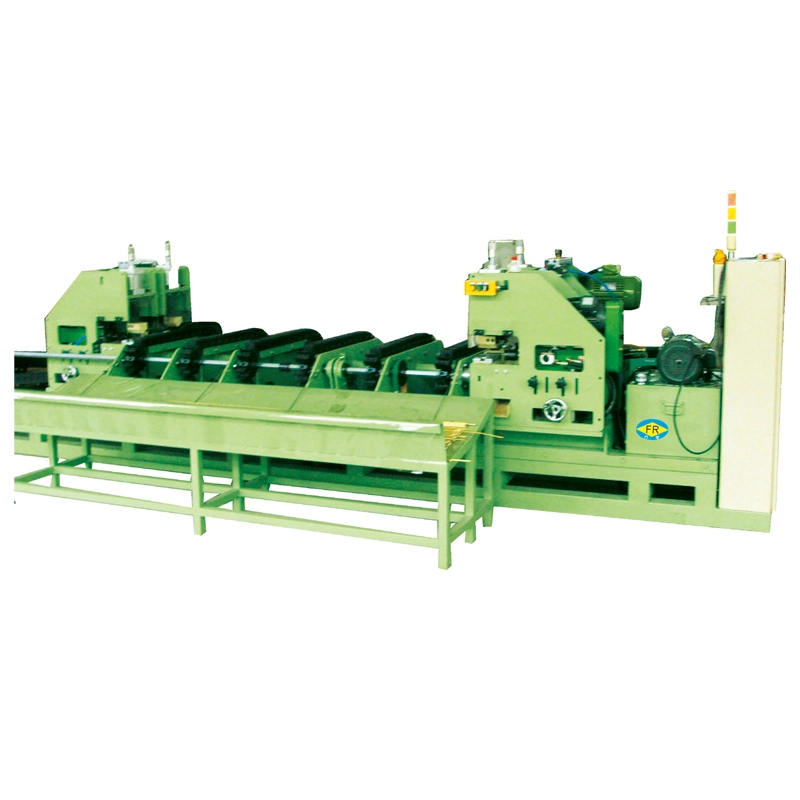
DeAutomatische richttekening, rechttrekken, snij- en afschuinlijnintegreert richten, koudtrekken, rechttrekken, snijden en afschuinen in één geautomatiseerd proces. Met hydraulische duwkopkrachten van10–300 tonen trekvermogen van5–200 ton, verwerkt hij massieve ronde staven uitØ13–100 mm. Geautomatiseerde overdracht vermindert arbeid, schadeafhandeling en richtafval, terwijl gecentraliseerde PLC-besturing consistente productie en traceerbaarheid ondersteunt. Geschikt voorstaven van koolstofstaal, gelegeerd staal, roestvrij staal, koper en aluminiumgebruikt in bevestigingsmiddelen, auto-assen, lagerrollen en precisiecomponenten.

Beoordeling: 5.0
(Beoordeling aantal: 1)

DeAutomatische richttekening, rechttrekken, snij- en afschuinlijnis een compleet staafafwerkingssysteem voor fabrikanten die ronde staven moeten omzetten in getrokken, rechtgetrokken, op lengte gesneden en afgeschuinde afgewerkte staven met minimale handmatige handelingen. Het combineertwijzen, koudtrekken, rechttrekken, snijden op vaste lengte en afschuinen van uiteindenin één productielijn in plaats van het verplaatsen van staven tussen vijf onafhankelijke machines.

Deze configuratie is vooral handig wanneer oppervlaktekwaliteit, herhaalbare afmetingen en traceerbaarheid van de productie van belang zijn. Het handmatig verplaatsen van lange staven tussen afzonderlijke machines kan krassen, deuken, oriëntatiefouten en inconsistente opstelling veroorzaken. Een geïntegreerd overdrachtssysteem houdt de lat op een gecontroleerd procestraject van ruwe voorraad tot eindproduct.

FangRong bouwt de lijn rond zijn FR-serie push-draw koudtrekmachines, met trekcapaciteiten van5 tot 200 tonen hydraulische duwkopcapaciteiten vanaf10 tot 300 ton. Standaardconfiguraties omvatten massieve ronde staven vanafØ13 tot Ø100 mm. Afhankelijk van het materiaal en de reductieverhouding kan de lijn worden geconfigureerd voor koolstofstaal, gelegeerd staal, roestvrij staal, koper, aluminium en geselecteerde speciale legeringen.

Full Automatic Pointing Drawing Straightening Cutting Chamfering Line Automatic Bar Pointing Drawing Straightening Cutting Chamfering Machine

Wanneer een geïntegreerde lijn zinvol is

Een lijn met vijf stations is niet automatisch beter dan vijf individuele machines. Het belangrijkste voordeel ontstaat wanneer dezelfde staaf herhaaldelijk verschillende afwerkingsbewerkingen moet ondergaan bij een gemiddeld of hoog productievolume.

Bijvoorbeeld, eenfabrikant van bevestigingsmiddelen die getrokken staaf produceert voor koude koersHet kan zijn dat er een consistente diameter, rechtheid en snijlengte nodig zijn voordat het materiaal in het kopproces terechtkomt. In deze situatie vermindert de combinatie van trekken, rechttrekken en snijden het herhaaldelijk laden en lossen en blijft de productiereferentie consistent.

Voor een werkplaats die veel niet-gerelateerde staafformaten in kleine batches verwerkt, kunnen afzonderlijke machines meer flexibiliteit bieden. De geïntegreerde lijn wordt aantrekkelijker wanneerstaafdiameter, materiaalkwaliteit en afgewerkte lengte worden regelmatig herhaalden de kosten van handmatige overdracht worden aanzienlijk.

Hoe de lijn een balk verwerkt

1. Wijzen:De staafkop is verkleind tot een taps profiel zodat deze in de tekenmatrijs kan. De benodigde voegmethode is afhankelijk van de uitgangsdiameter, materiaalsterkte en trekreductie. Het richten is vooral belangrijk voor harde staven of staven met een grote diameter, waarbij het voorste uiteinde de matrijs betrouwbaar moet binnendringen.

Klanttoepassing:Bij het verwerken van staven van gelegeerd staal voor daaropvolgend koudtrekken helpt een consistente kopgeometrie mislukte matrijsinvoer te voorkomen en vermindert de noodzaak voor operators om de staaf herhaaldelijk te corrigeren voordat deze wordt getrokken.

2. Koudtrekken door middel van push-draw:De hydraulische duwkop helpt de staaf door de matrijs tijdens de eerste instapfase. Zodra voldoende materiaal door de matrijs is gegaan, klemt de trekslede het verkleinde uiteinde vast en voltooit de trekslag. Deze opstelling is nuttig voor grotere staven of materialen met een hogere sterkte waarbij de initiële weerstand tegen het binnendringen van de matrijs aanzienlijk is.

Parameter die ertoe doet:Het trekvermogen mag niet alleen op basis van de staafdiameter worden geselecteerd. Materiaalsterkte, reductie per doorgang, matrijsgeometrie, smering en doeldiameter hebben allemaal invloed op de vereiste trekkracht. Een grotere machine is niet noodzakelijkerwijs de betere keuze als de werkelijke krachtbehoefte veel lager is.

3. In-line rechttrekken:Na het tekenen gaat de staaf rechtstreeks naar het richtgedeelte. Configuraties met meerdere of twee rollen kunnen worden geselecteerd op basis van diameter, materiaal en vereiste rechtheid. Het algemeen gespecificeerde doel is≤0,3 mm/m, afhankelijk van de materiaal-, inkomende staat en uiteindelijke procesvereisten.

Klanttoepassing:Voor lineair bewegende assen en precisiecomponenten is rechtheid belangrijker dan simpelweg het bereiken van de doeldiameter. Een gecontroleerd in-line richtproces kan de hoeveelheid secundaire correctie die nodig is vóór de bewerking verminderen.

4. Snijden met vaste lengte:De PLC regelt de snijpositie volgens de geprogrammeerde afgewerkte lengte. Er kan gekozen worden voor zaag- of schaarsnijden op basis van materiaal, diameter, gewenste eindconditie en productiesnelheid.

Parameter die ertoe doet:Als staven rechtstreeks aan CNC-bewerking of koude kop worden geleverd, kunnen de snijtolerantie en de eindconditie de downstream-configuratie beïnvloeden. Bij ruwe voorraadvoorbereiding kan een extreem krappe snijtolerantie de kosten verhogen zonder een praktisch productievoordeel te bieden.

5. Eindafkanten:De afgewerkte staafuiteinden zijn afgeschuind om scherpe randen te verwijderen en het materiaal voor te bereiden op hantering, montage of daaropvolgende bewerking. Interne, externe of gecombineerde afschuining kan worden geconfigureerd volgens de tekening van de klant.

Klanttoepassing:Bij de productie van assen en bevestigingsmiddelen kan een gecontroleerde afschuining de toevoer van componenten verbeteren en het risico op braamgerelateerde problemen tijdens de assemblage of daaropvolgende bewerking verminderen.

Volledige materiaalstroom:Ruwe staaf → automatisch laden → richten → tekenen → rechttrekken → snijden op vaste lengte → afschuinen → automatisch stapelen.

Wat deze lijn oplost in de productie

Te veel handmatige overdracht:Wanneer vijf bewerkingen gescheiden zijn, moeten staven herhaaldelijk worden gelost, uitgelijnd en opnieuw geladen. Automatische overdracht vermindert de handling tussen stations en is vooral waardevol voor lange staven of afgewerkte oppervlakken die gemakkelijk bekrast raken.

Onstabiele stroomafwaartse rechtheid:Tekenen alleen garandeert niet de uiteindelijke rechtheid die vereist is voor een bewerkings- of montageproces. Een in-line stijltang biedt direct na het tekenen een speciale correctiefase.

Inconsistente afgewerkte lengtes:Handmatig meten en snijden kan variatie tussen batches creëren. PLC-gestuurde lengtepositionering geeft de operator een herhaalbare productiereferentie.

Afzonderlijke productiegegevens:Met onafhankelijke machines kan materiaal worden overgedragen tussen verschillende productieorders of operators. Dankzij de gecentraliseerde besturing kunnen de parameters voor het tekenen, rechttrekken, snijden en afschuinen als één productierecept worden beheerd.

Hoge arbeidsinzet:De geïntegreerde lijn is zo ontworpen dat één operator toezicht houdt op de productiecyclus, in plaats van dat er op elk station een speciale operator nodig is. De daadwerkelijke personeelsbezetting is afhankelijk van de eisen op het gebied van laden, verpakken en fabrieksautomatisering.

Belangrijkste kenmerken en technische overwegingen

Geïntegreerde productie met vijf processen:Punten, tekenen, richten, snijden en afschuinen zijn in één procestraject verbonden. Dit is het meest waardevol voor repetitieve productie waarbij dezelfde volgorde continu wordt gebruikt.

Push-draw-configuratie:De hydraulische duwkop helpt de initiële weerstand tegen het binnendringen van de matrijs te overwinnen voordat de hoofdtekenwagen het overneemt. Dit wordt belangrijker naarmate de staafdiameter, materiaalsterkte of trekvermindering toeneemt.

Ø13–Ø100 mm staafbereik:De beschikbare FR-modellen bestrijken verschillende diameterbereiken. Het selecteren van een model moet gebaseerd zijn op de werkelijke startdiameter en trekkracht, in plaats van eenvoudigweg het grootste beschikbare diameterbereik te kiezen.

Inline rechttrekken:De richter wordt geselecteerd op basis van de staafdiameter, de vloeigrens van het materiaal, de trekconditie en de vereiste rechtheid. Voor algemene materiaalvoorbereiding zijn specificaties voor extreme rechtheid mogelijk niet nodig; voor assen en precisiecomponenten kunnen ze de bewerkingstoeslag en afkeuringspercentages rechtstreeks beïnvloeden.

Automatisch snijden:PLC-gestuurde lengte-instelling vermindert repetitieve handmatige metingen. Zaag- en schaaroplossingen kunnen worden beoordeeld op basis van staafmateriaal, diameter, productiesnelheid en vereiste zaagsnedekwaliteit.

Automatisch afschuinen:Afschuiningsafmetingen kunnen worden gespecificeerd op basis van de stroomafwaartse bewerkings- of assemblagevereisten. De afschuineenheid moet op maat worden gemaakt met het snijstation en niet als een afzonderlijk accessoire worden behandeld.

Gecentraliseerde PLC en HMI:Het besturingssysteem coördineert de stationtiming, overdracht, tekencycli, snijlengte en veiligheidsvergrendelingen. Receptgebaseerde bediening is handig wanneer dezelfde fabriek meerdere standaard barspecificaties verwerkt.

Technische specificaties

De volgende specificaties van de FR-serie hebben betrekking op het kerntrekstation. De richt-, richt-, snij-, afschuinings- en overdrachtsystemen zijn ontworpen volgens de vereisten van het eindproduct.

Model/Parameter FR-5T FR-10T FR-20T FR-30T FR-40T FR-50T FR-60T FR-80T FR-100T FR-120T FR-150T FR-200T
Hydraulische duwkoptonnage (ton) 10 20 40 50 60 80 100 120 150 200 250 300
Cilinderdiameter × slag (mm) φ63×200 φ80×200 φ100×200 φ125×200 φ150×300 φ160×700 φ180×300 φ200×300 φ220×300 φ250×300 φ280×300 φ300×300
Oliepompvermogen (kW) 5.5 11 22 30 37 45 55 75 96 110 132 160
Materiaalbereik staaf (mm) 13–20 15–30 15–50 20–50 25–55 30–60 30–65 35–70 35–75 40–80 45–90 50–100
Hoofdmotorvermogen (kW) 22 37 55 75 90 110 132 166 200 225 300 400

Belangrijk:Het tonnage van de hydraulische duwkop is niet hetzelfde als het trekvermogen. Het uiteindelijke model moet worden geselecteerd op basis van de berekende trekkracht voor het werkelijke materiaal, de startdiameter, de uiteindelijke diameter, de reductieverhouding en de smeringsconditie.

De standaard tekenlengte is ongeveer10 m; langere of speciale slagconfiguraties kunnen worden ontworpen. Alle modellen in deze tabel zijn bedoeld voor massieve ronde staven.

Hoe u de juiste configuratie selecteert

Voor koolstofstalen staven met een kleine diameter:Een kleiner FR-model is normaal gesproken voldoende als de reductie en materiaalsterkte resulteren in een relatief lage trekkracht. Het te groot maken van het hydraulisch systeem verhoogt de investerings- en vermogensbehoefte zonder noodzakelijkerwijs de productkwaliteit te verbeteren.

Voor roestvrij staal:Trekkracht en werkverharding worden belangrijker. Het matrijsmateriaal, de smeermethode, de reductie per doorgang en de treksnelheid moeten samen met het machinetonnage worden geëvalueerd.

Voor grote staven van gelegeerd staal:Hydraulisch duwvermogen en structurele stijfheid worden van cruciaal belang omdat de initiële matrijsinvoer aanzienlijke kracht kan vergen. Modelselectie moet gebaseerd zijn op een berekening van de technische kracht in plaats van alleen op diameter.

Voor precisieassen:De tekenmachine is slechts een onderdeel van de tolerantieketen. Richtcapaciteit, snijlengtetolerantie, afschuiningsafmetingen en materiaalconditie moeten allemaal worden gespecificeerd voordat u bestelt.

Voor productie in grote volumes:Automatisch laden, overbrengen en stapelen worden belangrijker dan alleen het verhogen van de tekensnelheid. Het werkelijke productiedoel moet worden geëvalueerd als voltooide staven per uur, inclusief overdracht- en snijtijd.

Toepassingen

Bevestigingsmiddelen en koude koersvoorraad

De automatische richttekening, richt-, snij- en afschuinlijn kan getrokken staven voorbereiden voor bouten, tapeinden, pennen en andere componenten met koude kop waarbij diameterconsistentie, rechtheid en gecontroleerde snijlengte het stroomafwaartse vormingsproces beïnvloeden.

Typisch productiescenario:Een producent van bevestigingsmiddelen die herhaalde koolstof- of gelegeerde staalsoorten produceert, kan automatisch richten en trekken gebruiken, gevolgd door in-line rechttrekken en snijden, waardoor herhaalde handelingen worden verminderd voordat de staaf in de koude kop wordt voorbereid.

Auto-assen en aandrijflijncomponenten

Toepassingen zijn onder meer asmateriaal, stuurcomponenten, zuigerstangen, klepgerelateerde componenten en andere precisiestaafproducten.

Typisch productiescenario:Voor een assenfabrikant die CNC-bewerkingslijnen levert, kan automatische op-lengte-controle het handmatig meten vóór de bewerking verminderen, terwijl het richten helpt om een ​​consistentere bewerkingstolerantie te behouden.

Lagers en lineaire bewegingscomponenten

Voor lagerrollen, geleidingsassen en soortgelijke producten zijn rechtheid en maatvastheid vaak belangrijker dan simpelweg het bereiken van de maximale treksnelheid.

Typisch productiescenario:Een producent van lagercomponenten kan de lijn configureren rond een herhaalbare diameter en specificatie van de uiteindelijke lengte, waardoor tekenen, rechttrekken en snijden kan worden uitgevoerd zonder de staven te verplaatsen om machines tussen bewerkingen te scheiden.

Lucht- en ruimtevaart- en speciale legeringen

Titanium, nikkelbasis en andere speciale legeringen vereisen meer aandacht voor trekkracht, harding, gereedschap, smering en oppervlaktebescherming. Deze toepassingen moeten worden geëvalueerd aan de hand van daadwerkelijke materiaalkwaliteiten en reductieschema's voordat de machine wordt geselecteerd.

Typisch productiescenario:Wanneer dure legeringsstaven de integriteit van het oppervlak tijdens verschillende afwerkingsfasen moeten behouden, vermindert geautomatiseerde overdracht onnodige contactpunten en zorgt ervoor dat de procesparameters aan dezelfde productieorder gebonden blijven.

Gereedschaps- en matrijzenstaal

Staven van snelstaal en gereedschapsstaal kunnen hoge trekkrachten en zorgvuldige controle van vervorming vereisen. De geïntegreerde snij- en afschuinstations zijn handig wanneer afgewerkte plano's rechtstreeks aan de bewerkingsbewerkingen worden geleverd.

Typisch productiescenario:Een gereedschapsstaalprocessor die herhaalde onbewerkte lengtes produceert, kan een afzonderlijke ontbraambewerking na het snijden elimineren wanneer de vereiste afschuining in de lijn wordt opgenomen.

Koperen en aluminium staven

Koper en aluminium hebben andere vervormings- en oppervlaktevereisten dan staal. De matrijsgeometrie, smering en richtdruk moeten daarom worden geconfigureerd voor de specifieke legering in plaats van te worden gekopieerd van een opstelling met stalen staven.

Typisch productiescenario:Voor connectoren of geleidend staafmateriaal kan het handhaven van de gespecificeerde diameter en oppervlakteconditie belangrijker zijn dan de maximale trekkracht, zodat de lijn kan worden geconfigureerd rond dimensionale controle en zachte overdracht.

Fabriekstechniek en kwaliteitscontrole

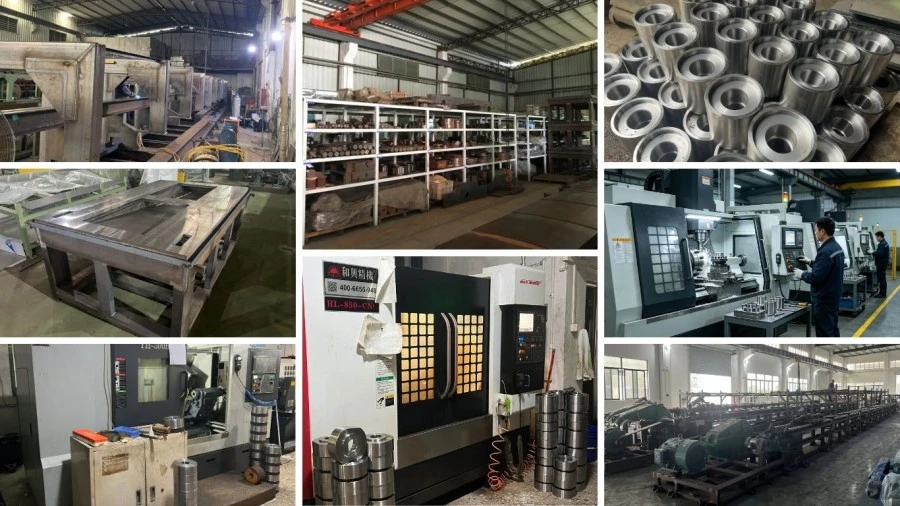
FangRong Automatic Hydraulic Cold Drawing Machine Workshop

Dongguan Fangrong metallurgische apparatuur Co., Ltd.exploiteert zijn belangrijkste productiebasis in Dongguan, terwijlYangjiang Fangrong Machinery Co., Ltd.zorgt voor extra productiecapaciteit. De faciliteiten produceren apparatuur voor koudtrekken, richten en aanverwante metaalvormapparatuur.

Engineering vóór productie

Vóór de productie wordt de automatische richttekening, richt-, snij- en afschuinlijn bepaald op basis van die van de klantmateriaalkwaliteit, begindiameter, einddiameter, eindlengte, reductieverhouding, rechtheidseis, snijtolerantie, afschuiningsgeometrie en doeluitvoer. Deze informatie bepaalt het machinetonnage, de matrijsopstelling, het richtmachinetype en de automatiseringsindeling.

Automatic Hydraulic Cold Drawing Machine Manufacturing Process

Productie en inspectie:Hydraulische componenten, cilinderassemblages, structurele onderdelen, matrijshouders, richtrollen en overdrachtsmechanismen worden machinaal bewerkt en geassembleerd voordat de volledige lijn wordt geïntegreerd. De hydraulische circuits worden op druk getest, terwijl de mechanische uitlijning en elektrische functies vóór verzending worden gecontroleerd.

Fabrieksacceptatietesten:De volledige lijn kan worden getest met door de klant aangeleverde staafmonsters, indien beschikbaar. Tot de praktische acceptatiepunten behoren onder meer de tekenprestaties, de betrouwbaarheid van de overdracht, de rechtheid, de afgewerkte lengte, de afmetingen van de afschuiningen, veiligheidsvergrendelingen en automatische cyclusstabiliteit – en niet alleen of de machine zonder belasting kan draaien.

Certificeringen en toepasselijke normen

FangRong Cold Drawing Machine Certifications

ISO9001:2015:Kwaliteitsmanagementsysteem dat de ontwerp-, productie- en serviceprocessen van het bedrijf omvat. Certificaat nr. UQ231211R1.

CE:Standaard FR-apparatuur wordt geleverd voor de toepasselijke Europese machinevereisten. Voor EU-projecten moeten de definitieve machineconfiguratie en conformiteitsverklaring worden gecontroleerd aan de hand van de toepasselijke wetgeving en geharmoniseerde normen voor de geleverde apparatuur.

Machineveiligheid:Veiligheidsfuncties zoals noodstops, beveiliging en vergrendelingen zijn geïntegreerd in de uiteindelijke machineconfiguratie. De exact toepasselijke EN/ISO-veiligheidsnormen moeten worden bevestigd in de technische documentatie die bij de machine wordt geleverd.

SGS-inspectie:Indien het koopcontract of de projectspecificatie dit vereist, kan een inspectie door derden worden geregeld.

Patenten:FangRong stelt dat het octrooien op uitvindingen en gebruiksmodellen heeft voor componenten en mechanismen die worden gebruikt in zijn metaalvormapparatuur.

Bestellen, MOQ, prijs en levering

MOQ: 1 complete productielijn.De automatische richttekening, richtsnij- en afschuinlijn is ontworpen en vervaardigd volgens de staafspecificaties van de klant, dus één set is voldoende voor een compleet project.

Op hoeveelheid gebaseerde offerte:Voor projectinkoop kunnen offertes worden gestructureerd volgens1 set, 2-3 sets en 4+ sets. De werkelijke eenheidsprijs voor elk hoeveelheidsniveau moet worden bevestigd in de commerciële offerte, omdat het configuratie-, tooling- en automatiseringsniveau de apparatuurkosten aanzienlijk kunnen veranderen.

FOB-termijn: FOB Shenzhen-haven, Chinakan indien van toepassing worden gebruikt voor exportoffertes. De eindhaven, de verpakkingsspecificatie, het binnenlands transport en de exportkosten moeten expliciet op de proformafactuur en het verkoopcontract worden vermeld.

Standaard besteltijd:ongeveer60–90 dagenvoor standaardconfiguraties zoals FR-5T tot FR-60T, afhankelijk van de definitieve technische bevestiging en het productieschema.

Standaardbestelling voor zwaar gebruik:ongeveer90–150 dagenvoor FR-80T en grotere configuraties, afhankelijk van machinegrootte, automatisering en testvereisten.

Dringende bestelling:Vóór de orderbevestiging kan een versneld productieschema worden aangevraagd. Deversnelde doorlooptijd is projectspecifieken moet worden bevestigd na controle van de beschikbaarheid van componenten, fabriekscapaciteit en het vereiste FAT-schema. Een spoedbestelling met een veronderstelde leverdatum mag niet worden opgegeven voordat deze artikelen zijn bevestigd.

Pakketten en verzending

Full Automatic Pointing Drawing Straightening Cutting Chamfering Line Packaging and Shipping

De lijn wordt voorbereid voor exportverzending, waarbij de apparatuur wordt opgedeeld op basis van transportafmetingen. Houten kisten, vochtbescherming en corrosiebescherming worden gebruikt waar dit vereist is door de machineconfiguratie en transportroute. De definitieve verpakkingsafmetingen en containerlaadplannen worden bevestigd nadat de lijnindeling is voltooid.

Veelgestelde vragen

Vraag 1: Voert de lijn echt automatisch het richten, tekenen, rechttrekken, snijden en afschuinen uit?

Ja. Het standaardconcept verbindt alle vijf bewerkingen via automatische overdracht en gecentraliseerde PLC-besturing. Het laden van onbewerkte staven, het verwijderen van voltooide bundels en het aanvullen van materiaal kan echter nog steeds de tussenkomst van de operator vereisen, afhankelijk van het geselecteerde laad- en stapelsysteem.

Vraag 2: Hoe moet ik het tekentonnage selecteren?

Selecteer de machine niet alleen op basis van de staafdiameter. De vereiste trekkracht is afhankelijk van de materiaalkwaliteit, de begindiameter, de einddiameter, de reductie per doorgang, de matrijshoek, de smering en de treksnelheid. Geef deze parameters aan FangRong voor een krachtberekening voordat u het FR-model selecteert.

Vraag 3: Is het richtstation nodig als de machine een hydraulische duwkop gebruikt?

De duwkop en het aanwijsstation vervullen verschillende functies. De duwkop levert axiale kracht om de matrijsinvoer te vergemakkelijken, terwijl het richten het staafuiteinde verkleint tot een geometrie die de matrijs kan binnendringen. De behoefte aan een bepaalde richtmethode hangt af van de startstaafdiameter, het materiaal en de matrijsconfiguratie. Het richten van afval moet daarom afzonderlijk worden geëvalueerd, in plaats van aan te nemen dat de push-draw-operatie dit elimineert.

Vraag 4: Welke rechtheid kan de lijn bereiken?

Het standaarddoel dat voor de in-line stijltang wordt vermeld, is≤0,3 mm/m. De daadwerkelijk haalbare rechtheid hangt af van het staafmateriaal, de diameter, de inkomende toestand, de trekconditie en de richterconfiguratie. Voor kritische as- of precisietoepassingen moeten de acceptatiemethode en de meetlengte vóór productie worden overeengekomen.

Vraag 5: Kan de lijn roestvrij staal of hoogwaardig gelegeerd staal verwerken?

Ja, onder voorbehoud van technische bevestiging. Deze materialen vereisen normaal gesproken een grotere trekkracht en meer aandacht voor harding, smering, matrijskeuze en reductie per doorgang. De materiaalkwaliteit moet worden opgegeven voordat de machine op maat wordt gemaakt.

Vraag 6: Kan ik de staafdiameter en de afgewerkte lengte op dezelfde machine wijzigen?

Ja, binnen het ontworpen werkingsbereik. Diameterwijzigingen vereisen normaal gesproken overeenkomstige gereedschaps- en instellingswijzigingen, terwijl de afgewerkte lengte via de PLC kan worden geprogrammeerd binnen de snij- en verwerkingslimieten van de machine. Als er in de dagelijkse productie veel diameters gemengd zijn, moet de gereedschapswisseltijd worden meegenomen in de berekening van de productiecapaciteit.

Vraag 7: Hoe nauwkeurig is het automatisch snijden?

De snijnauwkeurigheid is afhankelijk van de snijmethode, staafdiameter, materiaal, meetsysteem en vereiste tolerantie. De tolerantie voor de uiteindelijke lengte moet worden gespecificeerd in de technische overeenkomst, in plaats van te vertrouwen op een algemene verklaring als 'hoge precisie'.

Vraag 8: Kunt u de lijn integreren met onze bestaande productielijn?

Ja. Overdrachtsrichting, laadhoogte, stapelen van afgewerkte staven, stroomopwaartse voorraadvoorbereiding en stroomafwaartse bewerkingsinterfaces kunnen tijdens de layout-engineering in aanmerking worden genomen. Door tijdens de offertefase de bestaande lijnindeling en richting van de materiaalstroom aan te geven, worden dure aanpassingen na de installatie voorkomen.

Vraag 9: Welke informatie moet ik verstrekken voor een offerte?

Geef demateriaalkwaliteit, startdiameter, afgewerkte diameter, staaflengte, afgewerkte lengte, vereiste rechtheid, afschuiningsgrootte, jaarlijkse of uurproductie, bestaande upstream-apparatuur, stroomvoorziening en gewenst automatiseringsniveau. Een voorbeeldtekening of tekening van het eindproduct is handig voor het definiëren van de snij- en afschuiningsstations.

Vraag 10: Wat zit er in de standaardlijn?

De typische reikwijdte omvat het richtstation, de trek-trekmachine, het hydraulisch aggregaat, de tekenslede, de inline-richter, de automatische snij-eenheid, de afschuiningseenheid, overdrachtsmechanismen en een PLC/HMI-besturingssysteem. Matrijzen en speciaal gereedschap moeten afzonderlijk in de offerte worden vermeld, zodat de koper de volledige projectkosten duidelijk kan identificeren.

Q11: Wat is de MOQ?

De MOQ is1 complete productielijn. Er kunnen offertes op basis van aantallen worden opgesteld1 set, 2–3 sets en 4+ sets. De werkelijke prijs op elk hoeveelheidsniveau is afhankelijk van de uiteindelijke machineconfiguratie en gereedschappen.

Vraag 12: Wat zijn de standaard leveringsvoorwaarden?

Standaardconfiguraties vereisen doorgaans60–90 dagen. Voor grotere FR-80T- en hogere projecten is normaal gesproken een vereiste90–150 dagen. Voor urgente projecten kan een versnelde planning worden geëvalueerd voordat het contract wordt ondertekend, op basis van de beschikbaarheid van componenten en de huidige fabriekscapaciteit.

Q13: Kunt u FOB citeren?

Ja.FOB Shenzhen-haven, Chinakan worden geciteerd indien van toepassing. De offerte moet duidelijk de FOB-haven, de omvang van de verpakking, de verantwoordelijkheid voor het binnenlands transport en eventuele uitgesloten kosten vermelden, zodat de koper aanbiedingen op dezelfde basis kan vergelijken.

Vraag 14: Welke garantie en after-sales ondersteuning worden geboden?

De standaard garantie is12 maanden vanaf inbedrijfstelling. Installatietoezicht, inbedrijfstelling, training van operators, ondersteuning voor reserveonderdelen en probleemoplossing op afstand kunnen contractueel worden inbegrepen. De exacte reactiemethode en de reikwijdte van de reserveonderdelen moeten in de verkoopovereenkomst worden vermeld.

Vraag 15: Kan ik de machine testen met mijn eigen materiaal?

Ja. Testen met door de klant geleverd materiaal wordt aanbevolen voor projecten met moeilijke legeringen, strakke rechtheidseisen of speciale afschuiningsgeometrie. Hiermee kunnen de trekkracht, het gereedschap, de richtopstelling, het snijwerk en het afgewerkte oppervlak vóór verzending worden geëvalueerd.

Vraag 16: Wat moet worden gecontroleerd tijdens fabrieksacceptatietests?

De koper moet meer controleren dan alleen de beweging van de machine. Een praktische FAT zou moeten dekkentrekkracht en cyclusstabiliteit, staafoverdracht, maatreductie, rechtheid, afgewerkte lengte, afschuiningsafmetingen, hydraulische lekkage, elektrische functies en veiligheidsvergrendelingen. Voor kritische producten moeten afgewerkte monsters worden gemeten aan de hand van de overeengekomen acceptatiespecificatie.

Vraag 17: Vereist de machine speciaal funderingswerk?

De benodigde fundering is afhankelijk van de lijnlengte, het machinegewicht, de trekkracht en de omstandigheden ter plaatse. FangRong kan funderings- en ankerbouttekeningen leveren nadat de definitieve lay-out van de apparatuur is bevestigd. De civiele fundering moet vóór installatie worden voltooid volgens de goedgekeurde tekening.

Q18: Kan de lijn worden aangepast?

Ja. Veel voorkomende aanpassingsgebieden zijn het bereik van de staafdiameter, trekslag, matrijshouder, richterconfiguratie, snijmethode, afschuiningsgeometrie, overdrachtssysteem, laden en stapelen, PLC-communicatie en verwerking van afgewerkte staven. Maatwerk moet worden afgerond vanaf het daadwerkelijke productieproces in plaats van ongebruikte functies toe te voegen.

Waarom kiezen voor FangRong voor een geïntegreerde barafwerkingslijn

Why Choose FangRong Full Automatic Bar Finishing Line

Trekbanktechniek sinds 1998:FangRong richt zich al meer dan twintig jaar op koudtrekken en aanverwante metaalvormapparatuur. Het bedrijf stelt dat zijn apparatuur is geleverd aan klanten in meer dan 70 landen.

Geïntegreerde procestechniek:Het project beperkt zich niet tot het leveren van een trekbank. Trekkracht, matrijsopstelling, rechttrekken, snijden, afschuinen en materiaaloverdracht moeten samenwerken; dit is vooral belangrijk als de klant wil dat één afgewerkte reep alle bewerkingen doorloopt zonder tussentijdse opslag.

Twee productiefaciliteiten:De productiefaciliteiten in Dongguan en Yangjiang bieden extra productiecapaciteit voor grote projecten of projecten met meerdere machines.

Applicatiegebaseerd testen:Waar mogelijk levert het testen met het daadwerkelijke staafmateriaal van de klant nuttiger bewijs op dan een onbelaste machinedemonstratie. Dit is vooral relevant voor roestvrij staal, gelegeerd staal met hoge sterkte en toepassingen met nauwe toleranties.

Technische ondersteuning na levering:Installatietoezicht, inbedrijfstelling, training van operators, ondersteuning voor reserveonderdelen en probleemoplossing op afstand kunnen worden opgenomen, afhankelijk van de projectomvang.

Voor een nauwkeurige machineselectie en offerte stuurt u de materiaalkwaliteit, begindiameter, afgewerkte diameter, afgewerkte lengte, vereiste rechtheid, afschuiningsafmetingen en doeluitvoer. Deze parameters zijn voldoende voor het technische team om het juiste FR-model en de geïntegreerde lijnconfiguratie te bepalen.

Stuur onderzoek
Contact informatie
Vertel ons over uw materiaal, productspecificaties, productieproces en apparatuurvereisten. FangRong kan geschikte koudtrekmachines, tekenmatrijzen, richtmachines en op maat gemaakte oplossingen voor uw toepassing bespreken.
Beoordeling:
5.0
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid
AfwijzenAccepteren