Producten
Producten

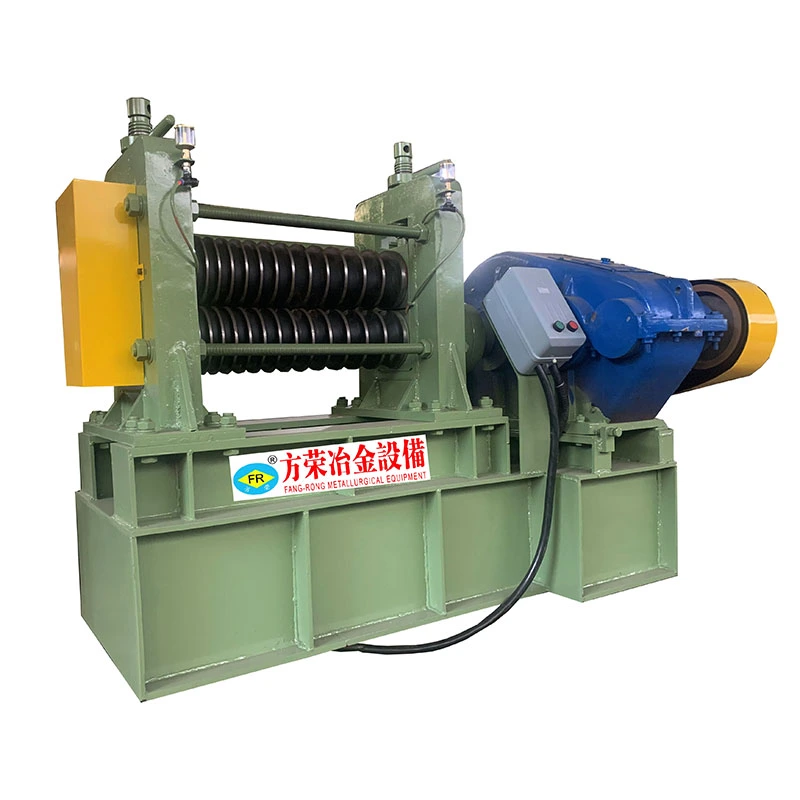
We bieden een uitgebreid assortiment precisiemetaalverwerkingsapparatuur, waaronder richt-, koudtrek-, richt-, afschuinings-, snij-, draadwalsmachines en trekmatrijzen, op maat gemaakt voor buis-, staaf- en draadmaterialen in diverse industrieën.

Koolstofstaal hydraulische single-matrijs richtmachine
  • Koolstofstaal hydraulische single-matrijs richtmachineKoolstofstaal hydraulische single-matrijs richtmachine

Koolstofstaal hydraulische single-matrijs richtmachine

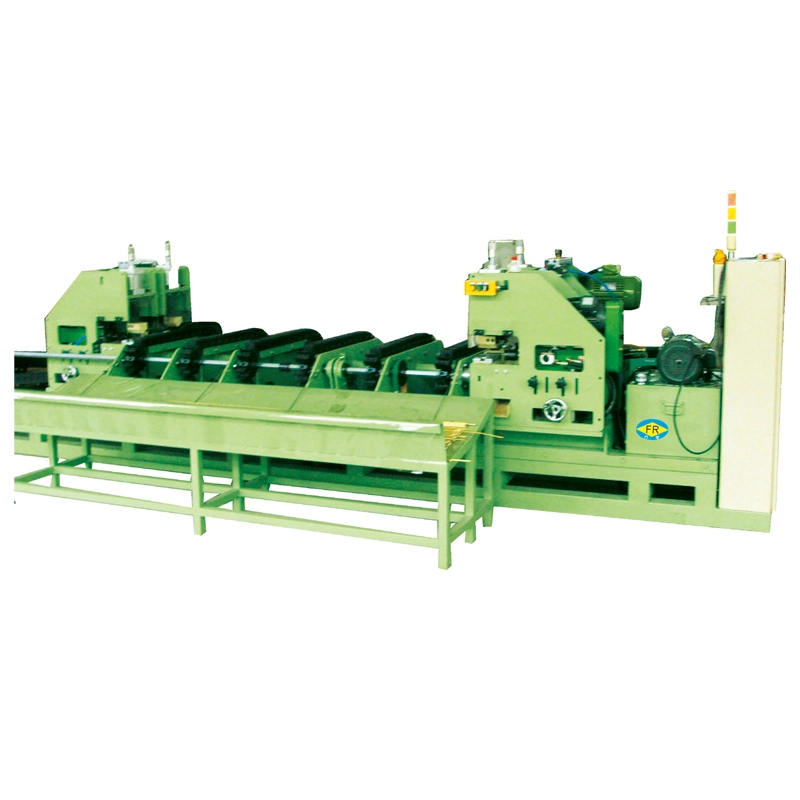
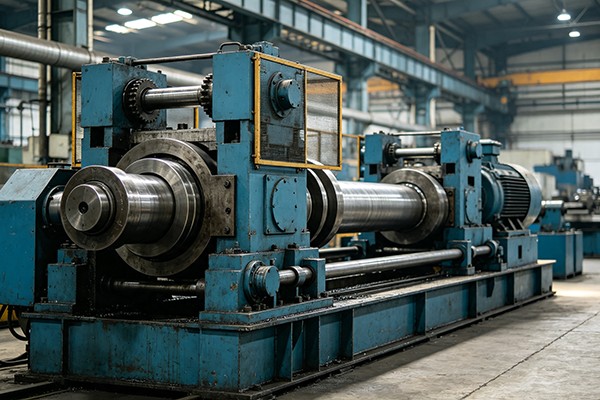
De FangRong Hydraulische Single-Die Pointing Machine van koolstofstaal is speciaal ontworpen voor het met hoge kracht verkleinen en richten van koolstofstalen buizen en staven vóór het tekenproces. Aangedreven door een krachtig hydraulisch systeem en nauwkeurige single-matrijstechnologie, levert de machine een consistente richtkwaliteit, hoge concentriciteit en uitstekende maatnauwkeurigheid. Het is een ideale oplossing voor fabrikanten van stalen buizen, koudtrekfabrieken en metaalverwerkingsfabrieken die op zoek zijn naar verbeterde productie-efficiëntie en lagere arbeidskosten.
Beoordeling: 5.0
(Beoordeling aantal: 1)

De Hydraulische Single-Die Pointing Machine van koolstofstaal reduceert en vormt het uiteinde van koolstofstalen buizen of massieve staven vóór het koudtrekken. Het werkstuk wordt in een vormmatrijs geplaatst, hydraulisch vastgeklemd en tot een kleinere einddiameter samengedrukt, zodat het de trekmatrijs kan binnengaan of door de trekapparatuur kan worden vastgehouden.

Voor koolstofstaal met grote buitendiameters, dikke wanden of hoge materiaalsterkte kan de vervormingsbelasting aanzienlijk zijn. Deze machine maakt gebruik van een hydraulische cilinder met een hoog tonnage om de vereiste vormkracht in een gecontroleerde slag te genereren, waardoor hij geschikt is voor zware buis- en staafvoorbereiding waarbij lichtere richtapparatuur mogelijk niet voldoende capaciteit biedt.

Carbon Steel Hydraulic One-Die Pointing Machine for tube end reduction

Waarom moet u het uiteinde van de buis richten vóór het koudtrekken?

Een koudtrekmatrijs kan normaal gesproken niet de volledige buitendiameter van de binnenkomende buis of staaf accepteren. Eén uiteinde moet eerst worden verkleind om een ​​puntig gedeelte te vormen dat door de matrijs kan gaan en door het treksysteem kan worden vastgegrepen. De kwaliteit van dit puntige gedeelte heeft rechtstreeks invloed op de eerste tekenfase.

Voor koolstofstalen buizen wordt de doelpuntdiameter niet onafhankelijk van het tekenproces gekozen. Het moet samen met de invoer van de tekenmatrijs, de wanddikte, de materiaalkwaliteit, de reductieverhouding, de grijpmethode en de vereiste puntlengte worden overwogen. Een te grote punt kan het inbrengen van de matrijs bemoeilijken, terwijl een te grote verkleining de lokale vervorming en het risico op scheuren of rimpels kan vergroten.

Hoe het hydraulische vormproces in één matrijs werkt

De buis of staaf wordt op een gedefinieerde positie in de matrijs geplaatst. Hydraulische klemcilinders houden het werkstuk tegen beweging, terwijl de hydraulische hoofdcilinder de vormmatrijs aandrijft. De matrijs comprimeert het materiaal geleidelijk totdat de gespecificeerde einddiameter en vorm zijn bereikt.

Na de vormslag trekt de matrijs zich terug en laten de klemmen het werkstuk los. Het puntige uiteinde is dan klaar voor de volgende bewerking, zoals koudtrekken, grijpen of een ander buisvormproces.

Het vormresultaat is afhankelijk van meer dan alleen hydraulische druk. De vloeigrens van het materiaal, de buitendiameter, de wanddikte, de reductieverhouding, de matrijsgeometrie, de matrijsspeling en de positioneringslengte hebben allemaal invloed op de uiteindelijke vorm. Bij herhaalde productie is het consistent houden van deze omstandigheden belangrijk om van stuk tot stuk dezelfde afmetingen van de puntige uiteinden te behouden.

Wat de machine helpt bij de controle tijdens de productie

Handmatige of inconsistente eindpunten kunnen verschillende startvoorwaarden voor het tekenproces creëren. Deze machine zorgt voor een herhaalbare vormmethode voor de voorkant van het werkstuk en helpt productieteams verschillende veelvoorkomende problemen onder controle te houden:

Inconsistente afmetingen van het puntige uiteinde:Gecontroleerde hydraulische beweging en vaste matrijsgeometrie zorgen voor een herhaalbare vormslag.

Moeilijke invoer van teken-matrijzen:Het puntige gedeelte kan worden vervaardigd in afmetingen die overeenkomen met de stroomafwaartse trekmatrijs en grijpinrichting.

Ongelijkmatige vervorming:Een juist matrijsontwerp en de juiste positionering van het werkstuk helpen de overgang tussen de oorspronkelijke buisdiameter en het verkleinde uiteinde te beheersen.

Hoge vervormingsbelasting:De hydraulische cilinder levert de kracht die nodig is voor koolstofstaalmaterialen met een grote diameter, dikwandige en hogere sterkte.

Onstabiele stroomafwaartse tekening:Meer consistente puntige uiteinden verminderen de variatie in de startconditie van elk werkstuk.

Materiaal- en gereedschapsafval:Correcte puntafmetingen verminderen de noodzaak van herhaalde voorbereiding of afkeuring veroorzaakt door een ongeschikte eindgeometrie.

Technische punten die van invloed zijn op de aanwijskwaliteit

Bij een hydraulische richtmachine is de maximale hydraulische druk slechts een onderdeel van de machinekeuze. De werkelijke vormbehoefte wordt bepaald door het materiaal en de hoeveelheid vervorming die aan het buisuiteinde nodig is.

Materiaalsterkte en wanddikte

Koolstofstaal met hogere sterkte vereist meer vormkracht dan koolstofarm materiaal bij dezelfde maatreductie. Wanddikte heeft ook een direct effect op de vormweerstand. Een machine die alleen op buitendiameter is geselecteerd, kan daarom te klein zijn voor een dikwandige buis.

Puntdiameter en reductieverhouding

Het verschil tussen de oorspronkelijke diameter en de puntdiameter bepaalt de mate van vervorming. De reductie moet compatibel zijn met de materiaal- en matrijsgeometrie. Overmatige reductie in één fase kan plaatselijk knikken, oppervlakteschade, scheuren of een onstabiel overgangsgebied veroorzaken.

Matrijsgeometrie en speling

De vormmatrijs bepaalt het uiteindelijke profiel en regelt hoe het materiaal stroomt tijdens het comprimeren. Een te kleine matrijsspeling kan de vormweerstand en slijtage verhogen, terwijl een te grote speling kan leiden tot maatafwijkingen. Om deze reden moet het gereedschap worden ontworpen rond de werkelijke buisdiameter, wanddikte, materiaalkwaliteit en het vereiste puntige profiel.

Wijzende lengte

De puntlengte moet voldoende verkleinde doorsnede bieden voor de trekmatrijs en het grijpsysteem. Het moet ook een gecontroleerde overgang mogelijk maken van het oorspronkelijke buisgedeelte naar het verkleinde uiteinde. De vereiste lengte moet daarom samen met de stroomafwaartse tekenapparatuur worden bevestigd in plaats van te worden behandeld als een onafhankelijke machineparameter.

Machineconfiguratie

De Hydraulische Single-Die Pointing Machine van koolstofstaal maakt gebruik van een enkele matrijsvormstructuur gecombineerd met hydraulische klemming en een hoofdcilinder met een hoog tonnage. De configuratie is bedoeld voor toepassingen waarbij een aanzienlijke eindreductiekracht vereist is en waar de puntige geometrie kan worden geproduceerd via een speciale vormmatrijs.

Een PLC-gebaseerd besturingssysteem beheert de vormvolgorde, terwijl het hydraulische circuit de cilinderbeweging en werkdruk regelt. De machine kan worden geconfigureerd met verschillende matrijzen voor verschillende werkstukafmetingen. Automatisch laden en lossen kan ook worden geïntegreerd wanneer de richtmachine wordt geïnstalleerd als onderdeel van een productielijn met grotere volumes.

Technische specificaties

Item Parameter
Wijzend diameterbereik φ0mm-φ400mm
Werkefficiëntie (exclusief rotatietijd) 4-7/min
Wijzende Diameter Cilinder φ280T
Klemcilinder φ200T × 3
Maximale hydraulische systeemdruk 25 MPa
Motorvermogen 37 kW / 1460 tpm
Totale afmetingen (L × B × H) 2600 mm × 1500 mm × 1650 mm
Machinegewicht 4500 kg

Aangepaste specificaties zijn beschikbaar voor verschillende materiaalkwaliteiten, werkstukafmetingen, puntvereisten en productie-indelingen. De bovenstaande gegevens zijn ter referentie; werkelijke machineparameters moeten worden bevestigd volgens de materiaal- en vormvereisten.

Hoe u de juiste richtconfiguratie selecteert

De meest bruikbare informatie voor de machineselectie is niet alleen de maximale buisdiameter. FangRong evalueert de volledige vormconditie voordat de machineconfiguratie wordt bevestigd.

Vereiste gegevens Waarom het ertoe doet
Koolstofstaalkwaliteit Bepaalt de materiaalsterkte en vormweerstand
Buitendiameter buis Bepaalt de matrijsgrootte en het werkbereik van de machine
Wanddikte Beïnvloedt de vormkracht en het vervormingsgedrag
Vereiste puntdiameter Definieert de vereiste hoeveelheid eindreductie
Wijzende lengte Moet overeenkomen met de tekenmatrijs en de grijpmethode
Lengte van het werkstuk Beïnvloedt de positionering en de laadinrichting
Vereiste uitvoer Bepaalt de cyclustijd en automatiseringsvereisten
Voeding Wordt gebruikt om het elektrische systeem voor de installatielocatie te configureren

Voor een offerte zijn tekeningen of monsters van het benodigde puntige uiteinde handig als de geometrie niet door een standaardmaat gedefinieerd is. Hierdoor kunnen de matrijsconfiguratie en vormvolgorde worden gecontroleerd aan de hand van de werkelijke productievereiste.

Toepassingen in de buis- en staafverwerking

De machine wordt gebruikt waar koolstofstalen buizen of staven een gecontroleerde eindreductie vereisen vóór een volgend proces. Typische toepassingen zijn onder meer het koudtrekken van naadloze en gelaste buizen, de verwerking van stalen staven, de productie van buizen en componenten voor de automobielindustrie, de verwerking van olie- en gasleidingen, staalconstructieproducten, mechanische componenten en algemene metaalproductie.

De meest relevante toepassing ervan is als eindvoorbereidingsfase vóór het koudtrekken. Bij een volledige tekenlijn beïnvloedt het puntresultaat hoe gemakkelijk het werkstuk de tekenmatrijs binnengaat en hoe betrouwbaar de eerste tekenbewerking kan worden gestart.

FangRong: Ervaring met koudtrekken en metaalverwerkingsapparatuur

FangRong cold drawing and metal tube processing equipment

FangRong werd opgericht in 1998 en heeft meer dan 26 jaar ervaring in het ontwerp en de productie van koudtrekapparatuur, richtmachines en aanverwante metallurgische machines. Onze ervaring omvat de apparatuur die wordt gebruikt vóór, tijdens en na het vormen van buizen en staven, waardoor de richtvereisten samen met het verdere productieproces in aanmerking kunnen worden genomen.

FangRong exploiteert twee productiefaciliteiten: Dongguan Fangrong Metallurgical Equipment Co., Ltd. en Yangjiang Fangrong Machinery Co., Ltd. Apparatuur is geleverd aan meer dan 10.000 klanten in meer dan 60 industrieën en geëxporteerd naar meer dan 60 landen en regio's.

Voor op maat gemaakte richtapparatuur begint ons technische werk met het werkstuk in plaats van met een standaard machinemodel. Materiaalkwaliteit, buisafmetingen, vereiste puntgeometrie, productiecapaciteit, matrijsconfiguratie, hydraulische capaciteit en verbinding met het volgende proces worden beoordeeld voordat de definitieve configuratie wordt bevestigd.

FangRong manufacturing facilities for cold drawing machinery

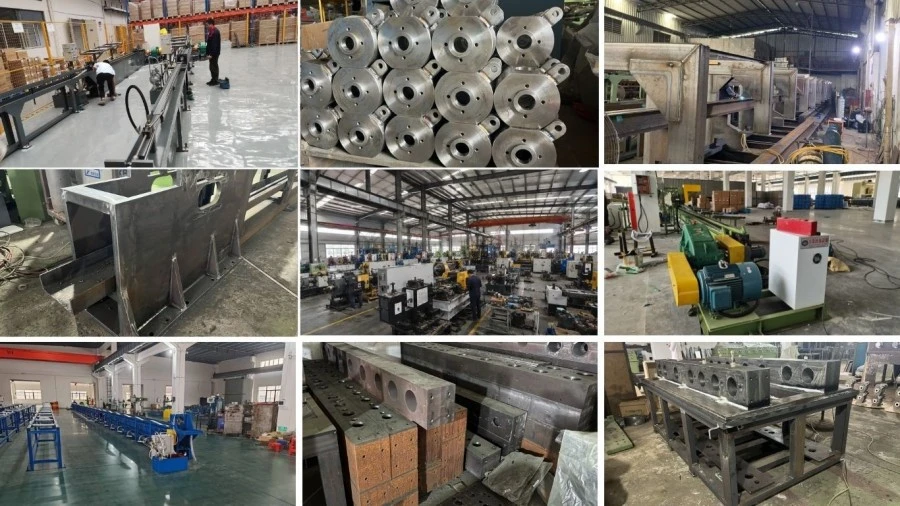
Twee productiefaciliteiten

Dongguan Fangrong metallurgische apparatuur Co., Ltd.is gevestigd in Dalang Town, Dongguan City en doet dienst als FangRong's hoofdkantoor en primaire productiebasis. De faciliteit produceert precisie-koudtrekmachines, richtmachines, draadwalsapparatuur en aanverwante metaalbewerkingsmachines.

Yangjiang Fangrong Machinery Co., Ltd.is gevestigd in het Yangdong-district, de stad Yangjiang. De faciliteit breidt de productiecapaciteit uit en ondersteunt de productie en levering van grotere apparatuurprojecten.

Machinebouw en fabriekstesten

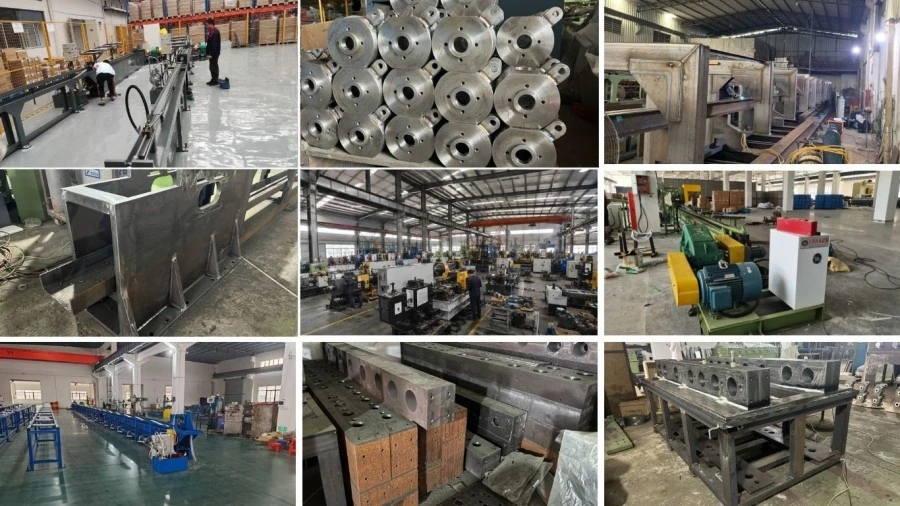
Manufacturing and assembly process of hydraulic pointing machine

Een richtmachine moet bestand zijn tegen herhaalde vormbelastingen, dus concentreert het productieproces zich op framestijfheid, cilinderprestaties, matrijsuitlijning, hydraulische stabiliteit en herhaalbare beweging in plaats van alleen op het uiterlijk.

Engineeringbeoordeling vóór fabricage

De werkstukgegevens van de klant worden eerst gecontroleerd, inclusief materiaal, buitendiameter, wanddikte, puntdiameter, puntlengte, productiesnelheid en stroomafwaartse tekenvereisten. Vervolgens worden de mechanische lay-out, het hydraulische circuit, de matrijsopstelling en de besturingsvolgorde gedefinieerd.

Frame en dragende componenten

Stalen platen en structurele componenten worden gesneden en gelast volgens het machineontwerp. Waar nodig worden spanningsontlastende behandelingen en machinale bewerkingen uitgevoerd om de vervorming onder controle te houden en de uitlijning van de vormcomponenten te behouden.

Hydraulische en matrijscomponenten

Hydraulische cilinders worden vóór installatie machinaal bewerkt en gecontroleerd op maatnauwkeurigheid. Vormmatrijzen worden vervaardigd volgens het vereiste werkstukbereik en puntprofiel. Matrijsmateriaal en warmtebehandeling worden geselecteerd op basis van de verwachte vormbelasting en productieomstandigheden.

Assemblage van hydraulisch systeem

Het hydraulische aggregaat, het kleppenblok, de cilinders, de slangen en het bijbehorende leidingwerk worden als compleet circuit geïnstalleerd en gecontroleerd. Voorafgaand aan de productieproeven worden druktests en controles van cilinderbewegingen uitgevoerd.

Besturingssysteem en bewegingstesten

De elektrische kast en het PLC-besturingssysteem worden getest via de daadwerkelijke bedieningsvolgorde, inclusief vastklemmen, matrijsbeweging, vormen, retourneren en lossen. Vergrendelingen en veiligheidsfuncties worden vóór de belastingtest gecontroleerd.

Laadproef met testwerkstukken

De voltooide machine wordt eerst onbelast en daarna met geschikt testmateriaal getest. Vormeindafmetingen, machinebeweging, hydraulische druk, cyclustijd en bedrijfsstabiliteit worden gecontroleerd aan de hand van de overeengekomen eisen.

Factory testing and inspection of FangRong metal processing machinery

Certificeringen en technische referenties

ISO9001:2015:Kwaliteitsmanagementsysteem voor ontwerp, productie, installatie en service. Certificaat nr. UQ231211R1.

CE-markering:De machineconfiguratie voldoet aan de toepasselijke vereisten van de Machinerichtlijn 2006/42/EG, inclusief gespecificeerde veiligheidsfuncties zoals noodstoppen, tweehandenbediening en lichtgordijnen.

SGS-inspectie:Er zijn onafhankelijke inspectiediensten beschikbaar voor machineprestaties en veiligheidsgerelateerde vereisten.

Patenten:FangRong bezit 32 uitvindingsoctrooien en meer dan 100 gebruiksmodeloctrooien. Voorbeelden hiervan zijn 2013207829011 voor een kettingspaninrichting, 2008300532117 voor een meerstrengige matrijshouder en ZL2015 2 0842922.7 voor een snelwisseldoornsysteem.

Verpakking en verzending

Packaging and shipment of hydraulic pointing machine

Vóór verzending wordt de hydraulische enkelvoudige richtmachine van koolstofstaal gecontroleerd aan de hand van de bevestigde configuratie en voorbereid op basis van de transportvereisten. Hydraulische en elektrische componenten zijn beschermd tegen schade tijdens hantering en transport, terwijl verwijderbare gereedschappen en accessoires waar nodig afzonderlijk worden verpakt.

Voor overzeese projecten kan de voorbereiding van de verzending worden gecoördineerd op basis van de installatieomstandigheden, de stroomvoorziening, de indeling van de werkplaats en de losregelingen van de klant.

Veelgestelde vragen

1. Welke materialen kan deze hydraulische één-matrijs richtmachine verwerken?

De machine is voornamelijk ontworpen voor koolstofstalen buizen, naadloze stalen buizen, gelaste stalen buizen, massieve stalen staven en andere ferrometalen materialen. Andere materialen kunnen worden beoordeeld op basis van hun sterkte, afmetingen en vormvereisten.

2. Welke buisdiameter kan de machine verwerken?

De referentiespecificatie vermeldt een richtdiameterbereik van φ0mm-φ400mm. Het praktische werkbereik is afhankelijk van de buis- of staafdiameter, wanddikte, materiaalkwaliteit, puntdiameter en vereiste vormlengte.

3. Kan het zowel buizen als massieve staven verwerken?

Ja. De machine kan worden geconfigureerd voor buizen of massieve staven met geschikte vormmatrijzen. Gereedschap moet worden geselecteerd op basis van de geometrie en het materiaal van het werkstuk.

4. Hoe bepaal je of one-die pointing geschikt is?

De beslissing hangt af van de werkstukdiameter, wanddikte, materiaalsterkte, vereiste reductie, puntig profiel, productievolume en het stroomafwaartse tekenproces. Deze parameters moeten samen worden beoordeeld in plaats van een machine alleen op diameter te selecteren.

5. Welke gegevens zijn nodig voor een offerte?

Geef de materiaalkwaliteit, het buis- of staaftype, de buitendiameter, de wanddikte, de vereiste puntdiameter, de puntlengte, de werkstuklengte, de vereiste productiecapaciteit en de lokale stroomvoorziening op. Een tekening of voorbeeld van het puntige uiteinde is handig voor gereedschap op maat.

6. Kan de richtmatrijs worden aangepast?

Ja. Matrijzen kunnen worden ontworpen voor verschillende buis- en staafafmetingen, puntdiameters, puntlengtes en eindprofielen. Voor verschillende producten kunnen ook meerdere stempelsets worden geleverd.

7. Kan automatisch laden en lossen worden toegevoegd?

Ja. Automatisch laden en lossen kan worden geïntegreerd volgens de productie-indeling en de vereiste cyclustijd. Het automatiseringsniveau wordt normaal gesproken bepaald nadat de werkstuklaadmethode en de stroomopwaartse en stroomafwaartse apparatuur zijn bevestigd.

8. Wat is de standaardproductietijd?

Standaardmachines worden doorgaans binnen 30-60 werkdagen na orderbevestiging geleverd. Aangepaste machines kunnen extra tijd nodig hebben, afhankelijk van de gereedschappen, hydraulische configuratie, automatisering en testvereisten.

9. Wat is er inbegrepen bij de Carbon Steel Hydraulic One Dies Pointing Machine?

Het standaardpakket omvat over het algemeen de hoofdmachine, standaard matrijzenset, hydraulisch systeem, elektrische schakelkast, bedieningshandleiding en basisonderhoudsgereedschappen. Afhankelijk van het project kunnen extra matrijzen en optionele accessoires worden geleverd.

10. Welke garantie wordt er gegeven?

De standaardgarantie bedraagt ​​12 maanden vanaf de installatie van de machine. Technische ondersteuning en reserveonderdelenservice blijven ook na de garantieperiode beschikbaar.

11. Biedt u training voor installatie en operators?

Ja. FangRong biedt bedieningshandleidingen, online technische ondersteuning, inbedrijfstelling op afstand en indien nodig overzeese installatie- en operatortraining.

12. Kunt u het machinemodel bevestigen aan de hand van onze buisspecificaties?

Ja. Stuur de materiaalkwaliteit, buisdiameter, wanddikte, vereiste puntdiameter en -lengte, werkstuklengte, productiedoel en tekenprocesparameters, indien beschikbaar. Het technische team van FangRong kan de vormvereisten beoordelen en de juiste machine- en matrijsconfiguratie aanbevelen.

Stuur onderzoek
Contact informatie
Vertel ons over uw materiaal, productspecificaties, productieproces en apparatuurvereisten. FangRong kan geschikte koudtrekmachines, tekenmatrijzen, richtmachines en op maat gemaakte oplossingen voor uw toepassing bespreken.
Beoordeling:
5.0
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid
AfwijzenAccepteren