Producten
Producten

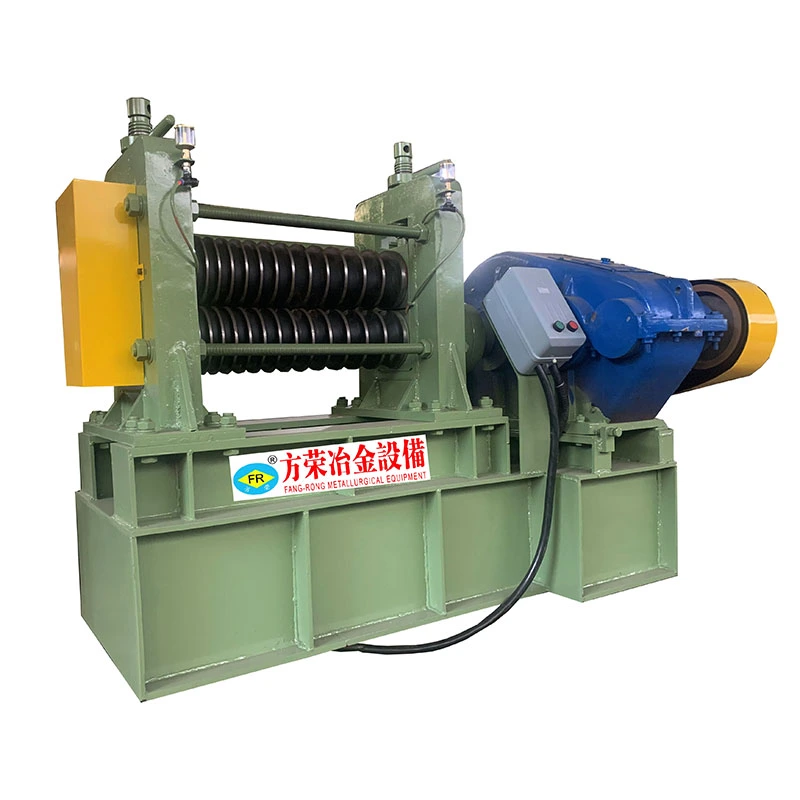
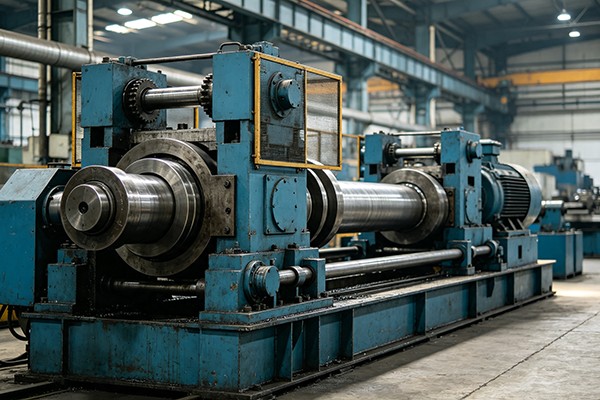
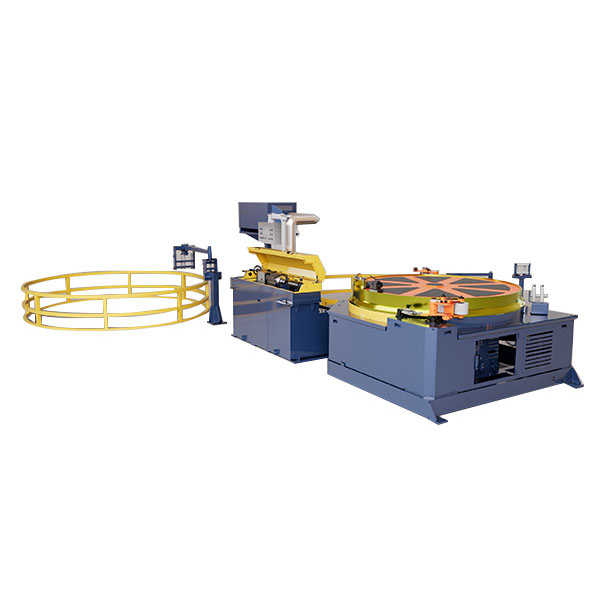
We bieden een uitgebreid assortiment precisiemetaalverwerkingsapparatuur, waaronder richt-, koudtrek-, richt-, afschuinings-, snij-, draadwalsmachines en trekmatrijzen, op maat gemaakt voor buis-, staaf- en draadmaterialen in diverse industrieën.

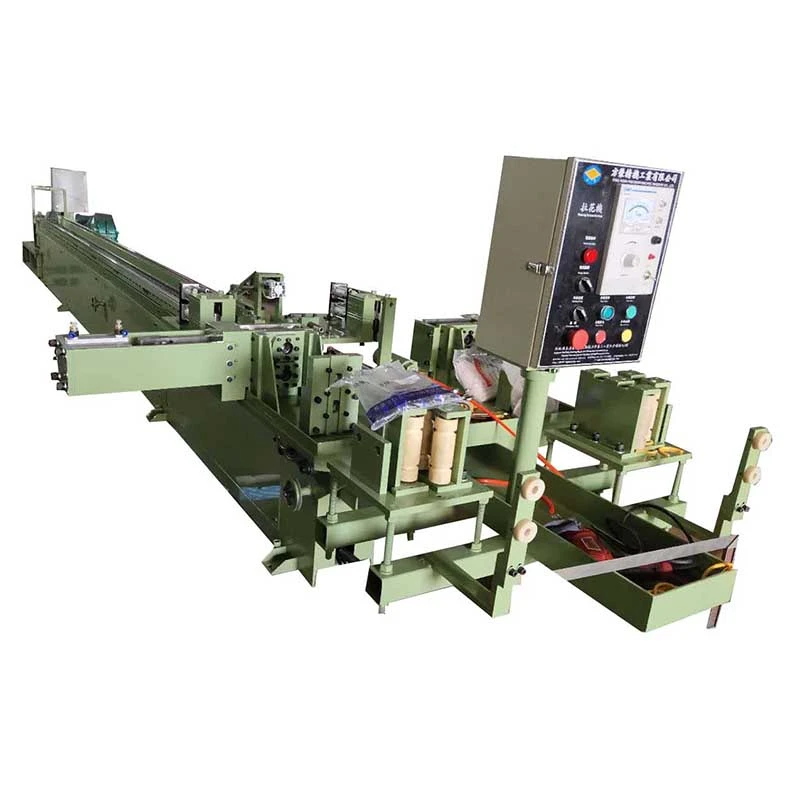
Vier lijnen koudtrekken en snijmachine
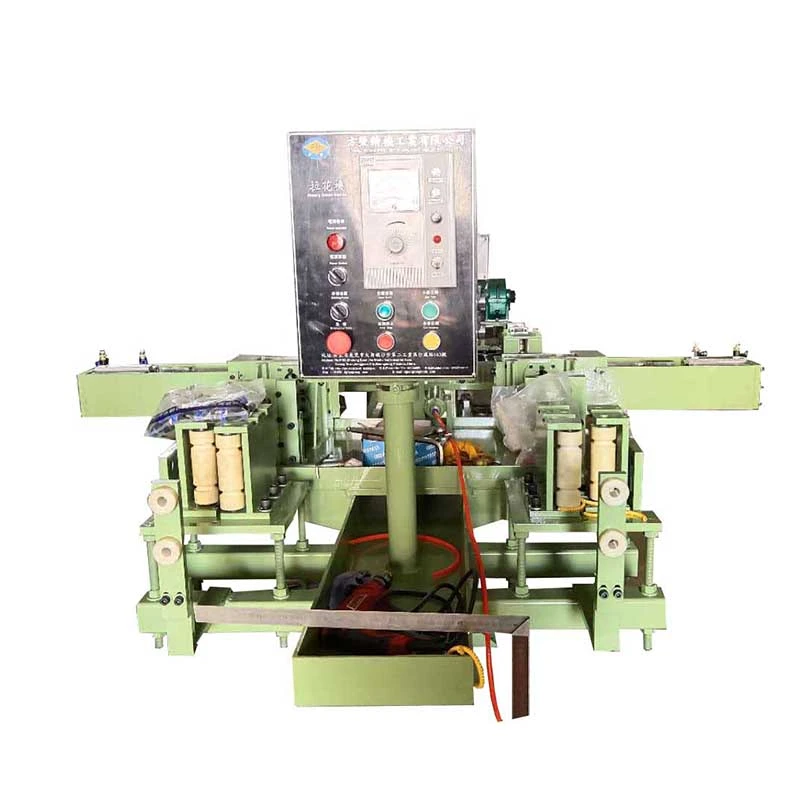
  • Vier lijnen koudtrekken en snijmachineVier lijnen koudtrekken en snijmachine
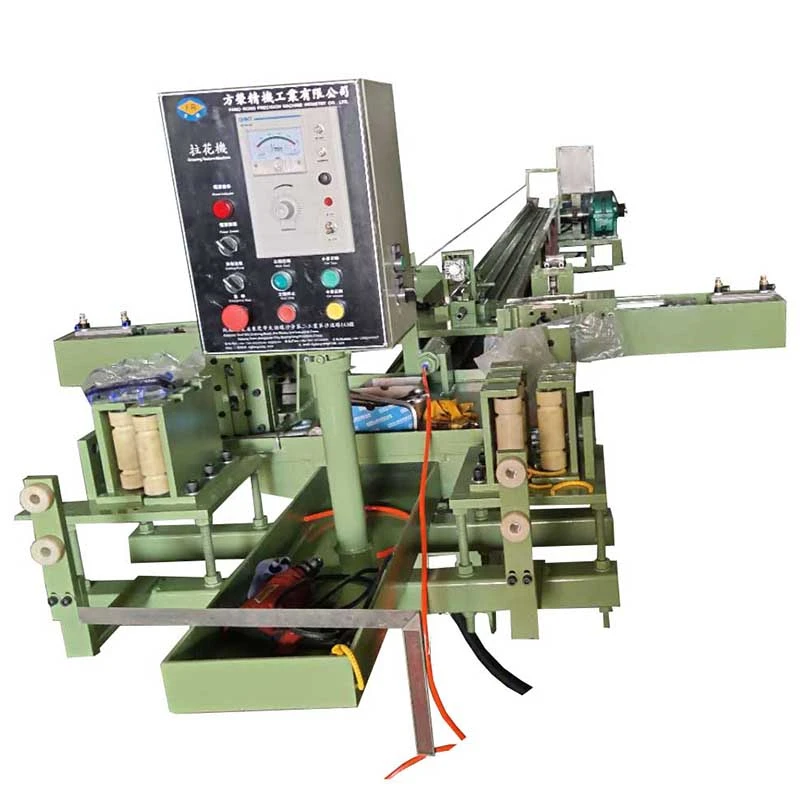
  • Vier lijnen koudtrekken en snijmachineVier lijnen koudtrekken en snijmachine
  • Vier lijnen koudtrekken en snijmachineVier lijnen koudtrekken en snijmachine

Vier lijnen koudtrekken en snijmachine

DeVier lijnen koudtrekken en snijmachinecombineert koudtrekken metautomatisch snijden op vaste lengtein één continu proces. Het kan verwerken2 of 4 buizen of staven tegelijk, met trekkrachten van10–50 kNen effectieve slagen tot7 m. Verkrijgbaar in hydraulische, pneumatische en zaagconfiguratieskoolstofstaal, roestvrij staal, koper, aluminium en gelegeerde buizen of staven tot Ø25 mm. In-line snijden vermindert het handling- en arbeidswerk, terwijl consistente afgewerkte lengtes behouden blijven.

Beoordeling: 5.0
(Beoordeling aantal: 1)

DeVier lijnen koudtrekken en snijmachinecombineert koudtrekken met automatisch snijden op vaste lengte, zodat buizen of staven op de gewenste maat kunnen worden getrokken en in afgewerkte lengtes kunnen worden gesneden zonder het materiaal naar een aparte snijmachine over te brengen. Het is bedoeld voor productielijnen waar herhaaldelijk dezelfde buis- of staafmaat wordt geproduceerd en snijnauwkeurigheid, verwerkingstijd en output belangrijker zijn dan flexibiliteit voor veel verschillende productgroottes.

Het belangrijkste productieprobleem dat hiermee wordt aangepakt, is de extra bewerking na conventioneel koudtrekken. Een standaard trekbank produceert langgetrokken buizen of staven die afzonderlijk moeten worden gemeten, overgebracht en gesneden. Dit voegt handling, vloeroppervlak, arbeid en mogelijkheden voor lengtevariatie of oppervlakteschade toe. Door de snijunit direct na het tekengedeelte te plaatsen, voltooit de FR-serie beide bewerkingen in één productiestroom.

FangRong biedt drie standaardconfiguraties. Het juiste model hangt vooral af vanbuisdiameter, materiaalsterkte, vereist aantal strengen en snijmethodein plaats van simpelweg de machine met de hoogste trekkracht te kiezen.

FR-16 Hydraulischmaakt gebruik van 10 kN trekkracht en hydraulisch snijden voor twee buizen tot Ø15 mm. Het is geschikt wanneer een stabiele snijkracht belangrijker is dan het maximale aantal strengen.

FR-16 Pneumatischis leverbaar voor twee buizen tot Ø15 mm of vier buizen tot Ø12 mm, met 10/20 kN trekkracht en pneumatisch snijden. De configuratie met vier lijnen is nuttig voor koper-, aluminium- en andere relatief eenvoudig te snijden producten met kleine diameter en grote volumes.

FR-25 Zaagsnijdenlevert 50 kN trekkracht en verwerkt twee buizen tot Ø25 mm. De zaag is de meest geschikte keuze wanneer de diameter, wanddikte of materiaalhardheid pneumatisch of hydraulisch knippen ongeschikt maakt.

Een producent van koperen buizen die herhaaldelijk lengtes voor airconditioningbuizen maakt, kan bijvoorbeeld de FR-16 Pneumatic in vierlijnsmodus gebruiken om vier kleine buizen te trekken en te snijden tijdens dezelfde productiecyclus. In deze toepassing is de waarde van vierlijnsbediening niet simpelweg een hogere machinespecificatie; het is de vermindering van de handling en de mogelijkheid om meerdere afgewerkte lengtes per wagencyclus te produceren.

Four Lines Cold Drawing And Cutting MachineFour Lines Cold Drawing And Cutting MachineFour Lines Cold Drawing And Cutting Machine

Hoe het werkt

Het productieverloop is ontworpen rond één vraag: hoe kan het getrokken product de vereiste voltooide lengte bereiken zonder naar een andere machine te worden verplaatst?

1. Laden:Op het voerrek worden buizen of staven geplaatst. Bij meerstrengige productie worden twee of vier werkstukken uitgelijnd met hun respectievelijke matrijzen.

2. Wijzen:Het voorste uiteinde is verkleind zodat het door de trekmatrijs kan gaan en door de trekslede kan worden vastgegrepen. Het richten kan worden uitgevoerd door een aparte machine of door een geïntegreerde richtopstelling, indien gespecificeerd.

3. Koudtrekken:De wagen trekt de puntige werkstukken door de matrijzen. De kettingaandrijving, reductiekast en hoofdmotor zorgen voor de benodigde trekkracht. Een correcte uitlijning van de matrijs is hier bijzonder belangrijk omdat een slechte uitlijning de slijtage van de matrijs kan vergroten en de rechtheid van de buis en de maatconsistentie kan beïnvloeden.

4. Lengtemeting en snijden:Het getrokken materiaal wordt gemeten en de PLC stuurt de hydraulische, pneumatische of zaagunit aan als de vooraf ingestelde lengte is bereikt.

5. Ontlading:Afgewerkte stukken worden overgebracht naar het ontvangstrek voor inspectie, bundeling of de volgende bewerking.

Voor een productielijn die HVAC-buizen van 2 of 3 m maakt, is automatische lengtemeting nuttiger dan simpelweg het verhogen van de treksnelheid. Als de afgewerkte buizen rechtstreeks in het buigen, uitfakkelen of assembleren worden gebruikt, kan herhaalde lengtevariatie stroomafwaartse aanpassing of afkeuring veroorzaken. Het geïntegreerde snijsysteem richt zich daarom zowel op een productiecontroleprobleem als op een arbeidsbesparend probleem.

De problemen die het oplost

Langgetrokken producten vereisen secundair snijden.
Bij een conventionele trekbank blijft de operator mogelijk achter met lang afgewerkte buizen die nog moeten worden gemeten en gesneden. De FR-serie voert het snijden onmiddellijk na het tekenen uit, waardoor één overdracht tussen machines wordt verwijderd.

Herhaalde producten hebben herhaalbare lengtes nodig.
Wanneer dezelfde lengte honderden of duizenden keren wordt geproduceerd, wordt handmatige meting een belangrijke bron van variatie. PLC-gestuurde lengte-instelling vermindert de afhankelijkheid van het oordeel van de operator. De werkelijk haalbare tolerantie moet worden bevestigd aan de hand van het materiaal, de diameter, de snijmethode, de voedingsconditie en de vereiste afgewerkte tolerantie voordat u bestelt.

Producten met een kleine diameter beperken de productiviteit van enkelstrengs.
Voor koudtrek- en snijmachines met vier lijnen die met relatief weinig kracht kunnen worden getrokken, kan het vergroten van het aantal strengen een grotere outputverbetering opleveren dan het installeren van een veel grotere trekbank. Daarom wordt de FR-16 Pneumatic aangeboden in vierlijnsbedrijf voor buizen tot Ø12 mm.

Extra handelingen kunnen afgewerkte oppervlakken beschadigen.
Het verplaatsen van langgetrokken buizen van een trekbank naar een aparte snijmachine creëert extra contactpunten en handling. Een geïntegreerde afvoer- en snijopstelling vermindert deze overdrachten, wat handig is voor oppervlaktegevoelige roestvrijstalen, koperen en aluminiumproducten.

Welke configuratie past bij uw productie?

Kies FR-16 hydraulischwanneer u productie met twee lijnen tot Ø15 mm nodig heeft en de voorkeur geeft aan hydraulisch snijden voor gecontroleerde snijkracht. Voor roestvrij staal of andere materialen waarbij snijweerstand een probleem is, bevestigt u de vereiste snijkracht op basis van de werkelijke buiswanddikte en materiaalkwaliteit in plaats van alleen op de buitendiameter te selecteren.

Kies FR-16 pneumatischwanneer output per machine-uur een prioriteit is voor producten met een kleine diameter. De versie met vier lijnen is vooral relevant voor de productie van koperen en aluminium buizen, waarbij de trekkracht per streng binnen de machinecapaciteit blijft en de kleinere buisdiameter meerdere strengen mogelijk maakt.

Kies FR-25 Zaagsnijdenwanneer het product Ø25 mm bereikt of wanneer het materiaal en de wanddikte zagen geschikter maken dan knippen. Een producent van stalen buizen kan bijvoorbeeld de langzamere zaagwerking van een zaag accepteren, omdat een schone scheiding van een harder materiaal belangrijker is dan het bereiken van de kortste zaagcyclus.

Belangrijkste kenmerken en voordelen

Automatisch snijden op vaste lengte
De snijeenheid wordt direct na het tekengedeelte geïnstalleerd. Dit is vooral nuttig bij repetitieve productielengtes, omdat de operator niet elke getrokken buis hoeft te meten en over te brengen voordat hij wordt gesneden. Afhankelijk van het model zijn hydraulisch, pneumatisch en zaagsnijden leverbaar.

2-lijns- of 4-lijnstekening
Meerdere buizen worden parallel verwerkt. Productie met vier lijnen kan de output verhogen zonder de voetafdruk van de machine in verhouding tot de output te vergroten. Het is het meest effectief wanneer de productdiameter en trekkracht het mogelijk maken dat alle strengen binnen de nominale capaciteit van de Four Lines Cold Drawing and Cutting Machine lopen.

PLC- en HMI-besturing
De PLC beheert de tekencyclus, lengte-instelling, snijtrigger en afvoervolgorde. Operators kunnen de productie-instellingen wijzigen vanaf de HMI in plaats van herhaaldelijk de mechanische meetopstellingen aan te passen.

Kettingaangedreven tekenwagen
De trekwagen maakt gebruik van een kettingaandrijving met een aangepaste reductiekast. De FR-16 gebruikt een ZQ400 versnellingsbak en 2" ketting, terwijl de FR-25 een ZQ500 versnellingsbak en 2,5" ketting gebruikt. Deze specificaties zijn van belang bij het beoordelen van de trekcapaciteit en de servicevereisten, maar ze moeten samen met de materiaalsterkte, de reductieverhouding en het matrijsontwerp worden geëvalueerd.

Standaard effectieve slag van 7 m
De standaard effectieve tekenafstand bedraagt ​​7 meter. Dit is relevant bij het plannen van de beschikbare inkomende buislengte, de afgewerkte lengte, de matrijsopstelling en de productiecyclus. Er mag niet van worden uitgegaan dat een langere slag de productie automatisch verhoogt, omdat laden, richten, minder tekenen en snijtijd ook de cyclusproductiviteit beïnvloeden.

Geïntegreerde materiaalbehandeling
Het voerrek, het tekengedeelte, de snijunit en het ontvangstrek zijn als één productiestroom ingericht. Voor toepassingen zoals HVAC-buizen die direct bij het buigen of assembleren worden gebruikt, kan het verminderen van de tussentijdse handelingen de productie-indeling vereenvoudigen.

Technische specificaties

Technologieparameter FR-16 Hydraulisch FR-16 Pneumatisch FR-25 Zaagsnijden
Max. trekkracht 10 kN 10 / 20 kN 50 kN
Aantal buizen per trekcyclus 2 2 / 4 2
Max. tekening diameter Ø15 mm Ø15mm / Ø12mm Ø25mm
Effectieve tekenbeweging 7 m 7 m 7 m
Reductie versnellingsbak ZQ400 ZQ400 ZQ500
Maat ketting 2" 2" 2,5"
Hoofdmotor 7,5 kW 7,5 kW 22 kW
Snijsysteem Hydraulisch Pneumatisch Zaag
Afmeting L×B×H 10000 × 1800 × 1500 mm 10000 × 1800 × 1500 mm 12000 × 2900 × 1500 mm

De bovenstaande figuren definiëren de standaard machineconfiguraties. Ze mogen niet op zichzelf worden gebruikt om de productiecapaciteit te berekenen. De werkelijke output hangt af van de materiaalkwaliteit, de binnenkomende diameter en wanddikte, de tekenreductie, het aantal passages, de toestand van het smeermiddel, de uiteindelijke lengte, de richttijd, het matrijsontwerp en de snijcyclus.

Voor een offerte, geef demateriaalkwaliteit, buitendiameter, wanddikte of maat massieve staaf, beoogde afgewerkte maat, tekenreductie, afgewerkte lengte, vereiste strengen, dagelijkse of maandelijkse output en beschikbare voeding. FangRong kan vervolgens de trekkracht verifiëren en de juiste snijconfiguratie aanbevelen.

Toepassingen

HVAC- en koelbuizen

Koperen en aluminium buizen voor airconditioning- en koelsystemen zijn een natuurlijke toepassing voor meerlijnstrekken, omdat veel producten relatief kleine diameters gebruiken en in herhaalde lengtes worden geproduceerd. De FR-16 pneumatische configuratie met vier lijnen kan vier buizen parallel trekken en snijden wanneer de buismaat en -verkleining binnen de nominale capaciteit blijven.

Productiescenario:Een producent van koperen buizen die herhaalde lengtes van airconditioningbuizen maakt, kan een afzonderlijk snijstation vervangen door de geïntegreerde snijeenheid. Het belangrijkste voordeel is niet alleen maar machineautomatisering; het verwijdert de meet-, overdracht- en secundaire snijfasen tussen tekenen en de volgende bewerking.

Automobielbuizen

Precisiebuizen voor auto-onderdelen vereisen mogelijk een gecontroleerde buitendiameter en herhaalbare snijlengtes voordat ze worden gebogen, machinaal bewerkt of gemonteerd. Roestvrijstalen brandstofleidingen, remleidingen en andere producten met een kleine diameter kunnen profiteren van automatische lengtecontrole wanneer hetzelfde onderdeelnummer continu wordt geproduceerd.

Voor de automobielproductie is de belangrijkste aankoopvraag de vereiste maattolerantie na tekening, in plaats van de maximale tekeningdiameter die in de catalogus staat vermeld. Matrijsontwerp, reductie per doorgang, toestand van de binnenkomende buis en eisen aan de rechtheid moeten daarom tijdens de technische evaluatie worden bevestigd.

Medische en instrumentatiebuizen

Kleine roestvrijstalen buizen die worden gebruikt voor medische en instrumentatiecomponenten vereisen gecontroleerde afmetingen en herhaalbare lengtes. Een FR-16 hydraulische tweelijnsmachine kan worden overwogen wanneer snijkracht en gecontroleerde verwerking belangrijker zijn dan het maximale aantal strengen.

Productiescenario:Bij hypotubes die in katheterassemblages worden gebruikt, zorgt automatisch snijden op een vaste lengte ervoor dat handmatig trimmen niet meer nodig is tijdens de productie. De machine moet worden geëvalueerd met de daadwerkelijke buisspecificaties, omdat dunwandige buizen andere trek- en snijomstandigheden kunnen vereisen dan conventionele structurele buizen.

Elektrische en koperproducten

Kleine koperproducten en geleidende buizen kunnen profiteren van meerstrengstrekken als het materiaal taai is en de vereiste afmetingen binnen het FR-16-bereik liggen. Pneumatisch snijden is vooral relevant wanneer een snelle snijcyclus de voorkeur heeft voor zachte non-ferro materialen.

Staal en algemene techniek

De FR-25 Saw Cutting-configuratie is bedoeld voor toepassingen die een hogere trekkracht en grotere diameters tot Ø25 mm vereisen. Het is meer geschikt voor producten van harder staal of legeringen waarbij zaagsnijden de vereiste scheidingsprestaties oplevert.

Productiescenario:Een producent van stalen buizen die herhaaldelijk blanco's maakt voor daaropvolgende bewerking, kan de FR-25 gebruiken om de buizen te tekenen en te zagen vóór de bewerkingsfase. In dit geval wordt de zaag gekozen omdat de materiaalhardheid en de sectiegrootte belangrijker kunnen zijn dan het bereiken van de kortste zaagcyclus.

Fabriekstechniek en kwaliteitscontrole

Four Lines Cold Drawing And Cutting Machine

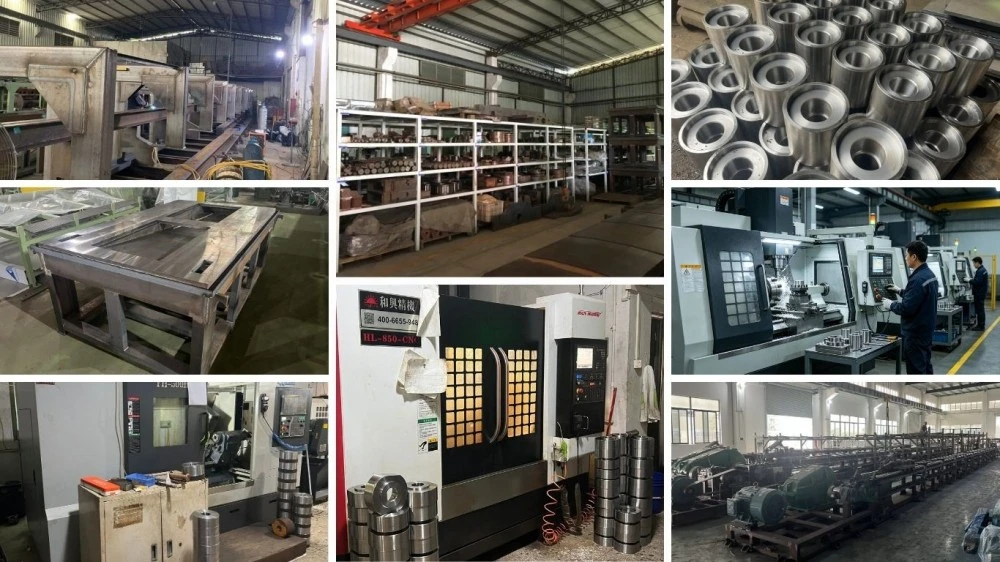
FangRong produceert sinds 1998 trekbanken, met technische werkzaamheden op het gebied van koudtrekken, rechttrekken, richten en aanverwante apparatuur voor het afwerken van staven en buizen. Het bedrijf exploiteert productiefaciliteiten in Dongguan en Yangjiang en levert apparatuur aan buitenlandse klanten.

Het belangrijke punt voor een koper van een trekbank is niet het aantal geproduceerde machines, maar of de fabrikant de machine kan verifiëren aan de hand van de daadwerkelijke buis of staaf van de klant. Om deze reden omvat het productieproces mechanische assemblage, elektrische integratie, PLC-programmering en machinetesten vóór verzending.

Productie en fabriekstesten

Four Lines Cold Drawing And Cutting Machine Factory

Ordertechniek:Matrijshouders, snijopstellingen, strengindeling en automatisering worden geconfigureerd volgens de productspecificatie.

Componentinspectie:De belangrijkste structurele en transmissiecomponenten worden vóór montage geïnspecteerd.

Bewerking en uitlijning:Geleidingsrails en matrijshoudercomponenten worden machinaal bewerkt volgens de gespecificeerde maat- en uitlijningsvereisten.

Mechanische montage:Versnellingsbak, ketting, wagen, matrijshouder, snijsysteem en ontvangstsysteem worden vóór de definitieve integratie gemonteerd en gecontroleerd.

Elektrische en PLC-integratie:Het besturingssysteem is geprogrammeerd voor de gewenste teken-, lengtemeting-, snij- en afvoervolgorde.

Fabrieksacceptatietesten:Machines worden vóór verzending in bedrijf gesteld. Als er monsters van klanten worden verstrekt, kunnen daadwerkelijke buizen of staven worden gebruikt om de tekenbewerking, de snijvolgorde en de uiteindelijke afmetingen te verifiëren.

Deze tests zijn vooral nuttig voor starters, omdat de machine vóór installatie bij de klant kan worden beoordeeld aan de hand van de daadwerkelijke materiaal- en productspecificaties.

Four Lines Cold Drawing And Cutting Machine Production Process

Certificering en toepasselijke normen

Four Lines Cold Drawing And Cutting Machine CE Certification

ISO9001:2015:FangRong hanteert een kwaliteitsmanagementsysteem dat de relevante ontwerp-, productie-, installatie- en serviceactiviteiten omvat. Certificaat nr. UQ231211R1 vindt u in de verstrekte bedrijfsinformatie.

CE-markering:Standaard machines uit de FR-serie kunnen worden geleverd met CE-conformiteitsdocumentatie voor de toepasselijke Europese machine- en elektrische veiligheidseisen. De exacte normen en conformiteitsdocumenten moeten worden bevestigd voor de bestelde machine, omdat de toepasselijke vereisten afhangen van de uiteindelijke machineconfiguratie en de bestemmingsmarkt.

Elektrische veiligheid en machineveiligheid:Waar het project dit vereist, kan de machine worden gespecificeerd volgens toepasselijke normen zoalsEN ISO 12100voor machinerisicobeoordeling enEN 60204-1voor elektrische uitrusting van machines. De definitieve lijst met conformiteitsnormen moet in de technische overeenkomst worden vermeld en mag niet worden afgeleid uit de productnaam.

SGS-inspectie:Indien de koper dit wenst, kan een inspectie door een derde partij worden geregeld. SGS-inspectie is een inspectiedienst en mag niet worden verward met een productcertificeringsmerk.

UL-vereisten:UL wordt in de meegeleverde specificaties niet vermeld als standaardcertificering voor de standaard FR-serieconfiguratie. Als de machine in Noord-Amerika wordt geïnstalleerd en de koper UL-erkende componenten of een UL-compatibel bedieningspaneel nodig heeft, moet deze vereiste worden gespecificeerd voordat elektrische componenten worden aangeschaft.

Prijzen, MOQ, FOB en levering

De Four Lines koudtrek- en snijmachine is een industriële uitrusting en wordt normaal gesproken vermeld op basis van de uiteindelijke configuratie in plaats van als een enkele vaste online prijs. Het aantal tekenlijnen, snijmethode, gereedschap, elektrische standaard, automatiseringsvereisten en bestemming kunnen allemaal de uiteindelijke machinekosten beïnvloeden.

Bestelhoeveelheid Prijsbasis Typische offerteregeling
1 set Bestelling voor één machine Individuele configuratieofferte
2-4 sets Kleine batchbestelling Volumeprijs beschikbaar volgens dezelfde of gemengde configuratie
5+ sets Project- of batchorder Projectmatige offerte en productieplanning

MOQ: 1 set.Voor industriële trekbanken kan het bestellen van meer dan één machine in aanmerking komen voor een andere eenheidsprijs, maar de werkelijke staffelprijs moet worden bevestigd in de commerciële offerte en niet worden afgeleid uit de catalogus.

FOB:FOB-prijzen kunnen worden opgegeven met de overeengekomen verzendhaven vermeld op de proformafactuur en het verkoopcontract. Omdat FangRong productiefaciliteiten in Guangdong heeft, moet de exacte FOB-haven worden bevestigd met het verkoopteam, afhankelijk van de uiteindelijke fabriekslaadlocatie en verzendregeling. In de offerte dient bijvoorbeeld expliciet de genoemde poort te worden vermeldFOB [overeengekomen Chinese haven], in plaats van “FOB China” te gebruiken zonder poortnaam.

Standaard besteltijd:FR-16 standaardconfiguraties vereisen doorgaans30-60 dagenna technische bevestiging en ontvangst van de overeengekomen betaling.

FR-25 of aangepaste orderlevertijd:typisch90-120 dagen, afhankelijk van het snijsysteem, de elektrische configuratie, de gereedschappen, de automatisering en andere projectvereisten.

Versnelde bestelling:Een versneld productieschema kan worden geëvalueerd voor urgente projecten, afhankelijk van de huidige werkplaatscapaciteit, beschikbaarheid van componenten en configuratie. Een versnelde doorlooptijd moet schriftelijk worden bevestigd voordat de bestelling wordt geplaatst; er mag niet van worden uitgegaan dat voor een spoedbestelling het standaard 30-60 dagenschema kan worden gebruikt.

Verpakking en verzending

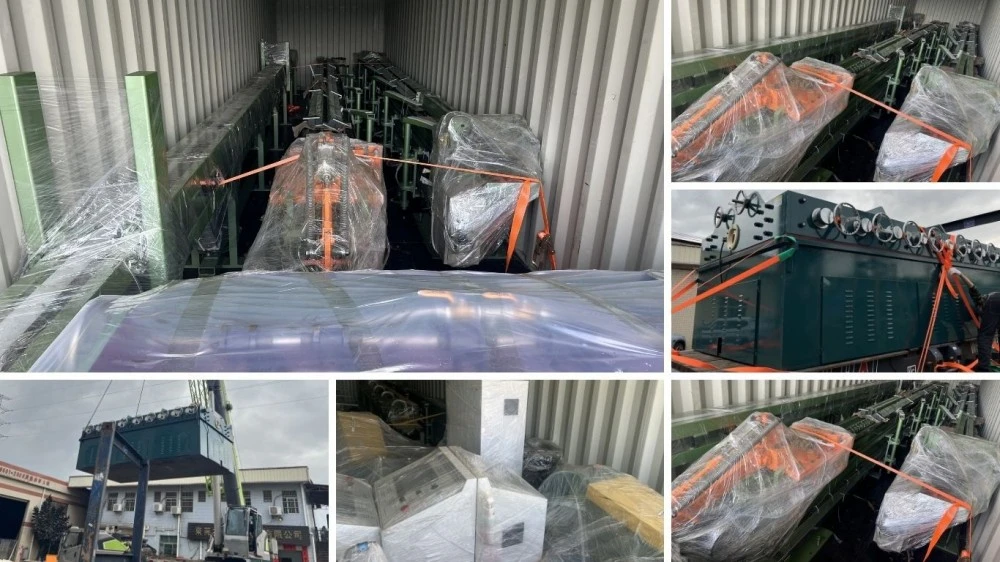
Four Lines Cold Drawing And Cutting Machine Packaging And Shipping

De Four Lines koudtrek- en snijmachine is voorbereid voor exportverzending met een beschermende verpakking die geschikt is voor transport over lange afstanden. Bij de verpakkingsmethode moet rekening worden gehouden met de afmetingen van de machine, de elektrische kast, de hydraulische of pneumatische componenten en corrosiegevoelige oppervlakken.

Vóór verzending moet de koper de paklijst, machineafmetingen, hijspunten, elektrische vereisten, funderingstekeningen, reserveonderdelen en installatiedocumentatie bevestigen. Deze informatie is vooral belangrijk voor de FR-25 omdat de standaardafmetingen ongeveer 12.000 × 2.900 × 1.500 mm bedragen.

Veelgestelde vragen

1. Hoe kies ik tussen de FR-16 hydraulische, FR-16 pneumatische en FR-25 zaagzaagmodellen?

De belangrijkste selectiefactoren zijn buis- of staafdiameter, materiaalsterkte, aantal lijnen en snijmethode. De FR-16 Hydraulic is geschikt voor 2-lijns productie tot Ø15 mm waarbij hydraulisch snijden de voorkeur heeft. De FR-16 Pneumatic ondersteunt 2 lijnen tot Ø15 mm of 4 lijnen tot Ø12 mm, waardoor hij geschikt is wanneer een hogere output belangrijker is. De FR-25 Saw Cutting biedt een trekkracht tot 50 kN en verwerkt producten tot Ø25 mm, waarbij zaagsneden geschikt zijn voor toepassingen die een mechanische zaag vereisen in plaats van hydraulisch of pneumatisch zagen.

2. Kan de machine twee of vier buizen tegelijkertijd trekken en snijden?

Ja. De FR-16 Hydraulic en FR-25 Saw Cutting-modellen zijn geconfigureerd voor productie met 2 lijnen, terwijl de FR-16 Pneumatic kan worden geconfigureerd voor 2 of 4 lijnen. Een configuratie met 4 lijnen verhoogt de productie wanneer de vereiste buisdiameter en trekkracht binnen het werkbereik van de machine liggen. Het is niet simpelweg een kwestie van meer regels toevoegen; de matrijsopstelling, het materiaal, de diameterreductie en de beschikbare trekkracht moeten allemaal worden afgestemd op de productie-eis.

3. Welke informatie is nodig om de juiste machine- en tekeningconfiguratie te selecteren?

Geef de materiaalkwaliteit op, beginnende buitendiameter, afgewerkte diameter, buis- of staaftype, wanddikte indien van toepassing, vereiste afgewerkte lengte, vereiste dagelijkse of maandelijkse output en het vereiste aantal productielijnen. Voor buizen zijn de materiaalconditie en het reductieschema ook belangrijk, omdat overmatige reductie in één keer de trekkracht kan vergroten en de oppervlaktekwaliteit kan beïnvloeden. Deze parameters worden gebruikt om het geschikte model, de matrijsopstelling, de trekkracht en de snijconfiguratie te bepalen.

4. Hoe nauwkeurig is het zagen op vaste lengte?

De snijlengte wordt geregeld via het PLC-systeem van de machine, samen met lengtedetectie en de invoer- of tekenvolgorde. De werkelijke snijnauwkeurigheid is afhankelijk van de materiaalelasticiteit, rechtheid, tekenomstandigheden, snijmethode en machine-instellingen. Voor toepassingen zoals HVAC-buizen of componenten die een consistente montagelengte vereisen, moet de uiteindelijke tolerantie worden bevestigd op basis van het werkelijke materiaal en de doellengte voordat u bestelt, in plaats van te vertrouwen op een algemeen nauwkeurigheidscijfer.

5. Kan de machine roestvrij staal, koolstofstaal, koper en aluminium verwerken?

Ja, de machine kan worden geconfigureerd voor verschillende metaalproducten, waaronder koolstofstaal, gelegeerd staal, roestvrij staal, koper en aluminium. Er mag echter niet van worden uitgegaan dat dezelfde configuratie voor elk materiaal geschikt is. Roestvast staal en zeer sterke legeringen vereisen over het algemeen een grotere trekkracht en een zorgvuldigere reductiecontrole, terwijl koper en aluminium mogelijk verschillende matrijsmaterialen en smeringsomstandigheden vereisen om de oppervlakteafwerking te beschermen. Materiaalkwaliteit en -grootte moeten daarom worden bevestigd tijdens de machineselectie.

6. Is de machine voorzien van een aanwijsmachine, of is er een aparte aanwijsmachine nodig?

De koudtrek- en snijmachine met vier lijnen is in de eerste plaats ontworpen om koudtrekken te integreren met automatisch snijden op vaste lengte. Als de binnenkomende buis of staaf niet rechtstreeks door de trekmatrijs kan worden gestoken, kan het nodig zijn om vóór het tekenen een punt- of uiteindevoorbereiding uit te voeren. Of een aparte richtmachine nodig is, hangt af van het uitgangsmateriaal, de eindconditie en het matrijsontwerp. Het volledige proces kan worden geëvalueerd wanneer de grondstofmonsters en het tekenschema van de klant worden verstrekt.

7. Wat is het verschil tussen hydraulisch, pneumatisch en zaagsnijden?

Hydraulisch en pneumatisch snijden zijn geschikt voor geautomatiseerde productie met een vaste lengte, waarbij een snelle cycluswerking en integratie met de tekenvolgorde vereist zijn. Pneumatisch snijden is vooral handig in de FR-16-configuratie met vier lijnen, waar productieoutput prioriteit heeft. Zaagsnijden biedt een andere zaagmethode en wordt gebruikt op het FR-25-model, dat een hogere trekkrachtcapaciteit heeft en grotere producten tot Ø25 mm ondersteunt. De beste optie hangt af van het materiaal, de diameter, de eisen aan het eindvlak en de verdere bewerking.

8. Wat moet ik bevestigen voordat ik een bestelling plaats?

Controleer voordat u bestelt het materiaal en de afmetingen van het product, de tekeningvermindering, de afgewerkte lengte, de vereiste output, het aantal gelijktijdige lijnen, de snijmethode, de elektrische vereisten, de installatievoorwaarden en de automatiseringsvereisten. Bevestig voor exportprojecten ook de overeengekomen Incoterm en verzendhaven, het leveringsschema, het reserveonderdelenpakket, de inbedrijfstellingsmethode en de toepasselijke veiligheids- of elektrische vereisten zoals CE-documentatie. Het wordt aanbevolen om daadwerkelijke buis- of staafmonsters te verstrekken als er sprake is van strikte maat- of oppervlaktevereisten.

Stuur onderzoek
Contact informatie
Vertel ons over uw materiaal, productspecificaties, productieproces en apparatuurvereisten. FangRong kan geschikte koudtrekmachines, tekenmatrijzen, richtmachines en op maat gemaakte oplossingen voor uw toepassing bespreken.
Beoordeling:
5.0
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid
AfwijzenAccepteren