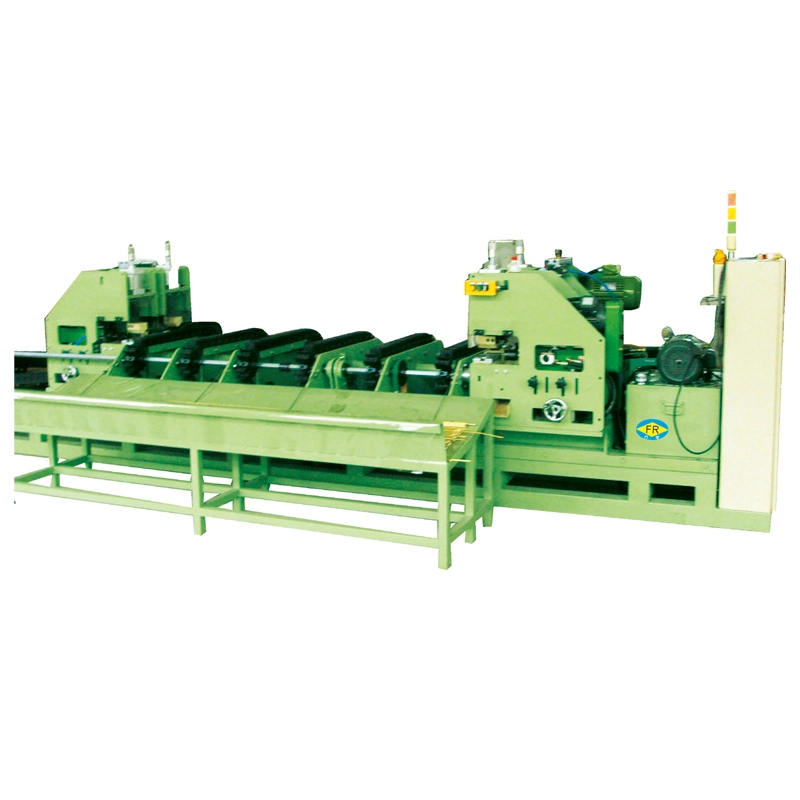
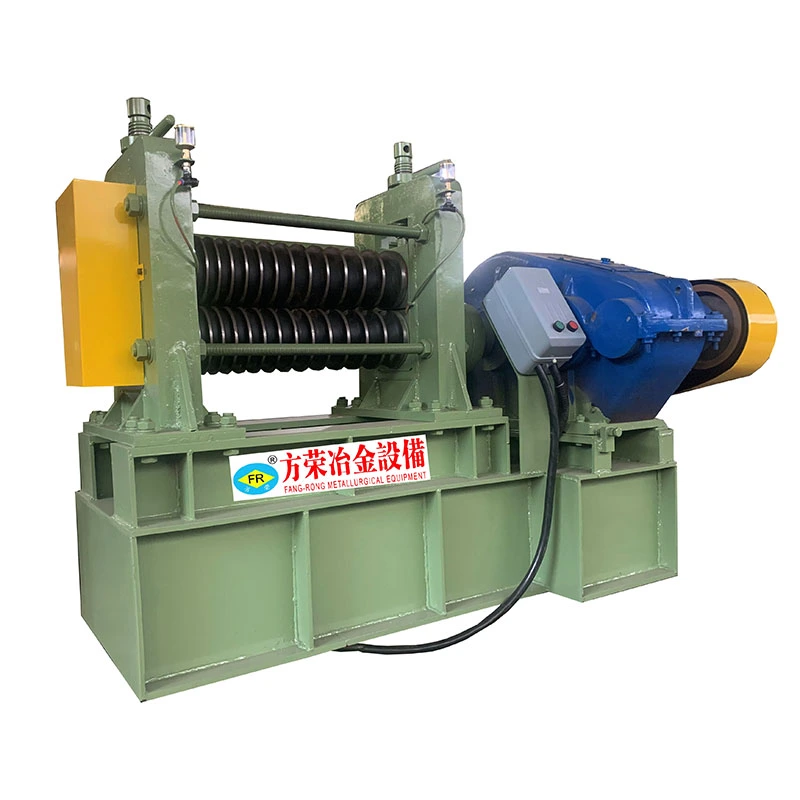
Producten
Producten

We bieden een uitgebreid assortiment precisiemetaalverwerkingsapparatuur, waaronder richt-, koudtrek-, richt-, afschuinings-, snij-, draadwalsmachines en trekmatrijzen, op maat gemaakt voor buis-, staaf- en draadmaterialen in diverse industrieën.

Roestvrijstalen hydraulische drie-matrijs richtmachine
  • Roestvrijstalen hydraulische drie-matrijs richtmachineRoestvrijstalen hydraulische drie-matrijs richtmachine
  • Roestvrijstalen hydraulische drie-matrijs richtmachineRoestvrijstalen hydraulische drie-matrijs richtmachine
  • Roestvrijstalen hydraulische drie-matrijs richtmachineRoestvrijstalen hydraulische drie-matrijs richtmachine
  • Roestvrijstalen hydraulische drie-matrijs richtmachineRoestvrijstalen hydraulische drie-matrijs richtmachine
  • Roestvrijstalen hydraulische drie-matrijs richtmachineRoestvrijstalen hydraulische drie-matrijs richtmachine

Roestvrijstalen hydraulische drie-matrijs richtmachine

De FangRong roestvrijstalen hydraulische driematrijsrichtmachine wordt gebruikt voor het afvlakken en aan de uiteinden richten van roestvrijstalen buizen vóór het koudtrekken. Twee zijmatrijzen bewegen eerst naar binnen om de buis samen te drukken, gevolgd door de bovenste matrijs die naar beneden drukt om het vereiste profiel te vormen. Dit hydraulische proces met drie matrijzen helpt de buisafmetingen onder controle te houden en vervorming en oppervlakteschade te verminderen. Het is geschikt voor speciaal gevormde roestvrijstalen buizen, meubelbuizen, decoratieve buizen en precisiebuizen.
Beoordeling: 5.0
(Beoordeling aantal: 1)

De roestvrijstalen hydraulische driematrijsrichtmachine is ontworpen voor het verkleinen en afvlakken van de uiteinden van roestvrijstalen buizen vóór koudtrekken, lassen, vormen of assembleren. De hydraulische opstelling met drie matrijzen maakt gebruik van twee zijmatrijzen en één bovenste matrijs om het buisuiteinde in een gecontroleerde volgorde vorm te geven.

Deze configuratie is vooral handig wanneer het vereiste eindprofiel afgeplat is in plaats van eenvoudigweg in diameter verkleind. In plaats van te vertrouwen op een enkele persrichting, brengen de zijmatrijzen eerst de buis op zijn plaats voordat de bovenste matrijs de platmaakbewerking voltooit. Dit helpt de vervorming onder controle te houden en consistentere eindafmetingen te behouden van het ene werkstuk tot het volgende.

Stainless steel hydraulic three dies pointing machine for tube end forming Three hydraulic dies for stainless steel tube end flattening Hydraulic three-die pointing machine for stainless steel tubes Stainless steel tube end forming machine in operation Finished stainless steel tube end formed by three-die pointing machine

Waarom drie matrijzen gebruiken voor het vormen van buisuiteinden?

De opstelling met drie matrijzen verschilt van machines die een buis van twee kanten samendrukken of meerdere matrijzen rond de gehele omtrek gebruiken. Hier is de vormingsvolgorde het belangrijkste onderdeel van het proces: de twee zijmatrijzen bewegen eerst naar binnen, gevolgd door de bovenste matrijs.

Machineconfiguratie Typische vormaanpak Wanneer het zinvol is
Twee-sterven Compressie voornamelijk vanuit twee tegengestelde richtingen Basisreductie van buisuiteinden en toepassingen met minder complexe vormvereisten
Three-die Twee zijmatrijzen positioneren en comprimeren de buis, gevolgd door het afvlakken van de bovenste matrijs Afgeplatte uiteinden, speciale profielen en roestvrijstalen buisvormen waar gecontroleerde vervorming vereist is
Vier of meer sterfgevallen De vormkracht wordt over meer richtingen verdeeld Toepassingen die een verkleining van de omtrek of een betere controle van de vervorming van ronde doorsneden vereisen

De roestvrijstalen hydraulische drie-matrijs richtmachine is daarom niet simpelweg een kleinere versie van een vier-matrijs richtmachine. De waarde ervan ligt in de vormvolgorde en het type eindgeometrie dat het moet produceren.

Forming Sequence

De buis wordt in het matrijsgebied gepositioneerd volgens de vereiste vormlengte en eindafmetingen. Zodra de cyclus begint, voeren de hydraulische cilinders de geprogrammeerde beweging uit in plaats van te vertrouwen op handmatige pershandelingen.

Eerst bewegen de linker- en rechtermatrijzen naar het midden en drukken de buis vanaf beide zijden samen. Hierdoor komt het materiaal in het gewenste tussenprofiel. De bovenste matrijs beweegt vervolgens naar beneden om de afvlakkingsbewerking te voltooien.

Na de vormingsslag keren de drie matrijzen terug naar hun uitgangsposities en kan de voltooide buis worden verwijderd. Dezelfde volgorde wordt herhaald voor het volgende werkstuk.

Wat u moet controleren voordat u de machine selecteert

Het model moet worden geselecteerd op basis van de werkelijke buisafmetingen en niet alleen op basis van de buitendiameter. Wanddikte, roestvrij staalkwaliteit, vereiste afgevlakte afmetingen, buislengte, productiehoeveelheid en het stroomafwaartse proces hebben allemaal invloed op de vereiste machineconfiguratie.

Selectie-item Waarom het ertoe doet
Buitendiameter buis Bepaalt het basisrichtbereik en de werkgrootte van de matrijs.
Wanddikte Dikker roestvast staal vereist een grotere vormkracht.
Materiaalkwaliteit Verschillende soorten roestvrij staal kunnen een verschillende vormweerstand hebben.
Vereist eindprofiel Bepaalt de matrijsgeometrie en de vereiste vormvolgorde.
Productievolume Helpt bij het bepalen van de hydraulische capaciteit, automatiseringsvereisten en geschikte machinegrootte.
Volgende productieproces Het puntige of afgeplatte uiteinde moet voldoen aan de eisen van tekenen, lassen, monteren of verder vormen.

Voor afwijkende buisvormen wordt het aanleveren van een producttekening of monster aanbevolen. Fangrong kan de werkstukinformatie gebruiken om de juiste matrijsconfiguratie en machinespecificatie te bepalen.

Technische specificaties

De modellen FR-25, FR-50, FR-100 en FR-160 hebben richtbereiken van φ25 mm tot φ160 mm. De vermelde wanddiktecapaciteit neemt toe van 3 mm tot 12 mm naarmate de machinegrootte toeneemt. Grotere modellen maken gebruik van een hydraulische opstelling bestaande uit één bovenste cilinder en twee zijcilinders, waarbij de vormkracht en het motorvermogen zijn afgestemd op het werkbereik.

Parameters van hydraulische 3-matrijzen richtmachine
Model FR-25-type FR-50-type FR-100-type FR-160-type
Wijzend bereik φ25 φ50 φ100 φ160
Dikte 3 mm 5 mm 8 mm 12 mm
Diameter bovenste cilinder - φ250 125T φ320 200T φ380 300T
Diameter zijcilinders - 2 stuks φ180 65T × 2, 130T 2 stuks φ200 100T × 2, 200T 2 stuks φ250 125T × 2, 250T
Stroom - 15 kW 20 kW 30 kW

Aangepaste specificaties zijn beschikbaar op basis van buisafmetingen, materiaal, vormvereisten en productieomstandigheden. De bovenstaande specificaties zijn referentiewaarden en de werkelijke parameters kunnen per materiaaltype variëren.

Waar deze machine past in de productie

Deze hydraulische driematrijsrichtmachine van roestvrij staal wordt gebruikt waar het buisuiteinde moet worden veranderd van het oorspronkelijke ronde profiel naar een afgeplat, verkleind of speciaal gevormd gedeelte. Het voltooide uiteinde kan vervolgens een volgende productiebewerking ondergaan zonder afhankelijk te zijn van een inconsistente handmatige voorbereiding.

Veel voorkomende toepassingen zijn roestvrijstalen decoratieve buizen, meubelbuizen, leuningen en balustrades, deur- en raamprofielen, structurele buizen voor auto's, architecturale roestvrijstalen producten, precisiebuizen en de productie van speciaal gevormde buizen.

Voor fabrikanten die verschillende buisprofielen produceren, kunnen verwisselbare of op maat gemaakte matrijzen worden overwogen op basis van de vereiste eindvorm en afmetingen.

Machineconfiguratie en optionele automatisering

De standaardmachine maakt gebruik van hydraulische bediening voor de vormingscyclus met drie matrijzen. Voor productielijnen met hogere outputvereisten kan de apparatuur worden geconfigureerd met automatische laad- en lossystemen om handmatige handelingen tussen cycli te verminderen.

Er kan ook rekening worden gehouden met aangepaste hydraulische kracht, matrijsafmetingen, machinegrootte, besturingsconfiguratie en automatisering. De uiteindelijke configuratie is afhankelijk van het werkstuk en de productielijn, in plaats van één standaardopstelling toe te passen op elke roestvrijstalen buistoepassing.

FangRong-productieachtergrond

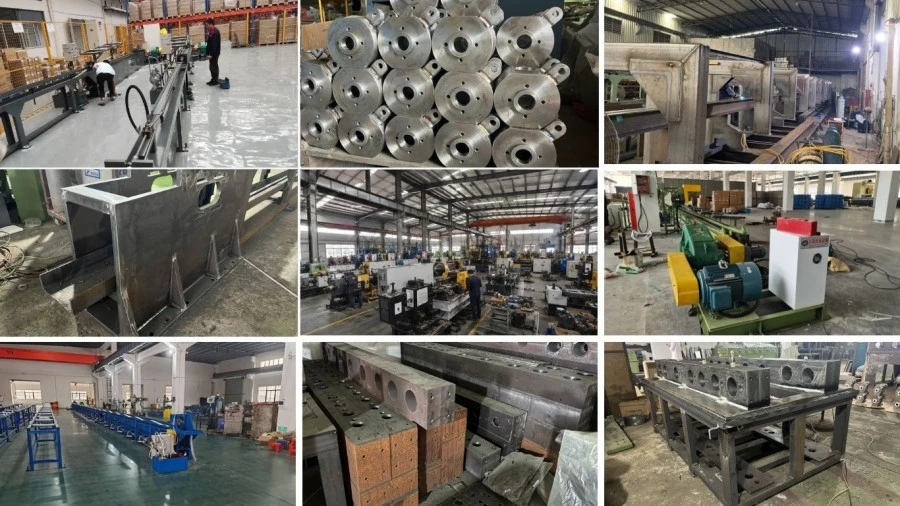
Fangrong metallurgical equipment manufacturing facility

Fangrong werd opgericht in 1998 en heeft meer dan 26 jaar ervaring in het ontwerp en de productie van richtmachines, koudtrekapparatuur en aanverwante metallurgische machines. De apparatuur wordt in meer dan 60 industrieën gebruikt en is geleverd aan meer dan 10.000 klanten in meer dan 60 landen en regio's.

Het bedrijf exploiteert twee productiefaciliteiten in de provincie Guangdong. Dongguan Fangrong Metallurgical Equipment Co., Ltd. in Dalang Town, Dongguan City, is het hoofdkantoor en de belangrijkste productiebasis, en produceert precisie-koudtrekmachines, richtmachines, draadwalsapparatuur en aanverwante machines.

Yangjiang Fangrong Machinery Co., Ltd. in het Yangdong-district, Yangjiang City, biedt extra productiecapaciteit en ondersteunt de productie en levering van apparatuur.

Fangrong factory for hydraulic tube processing equipment

Hoe de machine wordt gebouwd en gecontroleerd

De productie begint met de werkstukvereisten in plaats van met een vaste machineconfiguratie. Buisafmetingen, vormkracht, matrijsopstelling, hydraulisch vermogen en controle-eisen worden vóór productie bevestigd.

Engineering en componentvoorbereiding
Mechanische tekeningen en hydraulische schema's worden eerst beoordeeld. Stalen platen, hydraulische componenten, elektrische onderdelen, cilindercomponenten en matrijsmaterialen worden vervolgens voorbereid volgens de goedgekeurde configuratie.

Structurele fabricage
Het hoofdframe en de ondersteunende structuur worden vóór de bewerking vervaardigd en gelast. De belangrijkste montageoppervlakken worden vervolgens bewerkt om de vereiste montagenauwkeurigheid te garanderen.

Matrijs- en cilinderwerk
De bovenste en zijvormende componenten worden vervaardigd volgens het geselecteerde richtbereik. Cilinderlopen, zuigerstangen, matrijszittingen, geleidingen en andere kritische componenten worden vóór installatie machinaal bewerkt en geïnspecteerd.

Hydraulische en elektrische integratie
Het hydraulische aggregaat, cilinders, kleppen, pijpleidingen, schakelkast en PLC-systeem worden na mechanische montage met elkaar verbonden. De drie cilinders worden tijdens de volledige vormingsvolgorde gecontroleerd.

Machineproef
De roestvrijstalen hydraulische driematrijsrichtmachine wordt eerst zonder materiaal gebruikt om de beweging en bedieningsfuncties te controleren. Reageerbuisjes kunnen vervolgens worden verwerkt om het vormingsresultaat, de werking van de cyclus en de reactie van het hydraulische systeem te verifiëren.

Definitieve aanvaarding
Mechanische bewegingen, hydraulische bediening, elektrische functies, veiligheidsvoorzieningen en algemene montage worden gecontroleerd voordat de machine gereed wordt gemaakt voor verzending.

Manufacturing and testing of stainless steel hydraulic three dies pointing machine

Certificeringen en patenten

Fangrong quality certification and hydraulic machinery production

ISO9001:2015:Certificering van kwaliteitsmanagementsysteem, certificaat nr. UQ231211R1.

CE-markering:Apparatuur voldoet aan de Machinerichtlijn 2006/42/EG, inclusief veiligheidsvoorzieningen zoals noodstoppen, tweehandenbediening en lichtgordijnen.

SGS-inspectie:Voor toepasselijke apparatuurbestellingen kan een onafhankelijke inspectie en verificatie worden geregeld.

Patenten:Fangrong bezit 32 uitvindingsoctrooien en meer dan 100 gebruiksmodeloctrooien. Relevante voorbeelden zijn onder meer patent 2013207829011 voor een kettingspaninrichting, 2008300532117 voor een meerstrengige matrijshouder en ZL2015 2 0842922.7 voor een snelwisseldoornsysteem.

Verpakking en levering

Vóór verzending wordt de machine gecontroleerd aan de hand van het bevestigde model, het vervormbereik, de hydraulische configuratie, het elektrische systeem en de meegeleverde accessoires. Blootgestelde machineoppervlakken en kwetsbare componenten worden beschermd volgens de transportmethode.

Voor leveringen naar het buitenland kunnen afneembare onderdelen indien nodig afzonderlijk worden vastgezet. De verpakkingsregeling kan ook worden aangepast aan het laden van containers en de verzendomstandigheden van de klant.

Veelgestelde vragen

1. Wat is het hoofddoel van deze roestvrijstalen hydraulische driematrijsrichtmachine?

Het wordt voornamelijk gebruikt om roestvrijstalen buisuiteinden af ​​te vlakken of te verkleinen vóór het trekken, lassen, secundair vormen of monteren.

2. Waarin verschilt een machine met drie matrijzen van een aanwijsmachine met vier matrijzen?

De driematrijsmachine maakt gebruik van twee zijmatrijzen gevolgd door een bovenmatrijs, waardoor deze geschikt is voor gecontroleerd afvlakken en speciale eindprofielen. Machines met vier matrijzen passen kracht toe vanuit vier richtingen en worden vaker gebruikt waar omtrekreductie en controle van ronde secties vereist zijn.

3. Kan het ronde en speciaal gevormde roestvrijstalen buizen verwerken?

Ja. De matrijsconfiguratie kan worden ontworpen op basis van het buisprofiel en de vereiste afmetingen van het afgewerkte uiteinde.

4. Hoe moet ik het machinemodel selecteren?

Begin met de buitendiameter en wanddikte van de buis en bevestig vervolgens de roestvrij staalkwaliteit, de vereiste afgevlakte afmetingen, buislengte, productievolume en het stroomafwaartse proces. Deze details bepalen de geschikte machine- en matrijsconfiguratie.

5. Kunnen de matrijzen worden aangepast?

Ja. Er zijn op maat gemaakte matrijzen beschikbaar voor verschillende afgeplatte vormen, speciale profielen en buiseindafmetingen.

6. Kan de machine worden geïntegreerd met automatisch laden en lossen?

Ja. Automatisch laden en lossen kan worden toegevoegd afhankelijk van de lay-out van de productielijn en de afmetingen van het werkstuk.

7. Welke gegevens moet ik meesturen voor een offerte?

Geef het materiaal en de kwaliteit van de buis, de buitendiameter, de wanddikte, de buislengte, de vereiste eindafmetingen, de productiecapaciteit, de vereiste spanning en indien beschikbaar een producttekening op.

8. Kan Fangrong onze roestvrijstalen buizen testen?

Monsterverwerking kan worden besproken wanneer het vormresultaat moet worden geverifieerd voordat de apparatuur wordt geselecteerd. Buismonsters, tekeningen of gedetailleerde afmetingen kunnen ter evaluatie worden verstrekt.

9. Wat is de levertijd?

Levering is afhankelijk van de machineconfiguratie. Standaardapparatuur wordt over het algemeen gerangschikt volgens het bevestigde productieschema, terwijl aangepaste matrijzen, automatisering en speciale configuraties mogelijk extra tijd vergen.

10. Welke garantie wordt er gegeven?

Er wordt 12 maanden garantie gegeven op fabricage- en kwaliteitsfouten. Technische ondersteuning en reserveonderdelendiensten zijn beschikbaar na levering.

Stuur onderzoek
Contact informatie
Vertel ons over uw materiaal, productspecificaties, productieproces en apparatuurvereisten. FangRong kan geschikte koudtrekmachines, tekenmatrijzen, richtmachines en op maat gemaakte oplossingen voor uw toepassing bespreken.
Beoordeling:
5.0
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid
AfwijzenAccepteren