Whatsapp
We bieden een uitgebreid assortiment precisiemetaalverwerkingsapparatuur, waaronder richt-, koudtrek-, richt-, afschuinings-, snij-, draadwalsmachines en trekmatrijzen, op maat gemaakt voor buis-, staaf- en draadmaterialen in diverse industrieën.
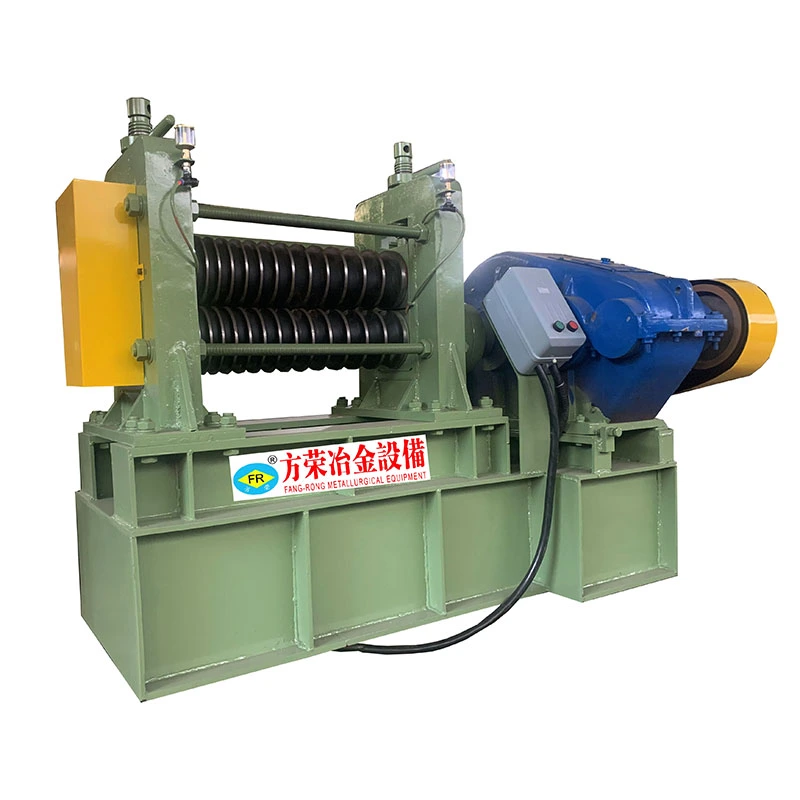
De Brass Rotary Swager Machine verkleint de buitendiameter van koperen buizen, koperen staven en andere koperlegeringen door herhaaldelijk radiaal vormen. Meerdere matrijzen sluiten zich rond het werkstuk terwijl de spil draait, waardoor het materiaal geleidelijk wordt verkleind tot de gewenste diameter of taps toelopende vorm.
Bij het trekken van koperen buizen biedt het verkleinde gedeelte een kleiner vooreinde dat vóór het hoofdbuislichaam in de trekmatrijs kan komen. Roterend smeden is ook geschikt wanneer het productieproces een gecontroleerde eindreductie vereist zonder het werkstuk te verwarmen.
Wanneer een koperen buis wordt voorbereid voor koudtrekken, is de oorspronkelijke buisdiameter vaak te groot om rechtstreeks door de trekmatrijs te gaan. Het buisuiteinde moet daarom eerst worden verkleind. Een roterende brancard voert deze bewerking uit door het materiaal vanuit verschillende radiale richtingen te bewerken in plaats van het volledige uiteinde in één slag in te drukken.
De vormmethode is vooral nuttig voor messing- en koperlegeringen, omdat het materiaal geleidelijk kan worden verkleind door herhaalde matrijsinslagen. De operator kan de invoer- en vormopstelling regelen op basis van de vereiste einddiameter, de lengtevermindering en de stroomafwaartse trekmatrijs.
Beide Brass Rotary Swager Machines kunnen buisuiteinden voorbereiden voor het trekken, maar ze vormen het materiaal op verschillende manieren. De betere keuze hangt af van de buismaat, de materiaalconditie, de vereiste eindgeometrie, het productievolume en de vereiste hoeveelheid reductie.
| Vergelijking | Roterende Swager | Hydraulische richtmachine |
| Vormingsmethode | Herhaaldelijk radiaal hameren door roterende matrijzen | Hydraulische cilinders drukken vormmatrijzen naar het werkstuk |
| Typische toepassing | Buiseindreductie, puntige uiteinden, diameterreductie | Zware buiseindvervorming en grotere reductiebewerkingen |
| Geschiktheid van het materiaal | Messing, koper en andere non-ferrolegeringen | Messing, koper, koolstofstaal, roestvrij staal en andere materialen, afhankelijk van de configuratie |
| Actie vormen | Continue herhaalde impact rond de omtrek | Gecontroleerd hydraulisch persen |
| Buis maat | Model-afhankelijk | Modelafhankelijk, met heavy-duty configuraties beschikbaar |
| Eindgeometrie | Geschikt voor gereduceerde en taps toelopende uiteinden | Geschikt voor gespecificeerde gereduceerde of gevormde eindprofielen |
Voor koperen buizen binnen het werkbereik van de roterende braadmachine kan de herhaalde radiale vormingsmethode een praktische keuze zijn voor het voorbereiden van buisuiteinden vóór het trekken. Voor grotere diameters, zwaardere wanddiktes of toepassingen die een hoge vormkracht vereisen, kan een hydraulische richtmachine geschikter zijn.
De koperen buis of staaf wordt in het vormgebied geplaatst, waar vier matrijzen het werkstuk omringen. Terwijl de spil draait, bewegen de matrijzen herhaaldelijk tegen het materiaal en trekken zich terug. Het werkstuk wordt door de matrijsopening gevoerd, zodat de reductie zich geleidelijk langs de vereiste lengte ontwikkelt.
In tegenstelling tot persen met één slag, verdeelt roterend smeden de vervorming door herhaalde schokken. De uiteindelijke diameter en tapsheid zijn afhankelijk van de matrijsgeometrie, de voedingsbeweging, de startdiameter, de materiaalkwaliteit en de vereiste reductie.
Het machinemodel is slechts een deel van de selectie. Messingkwaliteit, buitendiameter van de buis, wanddikte, startconditie, vereiste einddiameter en afnemende lengte hebben allemaal invloed op het vormresultaat.
Een grote verkleining tussen de originele buis en het puntige gedeelte moet vóór productie worden gecontroleerd. Overmatige reductie in één opstelling kan de wandverdeling en de oppervlakteconditie beïnvloeden, terwijl een ongeschikt matrijsprofiel een onstabiele overgang tussen de gereduceerde en niet-gereduceerde secties kan veroorzaken.
Om deze reden moet de machine worden geselecteerd op basis van de feitelijke vereisten voor het trekken van buizen, en niet alleen op basis van de buitendiameter.
| Parameter | FR-25 | FR-76 | FR-100 |
| Maximale krimpbuisdiameter | φ25*T2.0mm | φ76*T4.0mm | φ100*T4.0mm |
| Minimale krimpbuisdiameter | φ6mm, verander de onderste matrijs φ3mm | φ10mm, verander de bodemmatrijs φ6mm | φ10mm, verander de bodemmatrijs φ6mm |
| Aantal sterft | 4 | 4 | 4 |
| Lengte van de matrijs | 60 mm | 100 mm | 118 mm |
| Spilmotor | 4KW-4N | 9KW*6N | 15KW-6N |
| Spilsnelheid | 238 tpm | 220 tpm | 220 tpm |
| Machinegewicht | 1200KG | 2000KG | 2500KG |
| Afmetingen (L*B*H) | 900*1000*1300 (mm) | 1000*1150*1350 (mm) | 1200*1200*1450 (mm) |
Aangepaste specificaties kunnen worden verstrekt op basis van materiaal- en productievereisten. De bovenstaande gegevens zijn ter referentie; werkelijke parameters kunnen variëren afhankelijk van het materiaaltype en de machineconfiguratie.
De drie modellen bestrijken verschillende buisdiameterbereiken, dus de uitgangsbuismaat moet eerst worden gecontroleerd. Wanddikte is net zo belangrijk omdat een buis van φ76 mm met een wand van 4,0 mm andere vormvereisten aan de machine stelt dan een dunwandige buis met dezelfde diameter.
Voor een offerte heeft FangRong normaal gesproken de specificatie van messing, buis of massieve staaf nodig, buitendiameter, wanddikte, vereiste einddiameter, reducerende lengte, werkstuklengte en verwachte productiehoeveelheid. Dankzij deze details kunnen de matrijs- en machineconfiguratie worden afgestemd op de daadwerkelijke vormbewerking.
De Brass Rotary Swager Machine kan worden geïntegreerd in productieprocessen waarbij:
Tekening en maatvoering van messing buizen
Messing stang- en staafeindreductie
Koper en messing koudtreklijnen
Productie van warmtewisselaarbuizen
Onderdelen voor loodgieterswerk
Elektrische en elektronische messing onderdelen
Messing onderdelen voor auto's
Precisie metalen onderdelen
Hardware-productie
Andere non-ferrometaalbewerkingen
FangRong werd opgericht in 1998 en heeft meer dan 26 jaar ervaring in metaalvorm- en buisverwerkingsapparatuur. Het productassortiment omvat richtmachines, koudtrekapparatuur, roterende stuikapparatuur en aanverwante metallurgische machines.
Het bedrijf exploiteert Dongguan Fangrong Metallurgical Equipment Co., Ltd. in Dalang Town, Dongguan City en Yangjiang Fangrong Machinery Co., Ltd. in Yangdong District, Yangjiang City. Apparatuur is geleverd aan meer dan 10.000 klanten in meer dan 60 landen en regio's en wordt gebruikt in meer dan 60 industrieën.
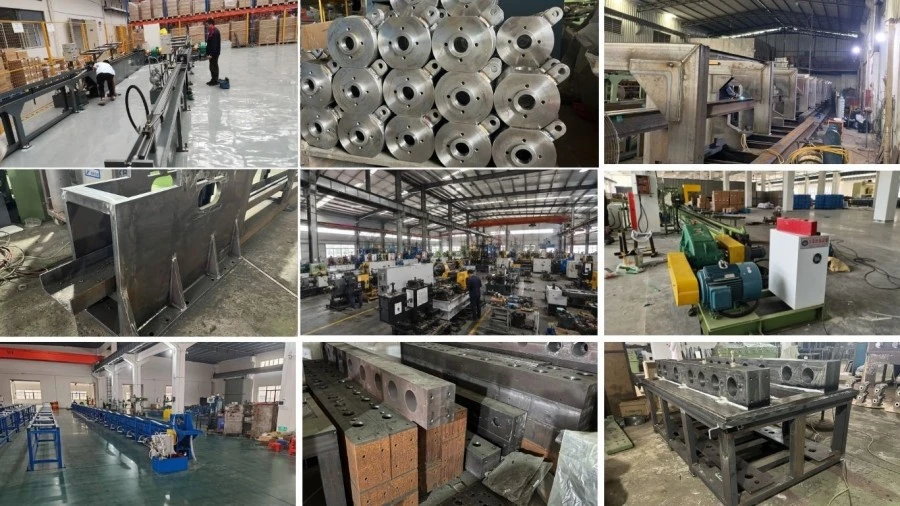
Het productieproces begint met de vormvereisten in plaats van simpelweg een standaardmachine in elkaar te zetten. De buisafmetingen, reductieverhouding, matrijsgrootte, spilconfiguratie, motorvereisten en verwachte werkomstandigheden worden vóór de fabricage beoordeeld.
Structurele stalen componenten worden gesneden, gelast, machinaal bewerkt en geassembleerd om het hoofdmachinelichaam te vormen. Kritieke montageoppervlakken worden bewerkt om de vereiste relatie tussen de spil, de matrijsconstructie en de middellijn van het werkstuk te behouden.
Het spindel- en matrijssysteem worden gemonteerd volgens het geselecteerde model. De vormcomponenten moeten een stabiele beweging behouden tijdens herhaalde radiale belasting, vooral bij het verwerken van dikkere koperen buizen of koperlegeringen met een hogere sterkte.
De motor, het transmissiesysteem, de elektrische kast, de bedieningselementen en de bijbehorende componenten worden geïnstalleerd en bedraad voordat de machine de testfase ingaat. Bedrijfsparameters worden gecontroleerd aan de hand van de opgegeven machineconfiguratie.
De voltooide machine wordt gebruikt onder onbelaste en werkomstandigheden. Proefstukken kunnen worden gebruikt om de vormdiameter te controleren, de lengte, machinetrillingen, spindelwerking en herhaalbaarheid vóór verzending te verminderen.
ISO9001:2015:Kwaliteitsmanagementsysteem voor ontwerp, productie, installatie en service. Certificaat nr. UQ231211R1.
CE-markering:Naleving van de Machinerichtlijn 2006/42/EG, inclusief noodstoppen, tweehandenbediening en lichtgordijnen.
SGS-inspectie:Onafhankelijke inspectie met betrekking tot gespecificeerde machineprestaties en veiligheidseisen.
Nationale patenten:32 uitvindingsoctrooien en meer dan 100 gebruiksmodeloctrooien, waaronder 2013207829011 voor een kettingspanapparaat, 2008300532117 voor een meerstrengige matrijshouder en ZL2015 2 0842922.7 voor een snelwisseldoornsysteem.
Vóór verzending wordt de machine geïnspecteerd, beschermd tegen vocht en oppervlakteschade en beveiligd volgens de transportmethode. Verpakkingsdetails kunnen worden aangepast aan de machinegrootte, bestemming en verzendvereisten.
Kan de machine messing buizen en massief messing staven verwerken?
Ja. De machine kan worden geconfigureerd voor zowel holle buizen als massieve staven. De matrijsconfiguratie moet worden geselecteerd op basis van de werkstukgeometrie en de vereiste reductie.
Welke messingmaterialen kunnen worden verwerkt?
De machine wordt voornamelijk gebruikt voor materialen op messing- en koperbasis. Het daadwerkelijke vormvermogen hangt af van de legeringskwaliteit, hardheid, startafmetingen en vereiste reductie.
Wat is de maximale buisdiameter?
De beschikbare modellen zijn FR-25, FR-76 en FR-100. Hun vermelde maximale krimpbuisdiameters zijn respectievelijk φ25*T2.0mm, φ76*T4.0mm en φ100*T4.0mm.
Kan de Brass Rotary Swager Machine verschillende reduceerlengtes produceren?
Ja. Het vormresultaat is afhankelijk van de matrijsgeometrie, werkstuktoevoer, startdiameter en het vereiste eindprofiel. Er kunnen verschillende matrijsontwerpen worden geleverd voor verschillende reduceerlengtes en conusvereisten.
Hoeveel matrijzen worden er gebruikt?
De vermelde FR-25-, FR-76- en FR-100-modellen gebruiken vier matrijzen.
Hoe moet ik het machinemodel selecteren?
Begin met de buitendiameter en wanddikte van de buis, controleer vervolgens de benodigde einddiameter en reduceerlengte. Messingkwaliteit, productiehoeveelheid en het volgende tekenproces moeten ook in overweging worden genomen.
Kan de machine vóór een koudtrekmachine worden gebruikt?
Ja. Roterend smeden kan worden gebruikt om het buisuiteinde te verkleinen, zodat het werkstuk de stroomafwaartse trekmatrijs kan binnendringen. De uiteindelijke puntgeometrie moet worden afgestemd op de trekmatrijs en de grijpmethode.
Is automatisch voeren mogelijk?
Automatische laad- en toevoersystemen kunnen worden geconfigureerd wanneer de productielijn een hogere doorvoersnelheid of minder handmatige handelingen vereist.
Welke gegevens zijn nodig voor een offerte?
Geef de messingsoort, het buis- of staaftype, de buitendiameter, de wanddikte, de vereiste einddiameter, de reducerende lengte, de werkstuklengte, de productiecapaciteit en de spanningsvereiste op. Producttekeningen of monsters kunnen ook helpen bij de matrijskeuze.
Welke garantie en technische ondersteuning wordt er geboden?
FangRong biedt 12 maanden garantie vanaf de installatie van de machine, samen met levenslange technische ondersteuning en service voor reserveonderdelen.
Adres
NO.163, Shatong Road, Shabu 2e industriële zone, Dalang Town, Dongguan City, Guangdong, China
Tel