Whatsapp
We bieden een uitgebreid assortiment precisiemetaalverwerkingsapparatuur, waaronder richt-, koudtrek-, richt-, afschuinings-, snij-, draadwalsmachines en trekmatrijzen, op maat gemaakt voor buis-, staaf- en draadmaterialen in diverse industrieën.
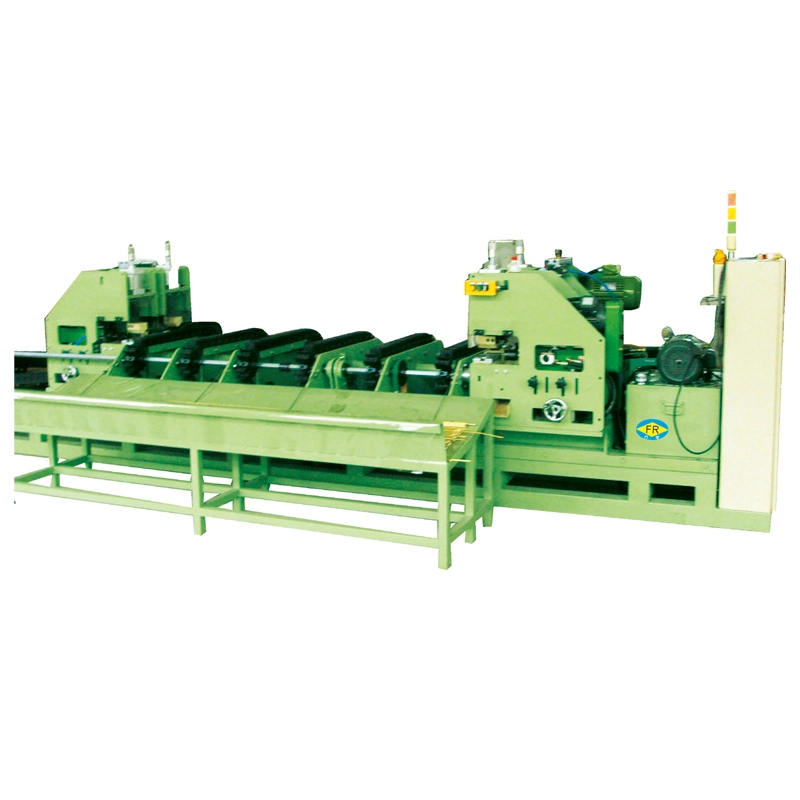
De koolstofstalen roterende swager-machine verkleint de buitendiameter van koolstofstalen buizen, pijpen, massieve staven en staven door radiaal smeden. Meerdere matrijzen werken rond het werkstuk terwijl de spil draait en vormen geleidelijk het vereiste verkleinde uiteinde zonder het materiaal weg te snijden.
Voor koudtrekken en buizentrekken wordt de machine gebruikt om een kleiner buis- of staafuiteinde te maken dat in de trekmatrijs kan. Hetzelfde proces kan worden gebruikt vóór het draadsnijden, buigen, smeden, bewerken en andere bewerkingen waarbij een kleiner werkstukuiteinde nodig is.
Vaak is een gereduceerd uiteinde vereist vóór de volgende vormbewerking. Op een koude treklijn kan de oorspronkelijke buisdiameter bijvoorbeeld te groot zijn om door de trekmatrijs te gaan. Roterend smeden verkleint het geselecteerde deel van het buisuiteinde, zodat het in de matrijs kan worden gestoken.
Voor massieve staven en staven wordt hetzelfde principe gebruikt wanneer een kleiner startgedeelte nodig is voor trekken, smeden, bewerken of draadsnijden. De vereiste reductie wordt bepaald door de startdiameter, materiaalkwaliteit, einddiameter en lengte van het verkleinde gedeelte.
Dit maakt de roterende braadmachine eerder een voorbereidingsmachine dan een vervanging voor de stroomafwaartse teken- of vormapparatuur.
| Item | Roterende Swager-machine | Hydraulische richtmachine |
| Vormingsmethode | Herhaald radiaal smeden door roterende matrijzen | Hydraulische cilinders drijven vormmatrijzen aan |
| Materiële vervorming | Het materiaal wordt geleidelijk rond het werkstuk samengedrukt | Materiaal wordt gevormd door gecontroleerde matrijsbeweging |
| Typisch gebruik | Verminderde buis- en staafuiteinden vóór het tekenen of verdere verwerking | Vormen en richten van buisuiteinden waar hydraulisch persen de voorkeur heeft |
| Materiaal bereik | Koolstofstalen buizen, pijpen, staven en staven; configuratie afhankelijk | Het geschikte materiaalbereik is afhankelijk van de machine- en matrijsconfiguratie |
| Eindgeometrie | Verkleind of taps toelopend uiteinde gevormd door de matrijsset | Gevormd uiteinde volgens hydraulisch matrijsontwerp |
| Proceskenmerk | Herhaalde impact vanuit meerdere richtingen | Perskracht uitgeoefend via hydraulische cilinders |
De betere keuze hangt af van het materiaal, de beginafmetingen, de vereiste eindgeometrie, de reductielengte, de productiesnelheid en hoe de machine aansluit op het volgende proces. Voor een koudtreklijn moeten deze parameters samen worden bevestigd in plaats van de brancard alleen op maximale buisdiameter te selecteren.
De perskop bevat meerdere geharde matrijzen die rond het werkstuk zijn aangebracht. Tijdens bedrijf draait de spil en maken de matrijzen herhaaldelijk vanuit verschillende richtingen contact met de buis of staaf.
Terwijl het werkstuk door het matrijsgebied beweegt, wordt het materiaal geleidelijk samengedrukt in de richting van de vereiste diameter. Omdat het proces het metaal vormt in plaats van het te verwijderen door snijden, blijft het verkleinde gedeelte deel uitmaken van het originele werkstuk.
Het matrijsprofiel bepaalt de vorm van het gevormde gedeelte. Door het wisselen van de matrijsset kunnen verschillende verkleinde diameters en eindlengtes worden geproduceerd.
Machinecapaciteit alleen bepaalt niet het uiteindelijke puntige of gereduceerde uiteinde. Er moet allemaal rekening worden gehouden met de uitgangsbuitendiameter, de buiswanddikte, het materiaaltype, de vereiste einddiameter, de reductielengte en de matrijsgeometrie.
Bij de buisverwerking is vooral de wanddikte van belang. Een buis en een massieve staaf met dezelfde buitendiameter gedragen zich niet hetzelfde tijdens het radiaal vormen. Het tekenproces dat volgt heeft ook voldoende verkorte lengte nodig en een geschikte overgang naar de sectie op volledige grootte.
Om deze reden kan FangRong de machine- en matrijsconfiguratie selecteren op basis van de daadwerkelijke buis- of staafspecificatie in plaats van de maximale machinediameter als enige selectiecriterium te gebruiken.
Het huidige FangRong-machineassortiment omvat FR-25-, FR-76- en FR-100-modellen. Hun belangrijkste verschillen zijn de maximale werkstukdiameter, minimale verkleinde diameter, matrijslengte, motorconfiguratie, machinegrootte en gewicht.
| Parameter | FR-25 | FR-76 | FR-100 |
| Max. krimpende buisdiameter | φ25 × T2,0 mm | φ76 × T4,0 mm | φ100 × T4,0 mm |
| Min. krimpende buisdiameter | φ6mm; verander de onderste matrijs φ3mm | φ10mm; verander de onderste matrijs φ6mm | φ10mm; verander de onderste matrijs φ6mm |
| Matrijshoeveelheid | 4 | 4 | 4 |
| Lengte van de matrijs | 60 mm | 100 mm | 118 mm |
| Spilmotor | 4KW-4N | 9KW*6N | 15KW-6N |
| Spilsnelheid | 238 tpm | 220 tpm | 220 tpm |
| Gewicht | 1200KG | 2000KG | 2500KG |
| Afmetingen (L × B × H) | 900 × 1000 × 1300 mm | 1000 × 1150 × 1350 mm | 1200 × 1200 × 1450 mm |
De bovenstaande specificaties zijn ter referentie. De werkelijke machineparameters kunnen variëren afhankelijk van de materiaal- en verwerkingsvereisten. Aangepaste specificaties en matrijsconfiguraties zijn beschikbaar.
FR-25 is bedoeld voor kleinere werkstukken, met een maximale krimpbuisdiameter van φ25 × T2,0 mm. FR-76 breidt het werkbereik uit tot φ76 × T4,0 mm, terwijl FR-100 werkstukken tot φ100 × T4,0 mm verwerkt volgens de vermelde specificaties.
Het model moet worden geselecteerd uit de feitelijke procesgegevens. Een offerte vereist normaal gesproken het materiaaltype, de buis- of staafdiameter, wanddikte voor buizen, vereiste verkleinde diameter, verkleinde eindlengte, werkstuklengte en verwachte productiecapaciteit.
Als de Koolstofstaal Roterende Swager-machine vóór een koudtrekmachine wordt geïnstalleerd, is het opgeven van de maat van de trekmatrijs en het vereiste ingangsuiteinde ook nuttig voor het bepalen van de matrijsconfiguratie.
Koude tekenlijnen
De swager bereidt buis- of staafuiteinden voor, zodat het werkstuk de tekenmatrijs kan binnendringen. Dit is een van de belangrijkste toepassingen voor roterend smeden.
Productie van koolstofstalen buizen
Wordt gebruikt om geselecteerde buisuiteinden te verkleinen vóór het trekken en andere stroomafwaartse vormbewerkingen.
Verwerking van stalen staven en staven
Massieve staven en staven kunnen aan het uiteinde worden verkleind voor trek-, smeed-, machinale of draadsnijbewerkingen.
Auto-onderdelen
Geschikt voor het voorbereiden van stalen assen, buizen, staven en andere componenten die een kleinere doorsnede vereisen voordat ze verder worden verwerkt.
Bouw- en constructiestaalverwerking
Kan worden gebruikt voor stalen staven en buisvormige producten waarbij het werkstukuiteinde moet worden verkleind voor verdere productie.
Werktuigbouwkunde
Gebruikt als eindvoorbereidingsproces vóór machinale bewerking, montage, tekenen of andere precisiemetaalbewerkingen.
Olie- en gasapparatuur
Van toepassing op koolstofstalen buizen en andere stalen werkstukken die worden gebruikt in industriële apparatuur, pijpleidingen en aanverwante productieprocessen, afhankelijk van de materiaal- en maatvereisten.
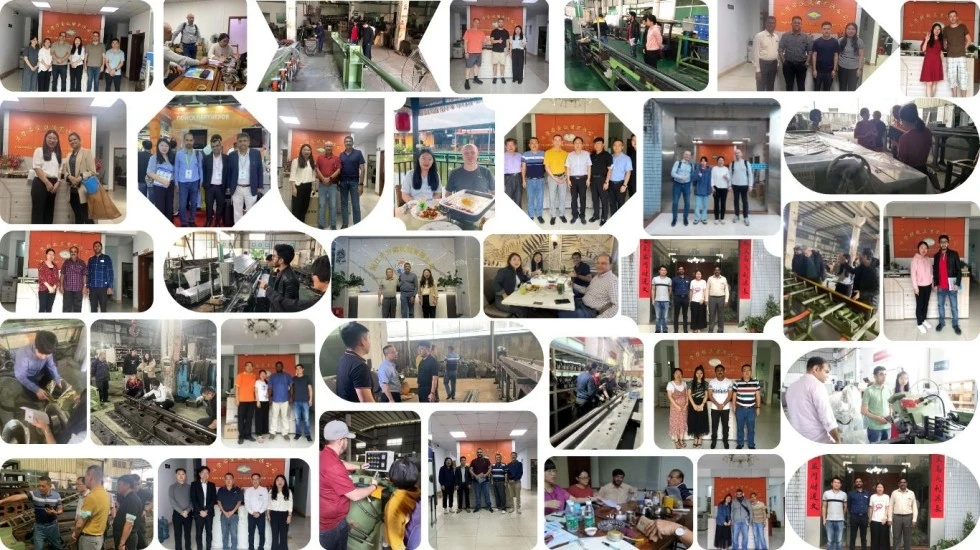
FangRong werd opgericht in 1998 en heeft meer dan 26 jaar ervaring in richtmachines, koudtrekapparatuur en aanverwante metallurgische machines.
Het bedrijf exploiteert twee productiefaciliteiten: Dongguan Fangrong Metallurgical Equipment Co., Ltd. in Dalang Town, Dongguan City, en Yangjiang Fangrong Machinery Co., Ltd. in Yangdong District, Yangjiang City.
FangRong-apparatuur is geleverd aan meer dan 10.000 klanten en wordt gebruikt in meer dan 60 industrieën. Producten worden geëxporteerd naar meer dan 60 landen en regio's.
De fabriek in Dongguan is het hoofdkantoor en de belangrijkste productiebasis en produceert koudtrekmachines, richtmachines, draadwalsapparatuur en aanverwante machines. De fabriek in Yangjiang biedt extra productiecapaciteit en ondersteunt de levering van apparatuur.
FangRong voert ook interne tests uit op de werking van de machine, rechtheidsnauwkeurigheid, bedrijfsstabiliteit en materiaalcompatibiliteit.
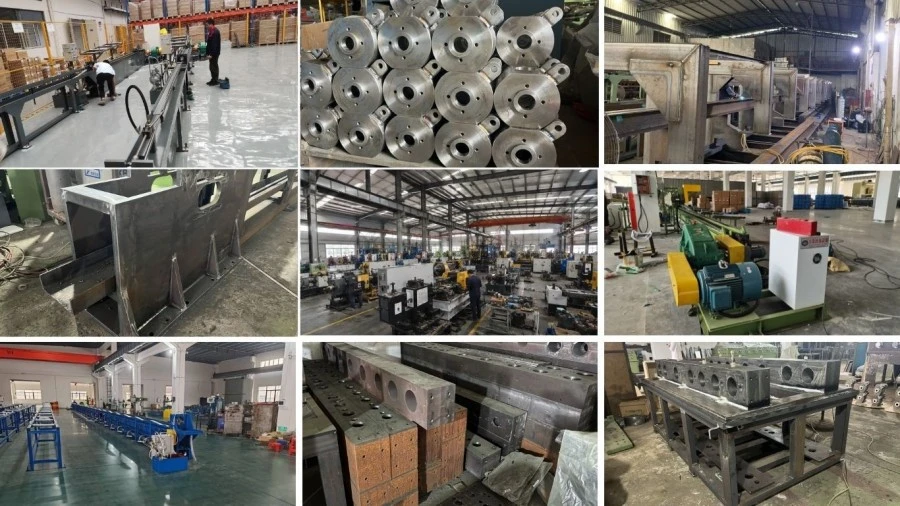
De Carbon Steel Rotary Swager Machine wordt gebouwd via verschillende productiefasen, van materiaalvoorbereiding en bewerking tot assemblage, elektrische installatie, testen en uiteindelijke verpakking.
Stalen platen, assen, structurele onderdelen en andere componenten worden voorbereid volgens het machineontwerp. Waar nodig worden snij-, boor-, frees-, draai- en andere bewerkingen toegepast.
De spil, matrijshouder, matrijzen en bijbehorende transmissieonderdelen worden als een compleet vormsysteem geassembleerd en gecontroleerd. Matrijsafmetingen zijn afgestemd op het vereiste reductiebereik.
De spilaandrijving, motor, elektrische kast, bedieningselementen en veiligheidscomponenten worden vóór de inbedrijfstelling van de machine geïnstalleerd en bedraad.
Vóór verzending wordt de machine gebruikt om de werking van de spil, de vormactie, de trillingen, de elektrische bediening en de bedrijfsstabiliteit te controleren. Waar nodig kan monstermateriaal worden gebruikt om het vervormingsresultaat te verifiëren.
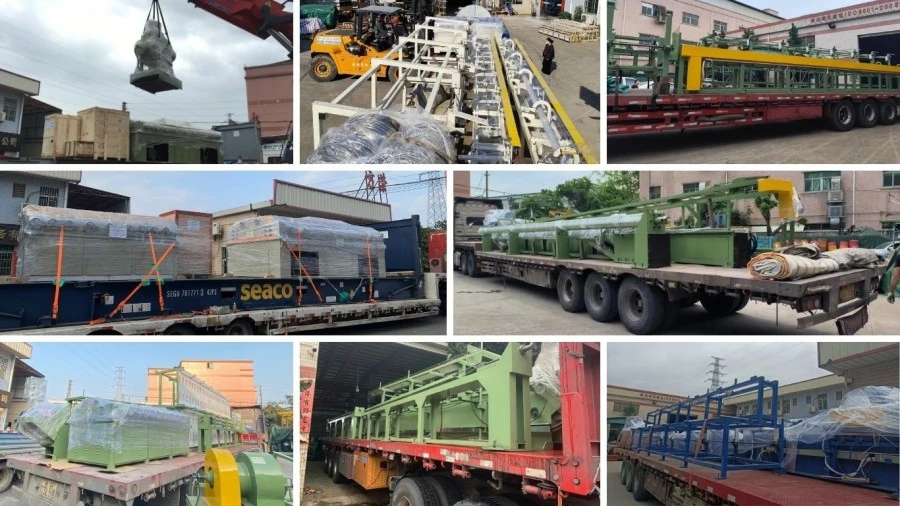
Na inspectie wordt de machine gereed gemaakt voor transport in een beschermende verpakking geschikt voor internationale verzending.
ISO9001:2015— Kwaliteitsmanagementsysteem dat ontwerp, productie, installatie en service omvat. Certificaat nr. UQ231211R1.
CE-markering— De apparatuur voldoet aan de Machinerichtlijn 2006/42/EG, inclusief veiligheidsvoorzieningen zoals noodstoppen, tweehandenbediening en lichtgordijnen.
SGS-inspectie— Onafhankelijke inspectie van de machineprestaties en veiligheidsgerelateerde kenmerken.
Patenten— FangRong bezit 32 uitvindingsoctrooien en meer dan 100 gebruiksmodeloctrooien. Voorbeelden hiervan zijn patent 2013207829011 voor een kettingspaninrichting, 2008300532117 voor een meerstrengige matrijshouder en ZL2015 2 0842922.7 voor een snelwisseldoornsysteem.
Vóór verzending wordt de machine geïnspecteerd, beschermd tegen transportschade en verpakt volgens de verzendmethode en machineafmetingen. Verpakkingsregelingen kunnen worden besproken op basis van de vereisten voor het laden van de container en de bestemming.
Waarom wordt roterend stuiken gebruikt vóór het koudtrekken van koolstofstalen buizen?
Vóór het koudtrekken moet het buisuiteinde normaal gesproken voldoende worden verkleind om in de trekmatrijs te komen. Roterend smeden vormt dit kleinere gedeelte door radiale compressie in plaats van het buisuiteinde af te snijden. Het verkleinde gedeelte kan dan worden gebruikt als invoereinde voor de tekenbewerking. De vereiste einddiameter en lengte moeten worden bepaald aan de hand van de trekmatrijs en het volgende proces.
Hoe verschilt roterend smeden van het bewerken van het buisuiteinde?
Bij machinale bewerking wordt materiaal van het werkstuk verwijderd, terwijl roterend smeden de vorm van het bestaande materiaal verandert door herhaalde radiale impact. Voor de voorbereiding van buis- en staafuiteinden verkleint het stuikproces de geselecteerde sectie zonder hetzelfde soort spanen te produceren die worden gegenereerd door draaien of snijden.
Kan een roterende brancard zowel koolstofstalen buizen als massieve staven verkleinen?
Ja. De Carbon Steel Rotary Swager Machine kan worden geconfigureerd voor koolstofstalen buizen, pijpen, massieve staven en staven. De verwerking van buizen en staven mag echter niet als dezelfde toepassing worden beschouwd. De buitendiameter van de buis, de wanddikte, de materiaalkwaliteit en de verkleinde diameter van het doel moeten afzonderlijk van de diameter van een massieve staaf worden beschouwd bij het selecteren van de matrijs- en machineconfiguratie.
Hoe beïnvloedt de buiswanddikte het stuikproces?
De wanddikte beïnvloedt hoe de buis reageert op radiale compressie en moet daarom worden meegenomen in de machineselectie. Een buis van φ25 x T2,0 mm heeft bijvoorbeeld andere vormvereisten dan een massieve staaf van φ25 mm. Voor buistoepassingen moet de offerte de buitendiameter en wanddikte vermelden, en niet alleen de buitendiameter.
Hoe wordt de uiteindelijke verkleinde diameter bepaald?
De uiteindelijke diameter houdt voornamelijk verband met de startdiameter, het materiaal, de vereiste reductie, de matrijsgeometrie en het stroomafwaartse proces. Als de machine vóór een trekbewerking wordt geïnstalleerd, moet de beoogde verkleinde diameter worden gecontroleerd aan de hand van de opening van de trekmatrijs en de vereiste ingangsvoorwaarde. Voor verschillende eindafmetingen kunnen verschillende matrijzensets worden gebruikt.
Adres
NO.163, Shatong Road, Shabu 2e industriële zone, Dalang Town, Dongguan City, Guangdong, China
Tel