Producten
Producten

We bieden een uitgebreid assortiment precisiemetaalverwerkingsapparatuur, waaronder richt-, koudtrek-, richt-, afschuinings-, snij-, draadwalsmachines en trekmatrijzen, op maat gemaakt voor buis-, staaf- en draadmaterialen in diverse industrieën.

Koperen hydraulische zes matrijzen richtmachine
  • Koperen hydraulische zes matrijzen richtmachineKoperen hydraulische zes matrijzen richtmachine
  • Koperen hydraulische zes matrijzen richtmachineKoperen hydraulische zes matrijzen richtmachine
  • Koperen hydraulische zes matrijzen richtmachineKoperen hydraulische zes matrijzen richtmachine
  • Koperen hydraulische zes matrijzen richtmachineKoperen hydraulische zes matrijzen richtmachine
  • Koperen hydraulische zes matrijzen richtmachineKoperen hydraulische zes matrijzen richtmachine

Koperen hydraulische zes matrijzen richtmachine

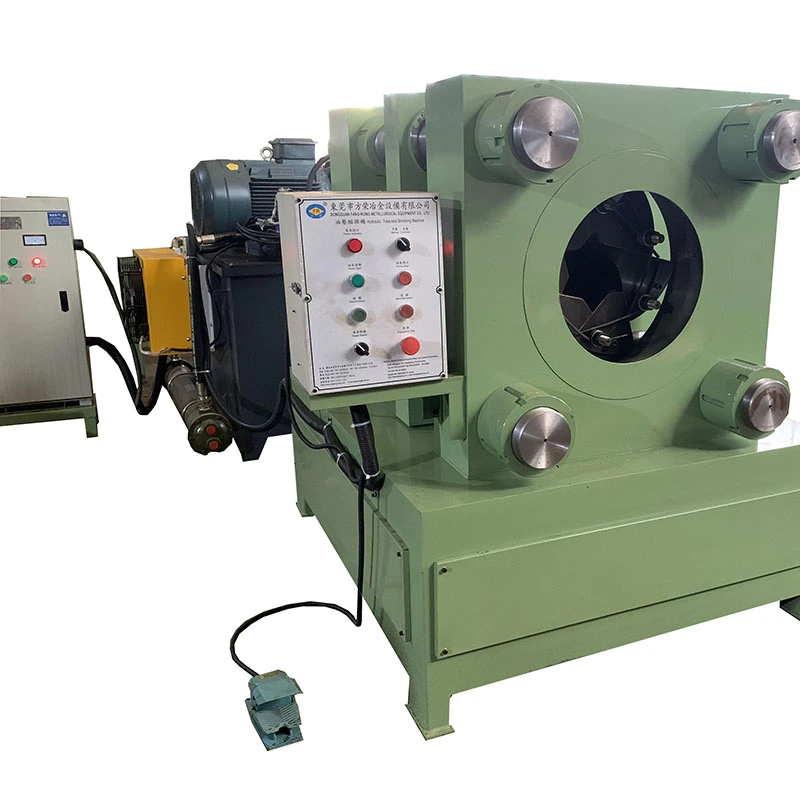
De Copper Hydraulic Six Dies Pointing Machine wordt gebruikt om het uiteinde van koperen buizen te verkleinen vóór het koudtrekken. De zes hydraulische matrijzen werken tegelijkertijd en oefenen druk uit vanuit zes richtingen, waardoor het buisuiteinde in één cyclus wordt gevormd. De structuur met zes matrijzen zorgt voor een betere concentriciteit en een uniforme puntvorm, waardoor het gemakkelijker wordt om de buis in de trekmatrijs te voeren. De machine is ontworpen voor continue buisverwerking en kan worden gebruikt in koperen buistreklijnen waar consistente eindvorming vereist is.
Beoordeling: 5.0
(Beoordeling aantal: 1)

De Copper Hydraulic Six Dies Pointing Machine wordt gebruikt om het uiteinde van een koperen buis voor te bereiden vóór het koudtrekken. De machine verkleint het buisuiteinde tot een kleinere diameter, zodat het de trekmatrijs kan binnendringen en door de trekapparatuur kan worden vastgehouden.

Bij de productie van koperen buizen heeft de kwaliteit van het puntige gedeelte rechtstreeks invloed op de eerste trekgang. Een oneffen of slecht gevormd uiteinde kan het inbrengen van de matrijs moeilijker maken, de kans op oppervlakteschade vergroten of extra handmatige voorbereiding vereisen. De hydraulische structuur met zes matrijzen is bedoeld voor toepassingen waarbij gecontroleerde radiale vorming en consistente buiseindgeometrie belangrijk zijn.

Copper Hydraulic Six Dies Pointing Machine for copper tube end pointing Six die hydraulic copper tube pointing machine Copper tube pointing equipment with six hydraulic dies Hydraulic tube end reducing machine for copper tubes Industrial copper tube pointing machine

Waarom zes dobbelstenen gebruiken in plaats van twee of vier?

Het belangrijkste verschil is hoe de vormkracht op de buis wordt uitgeoefend. Systemen met twee en vier matrijzen kunnen het richten van buizen uitvoeren, maar het aantal en de opstelling van de vormmatrijzen beïnvloeden hoe gelijkmatig de buis rond de omtrek wordt samengedrukt.

Vergelijking Twee sterft Vier sterft Zes sterft
Richting vormen Tegengestelde richtingen Vier radiale richtingen Zes radiale richtingen
Krachtverdeling Meer geconcentreerd Gelijkmatiger verdeeld Gelijkmatiger verdeeld over de buis
Controle van het buiseinde Geschikt voor basis richtwerk Verbeterde controle Geschikt voor toepassingen die een meer uniforme radiale vorming vereisen
Typische overweging Eenvoudige reductie van het buisuiteinde Algemeen productiegebruik Koperen buizen en toepassingen waarbij de geometrie van het buisuiteinde belangrijk is

De regeling met zes matrijzen betekent niet simpelweg dat "meer matrijzen gelijk staan ​​aan betere resultaten." Het praktische voordeel is de manier waarop de vormdruk over de buis wordt verdeeld. Voor koperen buizen die gevoelig zijn voor vervorming, kan dit helpen de excentriciteit onder controle te houden en een consistentere puntige doorsnede te behouden.

Hoe de aanwijscyclus werkt

De buis wordt in het aanwijsgebied gepositioneerd en ondersteund volgens de machineconfiguratie. Rond de buisomtrek zijn zes matrijzen aangebracht. Wanneer het hydraulische systeem wordt geactiveerd, bewegen de matrijzen naar het midden en verkleinen het buisuiteinde door middel van gecontroleerde radiale compressie.

De vormingsactie wordt voltooid tijdens één hydraulische slag. Het exacte voegresultaat is afhankelijk van de buitendiameter van de buis, wanddikte, koperkwaliteit, vereiste maat van het puntige uiteinde, matrijsgeometrie en machinemodel. Deze parameters moeten vóór de productie worden bevestigd, in plaats van alleen een machine te selecteren op basis van de maximale buisdiameter.

Het juiste model kiezen

De drie standaardmodellen dekken verschillende buisdiameters en wanddiktes af. Voor kopers die machines vergelijken, zijn het richtbereik en de wanddikte de eerste twee parameters die moeten worden gecontroleerd. Cilindergrootte en pompvermogen geven dan de vormcapaciteit van de machine aan.

Parameters van hydraulische 6 matrijzen richtmachine
Model FR-40-type FR-80-type FR-150-type
Wijzend bereik φ6-40mm φ20-80mm φ30-150 mm
Wanddikte 0,5-1,8 mm 0,5-3,0 mm 0,5-5,0 mm
Cilinderdiameter φ160*φ100mm φ250*φ160mm Binnendiameter Ф480mm
Pompvermogen 5,5 kW-4 7,5 kW 30 kW
Afmetingen 1200*600*900mm 1200*800*1300mm 1800*1500*1500mm
Gewicht 500 kg 800 kg 5000kg

De tabel is een referentie voor standaardconfiguraties. De werkelijke machineparameters kunnen worden aangepast op basis van het materiaal van de koperen buis, de diameter, de wanddikte, de eisen aan het puntige uiteinde en de productieomstandigheden.

FR-40 voor kleinere koperen buizen

FR-40 omvat buizen van φ6-40 mm met een wanddikte van 0,5-1,8 mm. Het maakt gebruik van een cilinder van φ160×φ100 mm en een pompvermogen van 5,5 kW-4. Met afmetingen van 1200×600×900mm en een gewicht van 500kg is dit het kleinste model uit deze serie.

FR-80 voor middenklasse buizen

FR-80 dekt φ20-80 mm en wanddiktes van 0,5-3,0 mm. De machine is uitgerust met een cilinder van φ250×φ160mm en een pomp van 7,5 kW. De afmetingen zijn 1200×800×1300 mm en het gewicht is 800 kg.

FR-150 voor grote en dikwandige buizen

FR-150 is bedoeld voor grotere buismaten, met een dekking van φ30-150 mm en wanddiktes tot 5,0 mm. Het maakt gebruik van een cilinder met een binnendiameter van Ф480 mm en een pompvermogen van 30 kW. De machine meet 1800×1500×1500 mm en weegt ongeveer 5000 kg.

Wat deze machine verandert in een tekenlijn

Het richten is niet de uiteindelijke vormbewerking. Zijn taak is om het buisuiteinde geschikt te maken voor het volgende proces. Een goed voorbereid uiteinde vermindert de moeilijkheid bij het invoeren van de buis in de trekmatrijs en geeft de trekmachine een gedeelte dat kan worden vastgegrepen.

Voor productielijnen heeft het voordeel dus betrekking op het gehele tekenproces en niet alleen op het richtproces. Consistentere buisuiteinden kunnen de handmatige voorbereiding verminderen, herhaald vormen beperken en de overgang naar de eerste trekgang gemakkelijker te controleren maken.

Waar het wordt gebruikt

De koperen hydraulische zesmatrijzenrichtmachine wordt voornamelijk gebruikt voorafgaand aan koudtrekwerkzaamheden waarbij koperen of andere compatibele metalen buizen een gecontroleerde eindreductie vereisen.

Productie van koperen buizen— De buisuiteinden worden vóór het trekken verkleind om ze voor te bereiden op het invoeren en grijpen van de matrijs.

Productielijnen voor koudtrekken— Geïnstalleerd als hulpmachine vóór de eerste of daaropvolgende tekenbewerking waarbij eindvoorbereiding vereist is.

Mechanische buisverwerking— Geschikt voor buisbewerkingen met verschillende diameters en wanddiktes.

Auto-onderdelen— Kan worden gebruikt voor buiscomponenten die een gecontroleerde eindreductie vereisen voordat ze verder worden gevormd of getrokken.

Industriële buisproductie— Gebruikt in fabrieken die metalen buizen verwerken voor machines, infrastructuur en andere industriële toepassingen.

Informatie die nodig is voor machineselectie

Alleen een buisdiameter is niet voldoende om een ​​richtmachine met zes stempels te selecteren. Voor een juiste configuratie moeten kopers de materiaalkwaliteit, buitendiameter, wanddikte, buislengte, vereiste afmetingen van het puntige uiteinde en de verwachte productiecapaciteit opgeven.

Als er meerdere buismaten op dezelfde machine worden verwerkt, geef dan het volledige maatbereik op en niet alleen de grootste diameter. Hierdoor kunnen de matrijsconfiguratie en de machinecapaciteit samen worden bekeken.

Fangrong productie- en technische ondersteuning

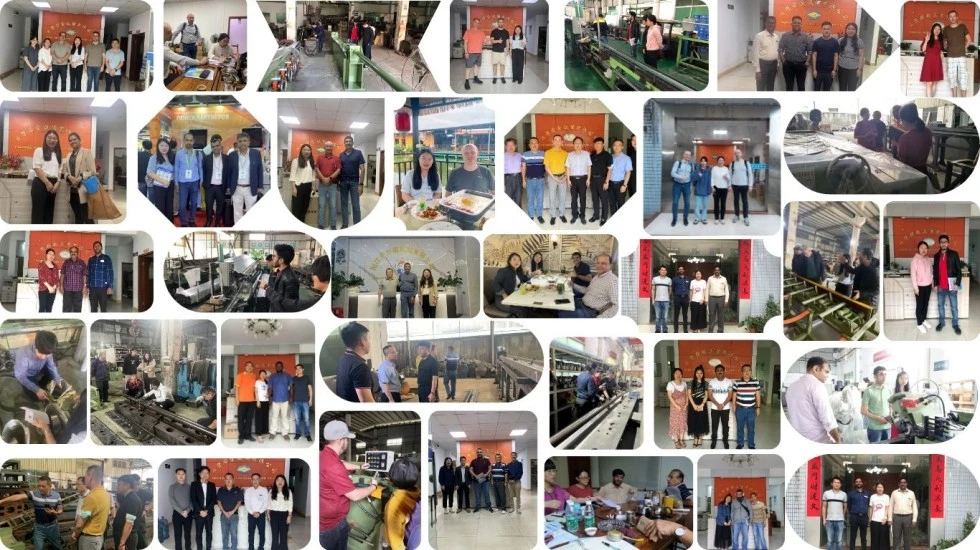
Fangrong copper tube pointing machine manufacturing and equipment

Fangrong werd opgericht in 1998 en heeft meer dan 26 jaar ervaring in richtmachines, koudtrekapparatuur en aanverwante metallurgische machines. Het bedrijf exploiteert twee productiefaciliteiten in Guangdong, China.

Dongguan Fangrong Metallurgical Equipment Co., Ltd. is gevestigd in Dalang Town, Dongguan City en dient als hoofdkantoor en primaire productiebasis. Het uitrustingsassortiment omvat koudtrekmachines, richtmachines en draadwalsapparatuur.

Yangjiang Fangrong Machinery Co., Ltd. is located in Yangdong District, Yangjiang City. The second facility provides additional manufacturing capacity and supports equipment delivery.

Fangrong-apparatuur is geleverd aan meer dan 10.000 klanten, gebruikt in meer dan 60 industrieën en geëxporteerd naar meer dan 60 landen en regio's.

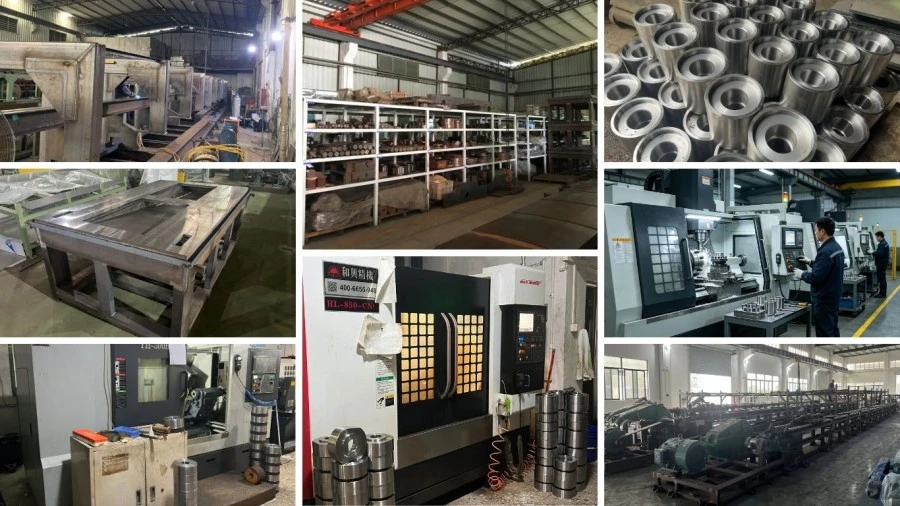
Fangrong metallurgical machinery manufacturing facility

Hoe de machine wordt gebouwd en getest

Het productieproces richt zich op het frame, de hydraulische vormcomponenten, het matrijssysteem, de aandrijf- en besturingscomponenten. Elk onderdeel wordt vóór de eindmontage voorbereid volgens de machineconfiguratie.

Framefabricage

Staalplaten worden gesneden en gelast volgens de goedgekeurde machinetekeningen. Het frame wordt vervolgens behandeld om de lasspanning te verminderen en vervorming tijdens de daaropvolgende bewerking en montage te beperken.

Cilinder- en vormcomponenten

Hydraulische cilinders en aanverwante componenten worden op de gewenste maatvoering machinaal bewerkt. Matrijsmontage- en geleidingsoppervlakken worden gecontroleerd voordat ze in de machine worden geïnstalleerd.

Hydraulische en elektrische montage

De hydraulische pomp, cilinders, kleppen, leidingen en elektrische bedieningscomponenten worden samengesteld volgens de machineconfiguratie. Aansluitingen worden vóór inbedrijfstelling gecontroleerd.

Matrijsinstallatie en aanpassing

De zes matrijzen worden rond het vormgebied geïnstalleerd en aangepast om de vereiste beweging en positionering te bieden. De matrijsgeometrie wordt afgestemd op de buisspecificaties van de klant.

Test uitvoeren

Vóór verzending ondergaat de machine nullast- en vormtests. Hydraulische beweging, matrijssynchronisatie, slag, bedieningselementen en richtresultaten worden getoetst aan de afgesproken configuratie.

Eindinspectie en exportvoorbereiding

De eindinspectie heeft betrekking op de afmetingen, het uiterlijk, de hydraulische aansluitingen, de elektrische componenten en de bedieningsfuncties van de machine. Na inspectie wordt de apparatuur gereed gemaakt voor versterkte exportverpakkingen.

Fangrong hydraulic metallurgical equipment assembly and testing

Certificering en technische referenties

Fangrong machinery certification and quality inspection

ISO9001:2015— Kwaliteitsmanagementsysteem dat ontwerp, productie, installatie en service omvat. Certificaat nr. UQ231211R1.

CE-markering— Machines voldoen aan de toepasselijke vereisten van Machinerichtlijn 2006/42/EG, inclusief veiligheidsvoorzieningen zoals noodstoppen, tweehandenbedieningen en lichtgordijnen.

SGS-inspectie— Onafhankelijke inspectieondersteuning voor machineprestaties en veiligheidsgerelateerde eisen.

Nationale patenten— Fangrong bezit 32 uitvindingsoctrooien en meer dan 100 gebruiksmodeloctrooien. Voorbeelden hiervan zijn patent 2013207829011 voor een kettingspaninrichting, patent 2008300532117 voor een meerstrengige matrijshouder en ZL2015 2 0842922.7 voor een snelwisseldoornsysteem.

Verpakking en verzending

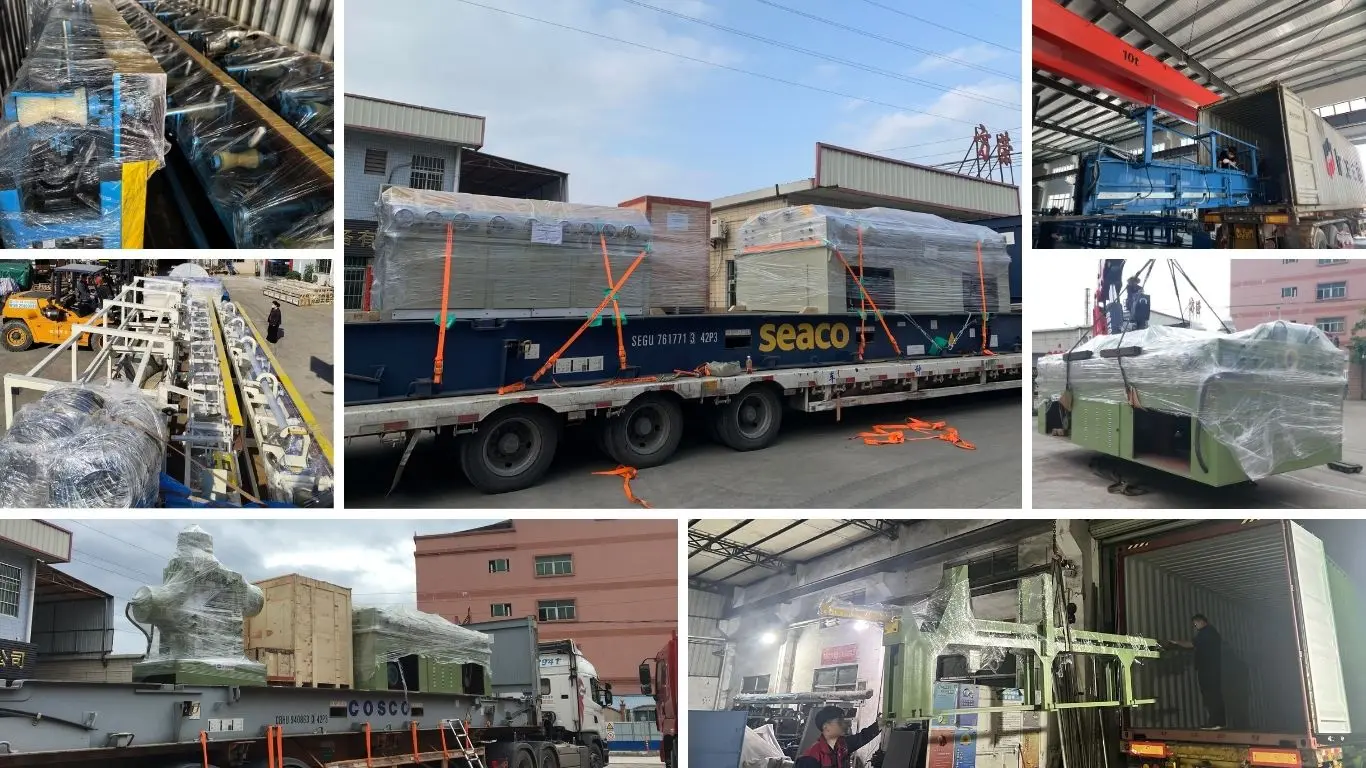
Copper Hydraulic Six Dies Pointing Machine export packaging

De koperen hydraulische zesmatrijsrichtmachine is voorbereid op basis van de afmetingen en verzendvereisten. Versterkte houten kratten of verpakkingen met een stalen frame kunnen worden gebruikt om de apparatuur te beschermen tijdens het hanteren en transport. Handleidingen, certificaten en relevante machinedocumentatie worden bij de apparatuur geleverd.

Veelgestelde vragen

1. Waarom is het richten van zes matrijzen geschikt voor koperen buizen?

Zes matrijzen passen vormkracht toe vanuit meerdere radiale richtingen. Dit zorgt voor een gelijkmatiger verdeelde compressie rond de buis en is handig wanneer het controleren van de geometrie van het puntige uiteinde belangrijk is.

2. Wat is het verschil tussen een aanwijsmachine met zes en vier dobbelstenen?

Beide kunnen een buisuiteinde verkleinen, maar de opstelling met zes matrijzen maakt vorming vanuit zes radiale richtingen mogelijk. De juiste keuze is afhankelijk van het buismateriaal, de diameter, de wanddikte en de vereiste puntgeometrie.

3. Kan één machine verschillende maten koperen buizen verwerken?

Ja. Met de juiste matrijsconfiguratie kunnen verschillende buismaten worden verwerkt, op voorwaarde dat deze binnen het werkbereik van het geselecteerde model vallen. Het volledige assortiment buismaten moet worden bevestigd voordat u bestelt.

4. Welk model moet ik kiezen voor mijn koperen buizen?

FR-40 afdekkingen φ6-40 mm, FR-80 afdekkingen φ20-80 mm en FR-150 afdekkingen φ30-150 mm. Er moet ook rekening worden gehouden met de wanddikte, omdat de drie modellen een verschillend werkbereik hebben.

5. Kan de Copper Hydraulic Six Dies Pointing Machine dikwandige koperen buizen verwerken?

Ja. De standaardmodellen hebben wanddiktes tot 1,8 mm voor FR-40, 3,0 mm voor FR-80 en 5,0 mm voor FR-150. De daadwerkelijke geschiktheid moet worden bevestigd op basis van het kopermateriaal en de vereiste afmetingen van de puntige uiteinden.

6. Is de machine in één keer klaar met richten?

De zes hydraulische matrijzen zijn ontworpen om tijdens één hydraulische vormingscyclus naar het midden van de buis te bewegen. Het uiteindelijke vormresultaat hangt af van de buisspecificaties en de matrijsconfiguratie.

7. Kan het worden geïntegreerd met een koudtreklijn?

Ja. De machine wordt gebruikt als eindvoorbereidingsproces vóór het koudtrekken. De lay-out en bedieningsvolgorde kunnen worden besproken volgens de bestaande tekenapparatuur en fabrieksopstelling.

8. Welke gegevens zijn nodig voor een offerte?

Vermeld hierbij het buismateriaal, de buitendiameter, de wanddikte, de buislengte, de benodigde puntafmetingen en de productiecapaciteit. Als het om meerdere buismaten gaat, geef dan het volledige maatbereik op.

9. Kan Fangrong de machine aanpassen?

Ja. Fangrong kan de machineconfiguratie bespreken op basis van buisafmetingen, materiaal, productie-eisen en fabrieksindeling. Waar nodig kunnen aangepaste specificaties worden verstrekt.

10. Welke after-salesondersteuning is beschikbaar?

Fangrong biedt een garantie van 12 maanden op fabricagefouten, samen met installatiebegeleiding, ondersteuning bij inbedrijfstelling, bedieningstraining, levering van reserveonderdelen en langdurige technische assistentie.

Stuur onderzoek
Contact informatie
Vertel ons over uw materiaal, productspecificaties, productieproces en apparatuurvereisten. FangRong kan geschikte koudtrekmachines, tekenmatrijzen, richtmachines en op maat gemaakte oplossingen voor uw toepassing bespreken.
Beoordeling:
5.0
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid
AfwijzenAccepteren