Whatsapp
We bieden een uitgebreid assortiment precisiemetaalverwerkingsapparatuur, waaronder richt-, koudtrek-, richt-, afschuinings-, snij-, draadwalsmachines en trekmatrijzen, op maat gemaakt voor buis-, staaf- en draadmaterialen in diverse industrieën.
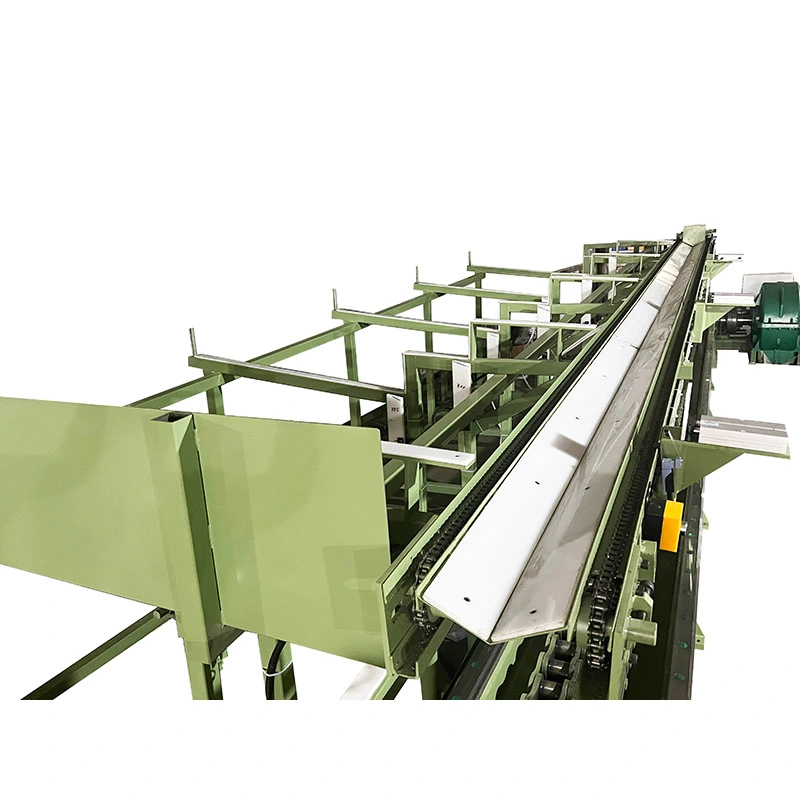
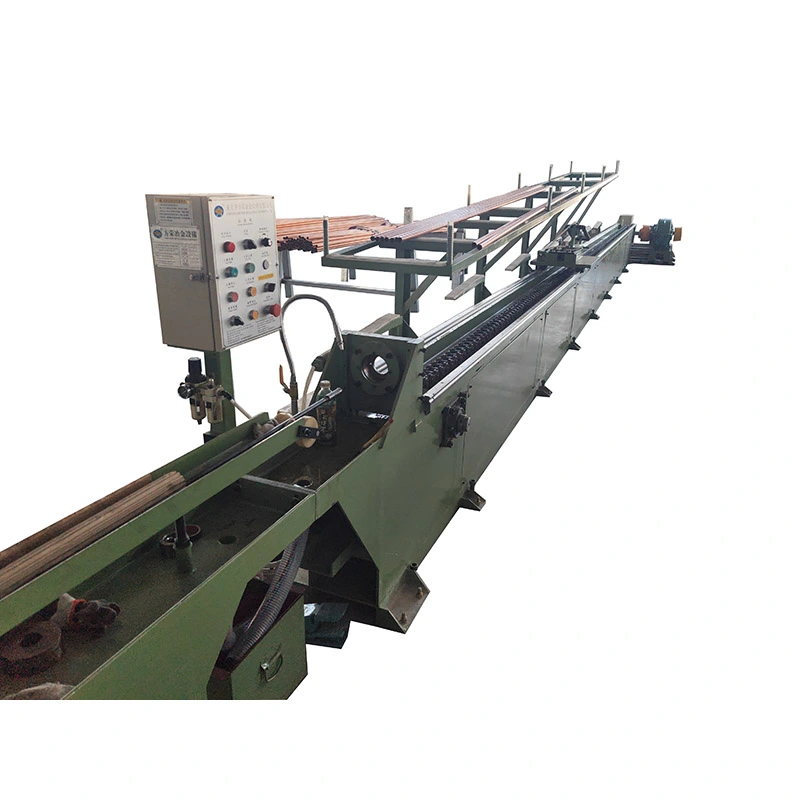
DeStaafketting koudtrekmachineis een mechanische trekbank die is ontworpen om massieve ronde staven bij kamertemperatuur door een precisiematrijs te trekken. De FR-serie maakt gebruik van een ketting, versnellingsbak en trekslede om gecontroleerde trekkracht te leveren zonder de hydraulische krachtbron die vereist is voor hydraulische trekbanken.
Het standaardassortiment omvatFR-16 tot FR-250, die de trekkrachten van7 tot 1000 kN. Afhankelijk van het materiaal, de staafgrootte, het reductieschema en de gereedschapsopstelling kan één machine tekenen1 tot 5 staven parallel. Maximale vermelde tekensnelheid bereikt28 m/min, waardoor de kettingconfiguratie bijzonder geschikt is voor repetitieve staafproductie waarbij de cyclustijd een direct effect heeft op de output.
Voordat het wordt getrokken, wordt het staafuiteinde puntig gemaakt of anderszins verkleind, zodat het door de matrijs kan gaan. De voorbereide staaf wordt aan de invoerzijde geplaatst, het puntige uiteinde gaat door de matrijs en de trekslede grijpt de staaf vast. De hoofdmotor drijft de versnellingsbak en de ketting aan, beweegt de wagen langs de geleiderails en trekt de stang door de matrijs.
Aan het einde van de slag keert de wagen via de aparte retouraandrijving terug naar de uitgangspositie. De getrokken staaf kan vervolgens handmatig worden verwijderd of via een optioneel ontvangstsysteem naar de volgende bewerking worden overgebracht.
De kettingsteek, tandwielkast en motor worden geselecteerd op basis van de benodigde trekkracht. Dit is van belang bij het verwerken van grotere of sterkere staven: een te kleine aandrijving kan de bruikbare kracht beperken, terwijl een overmatige machinecapaciteit onnodige apparatuurkosten met zich meebrengt.
Koudtrekken wordt normaal gesproken gekozen wanneer warmgewalst, gesmeed of geëxtrudeerd staafmateriaal niet de maatvastheid of oppervlakteconditie biedt die het eindproduct vereist. De matrijs verkleint de doorsnede, terwijl de maatconsistentie wordt vergroot en verharding wordt veroorzaakt.
Voor toepassingen zoals assen, pennen en precisiebevestigingsmiddelen zijn diameter en rondheid vaak belangrijker dan de maximale treksnelheid. Voor de productie van grote hoeveelheden standaardstaven worden de cyclustijd en het aantal getrokken staven per slag belangrijkere selectiefactoren.
Oppervlakteverbetering is ook afhankelijk van het binnenkomende materiaal. Cold drawing can improve the final surface by reducing the bar through the die, but it should not be treated as a guaranteed method for removing deep cracks, pits or subsurface defects. De kwaliteit van de binnenkomende staaf en de toestand van de matrijs blijven belangrijk.
FR-serie koudtrekmachines met staafkettingen reiken tot28 m/minop de kleinere modellen. Dit is handig wanneer een staafproducent veel herhaalde trekcycli uitvoert en de benutting van de machine belangrijker is dan de maximale individuele trekkracht. Voor staven van zware legeringen worden de beschikbare trekkracht en de toegestane reductie normaal gesproken de beperkende factoren, dus de maximale snelheid is minder belangrijk.
De machine kan worden geconfigureerd voor1 tot 5 hengels tegelijk, afhankelijk van staafgrootte, materiaal en matrijshouderopstelling. Het trekken met meerdere staven is vooral handig voor producten met een kleinere diameter en stabiel inkomend materiaal, omdat tijdens één wagenbeweging meerdere stukken kunnen worden verwerkt. Voor staven met een grote diameter of hoge sterkte kan het trekken met één staaf praktischer zijn omdat de vereiste trekkracht en gereedschapsruimte toenemen.
De trekkracht wordt mechanisch overgebracht via de ketting en de reductiekast. Het FR-assortiment maakt gebruik van verschillende ketting- en versnellingsbakconfiguraties naarmate de machinecapaciteit toeneemt, van configuraties met enkele ketting op kleinere machines tot configuraties met dubbele en drievoudige ketting op modellen met hogere kracht.
Deze configuratie is nuttig voor installaties die de voorkeur geven aan een eenvoudig mechanisch transmissiesysteem en de installatie van een grote hydraulische aandrijfeenheid willen vermijden. Kettingspanning, smering, conditie van het tandwiel en onderhoud van de versnellingsbak moeten nog steeds worden opgenomen in het preventieve onderhoudsplan van de fabriek.
Een aparte retourmotor brengt de trekslede na iedere slag terug. Dit verhoogt de trekkracht niet, maar kan de niet-productieve tijd tussen cycli verminderen. Het voordeel is het meest merkbaar bij repetitieve productieorders waarbij de machine honderden vergelijkbare bewegingen per dienst uitvoert.
Optioneelautomatische invoer-, snij- en ontvangstapparatuurkan worden geïntegreerd wanneer continu dezelfde staafspecificatie wordt geproduceerd. Automatisering is minder cruciaal voor de productie van kleine batches met frequente wijzigingen in de afmetingen, waarbij handmatig laden voor meer flexibiliteit en lagere initiële investeringen kan zorgen.
Selecteer een machine niet alleen op basis van de begin- en einddiameter. De vereiste trekkracht is afhankelijk van de materiaalkwaliteit, de daadwerkelijke doorsnedereductie, verharding, wrijving, matrijsgeometrie, smering en het aantal staven dat tegelijkertijd wordt getrokken.
Geef als praktisch uitgangspunt demateriaalkwaliteit, startdiameter, doeldiameter, vereiste staaflengte, verwachte output en aantal staven per slag. Met deze parameters kunnen de machinecapaciteit en de gereedschapsopstelling worden gecontroleerd voordat er wordt besteld.
| Model | Max. Trekkracht (kN) | Max. Reis (m) | Treksnelheid (m/min) | Retourmotor (kW) | Reductiemiddel | Ketting | Hoofdmotor (kW) | Afmetingen L×B×H (mm) |
| FR-16 | 7 | 7 | 28 | 0.75 | ZQ250 | 1,5" | 4 | 16000×110×1600 |
| FR-25 | 10 | 8 | 28 | 0.75 | ZQ400 | 2" | 7,5/11 | 17000×1200×1600 |
| FR-50 | 50 | 8 | 25 | 1.1 | ZQ500 | 2,5" | 22 | 17000×1300×1600 |
| FR-76 | 100 | 9 | 25 | 2.2 | ZQ650 | 3" | 30/37 | 17500×1350×1600 |
| FR-100 | 150 | 10 | 12 | 3 | ZQ850 | 4" | 45 | 18000×1400×1600 |
| FR-120 | 200 | 10 | 12 | 3 | ZQ850 | 3" dubbel | 55 | 23000×2200×1800 |
| FR-150 | 400 | 10 | 10 | 3 | ZQ1000 | 4" dubbel | 75 | 23000×2300×1800 |
| FR-180 | 600 | 10 | 10 | 4 | ZQ1250 | 5" dubbel | 98 | 23000×2400×2000 |
| FR-200 | 800 | 10 | 10 | 4 | ZQ850×2 | 4" drievoudig | 55×2 | 23000×3000×2000 |
| FR-250 | 1000 | 10 | 10 | 4 | ZQ1450 | 5" drievoudig | 132 | 23000×2500×2000 |
Beschikbare configuraties:1–5 hengels per slag, aangepaste trekslag, automatische invoer, automatische snijder en ontvangstrek. Gereedschappen voor het trekken van buizen, zoals doornen, kunnen ook worden geleverd als dezelfde trekbankconfiguratie vereist is voor buistoepassingen.
Koudgetrokken ronde staven worden vaak gebruikt als grondstof voor bouten, tapeinden, pennen, klinknagels en andere gedraaide of kopvormige componenten. Een consistente diameter is vooral handig wanneer de stroomafwaartse machine gevoelig is voor de binnenkomende staafgrootte. Voor een bevestigingsfabriek die grote batches met dezelfde diameter produceert, kan het trekken van meerdere staven een praktisch productiviteitsvoordeel opleveren.
Toepassingen zijn onder meer precisieassen, zuigerstangen, klepstelen en andere ronde componenten die een gecontroleerde diameter en een consistent oppervlak vereisen. Hier zijn de belangrijke machineparameters doorgaans trekkracht, maatvastheid en herhaalbaarheid, en niet simpelweg de hoogst mogelijke treksnelheid.
Lagerrollen, geleidingsassen, paspennen en paspennen kunnen profiteren van gecontroleerde staafafmetingen voordat ze vervolgens worden geslepen, gedraaid of afgewerkt. Als slijpen onderdeel blijft van het productietraject, kunnen extreem fijne trektoleranties minder belangrijk zijn dan stabiele en herhaalbare voorraadafmetingen.
Gereedschapsstaal, verenstaal en gelegeerd staal vereisen meer aandacht voor materiaalsterkte, reductie per doorgang en smering. Heavy-duty FR-modellen zijn beschikbaar voor hogere trekkrachten, terwijl het daadwerkelijke doorgangsschema moet worden vastgesteld op basis van de materiaalkwaliteit en de vereiste eindafmetingen in plaats van één reductiepercentage toe te passen op elke staalsoort.
Roestvast staal, aluminium, koper, messing, titanium en nikkellegeringen kunnen worden verwerkt als het materiaal en het matrijssysteem geschikt zijn. Deze materialen gedragen zich niet op dezelfde manier tijdens het tekenen: werkverharding, wrijving en smering kunnen aanzienlijk verschillen, dus de machine moet worden geselecteerd op basis van het daadwerkelijke materiaal en tekenschema.
Het engineeringproces van FangRong begint met het materiaal, de afmetingen en de productievereisten van de klant. De matrijshouderconfiguratie, wagenopstelling, slag, trekkracht en optionele automatisering worden vóór de productie bepaald. Dit is belangrijk omdat dezelfde nominale staafdiameter verschillende machinecapaciteiten kan vereisen wanneer de materiaalsterkte en -reductie verschillend zijn.
Het productieproces omvat staal- en componentinspectie, machinale bewerking, assemblage van versnellingsbakken en kettingen, assemblage van wagens, definitieve mechanische en elektrische integratie, PLC-programmering en machinetests. Geleiderails worden verwerkt volgens de aangegeven productiespecificatie, met een aangegeven rechtheidsdoelstelling van ≤0,3 mm/m.
Machines worden vóór verzending getest, inclusief stationair draaien en belastingtesten. Als er klantmonsters beschikbaar zijn, kan feitelijk materiaal worden gebruikt om de tekencyclus en de werking van de machine te controleren. Dit biedt een nuttiger acceptatiereferentie dan het alleen testen van het mechanische systeem, vooral wanneer het eindresultaat afhangt van de materiaal- en matrijsspecificaties van de klant.
FangRong is sinds 1998 betrokken bij koudtrekapparatuur van het kettingtype. De FR-serie is ontwikkeld rond verschillende trekkrachten, kettingopstellingen, versnellingsbakcapaciteiten en productie-eisen in plaats van één machineconfiguratie voor elke staafmaat te gebruiken.
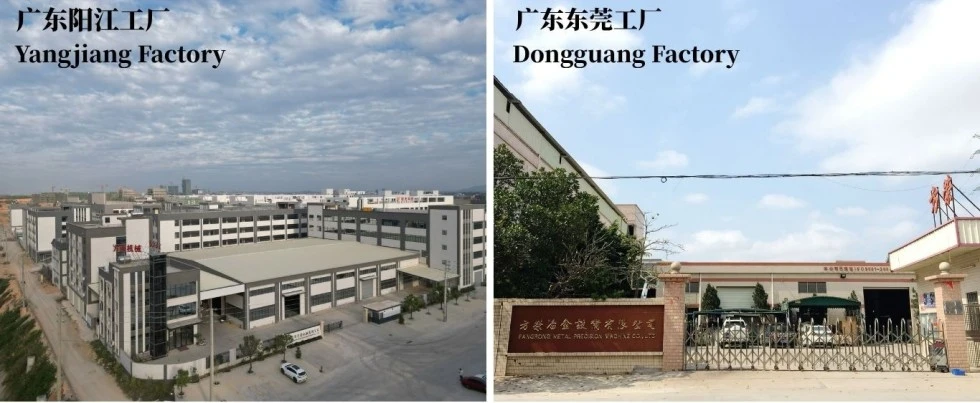
De productie wordt uitgevoerd via Dongguan Fangrong Metallurgical Equipment Co., Ltd. en Yangjiang Fangrong Machinery Co., Ltd. De productieopstelling op twee locaties ondersteunt de productie van standaard trekbanken, maar ook van grotere machines en op maat gemaakte configuraties.
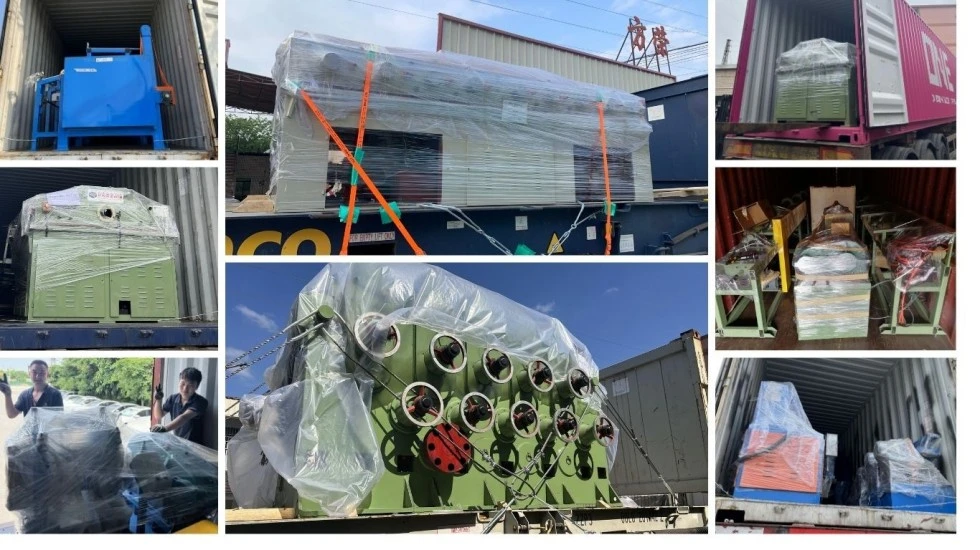
Kwaliteitscontrole omvat inkomende materialen, bewerking, assemblage, elektrische integratie, machinetesten en eindinspectie. Inspectiegegevens en afhandeling van non-conformiteiten worden gebruikt om productieproblemen op te sporen voordat de apparatuur wordt verpakt voor export.
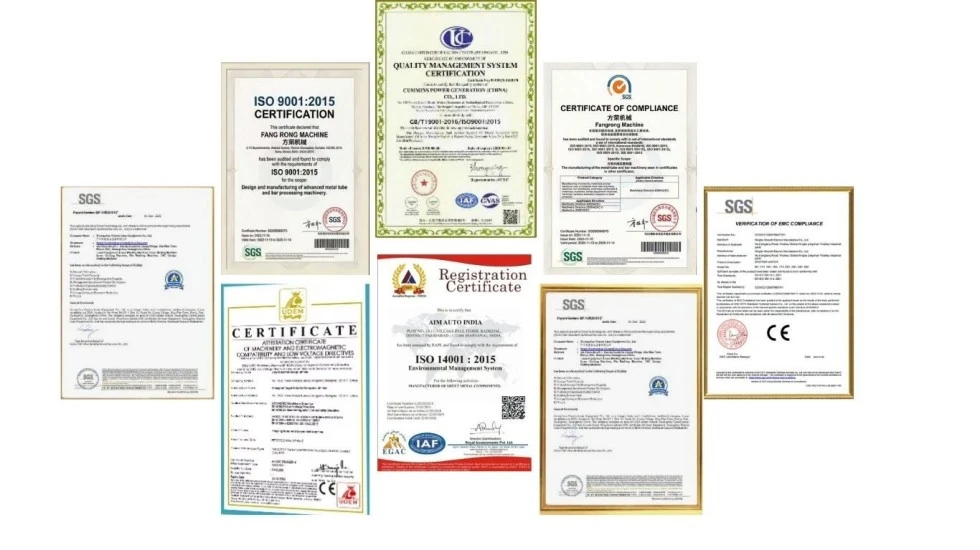
ISO9001:2015— Certificering van het kwaliteitsmanagementsysteem, certificaat nr. UQ231211R1.
CE— Er kunnen toepasselijke machineconfiguraties worden geleverd om te voldoen aan de Europese machineveiligheidseisen, inclusief de relevante beveiligings- en noodstopfuncties.
SGS-inspectie— Onafhankelijke inspectie kan worden geregeld wanneer dit wordt vereist door het koopcontract of de kwaliteitsprocedure van de klant.
Patenten— Het bedrijf rapporteert 32 patenten op uitvindingen en meer dan 100 patenten op gebruiksmodellen met betrekking tot apparatuur en aanverwante mechanismen.
Het Rod Chain Cold Drawing Machine-pakket omvat de hoofdtrekbankstructuur, de hoofdmotor, de reductiekast, de kettingaandrijving, de trekslede, de matrijshouder en het PLC-besturingssysteem met HMI. Standaardgereedschap is inbegrepen volgens de bevestigde configuratie; Matrijzen voor het specifieke materiaal en de afgewerkte maat van de klant worden vermeld op basis van de werkelijke tekeningvereiste.
Vóór verzending moet de klant de installatieruimte, de elektrische voeding, de materiaalhantering, de funderings- of ankervereisten, de voorbereiding van de binnenkomende staaf en de stroomafwaartse apparatuur bevestigen. Voor de installatieplanning kunnen funderingstekeningen en ankerboutinformatie worden verstrekt.
MOQ: 1 set.De prijzen worden vermeld op basis van het machinemodel en de configuratie. Voor aankopen van meerdere machines zijn op aantallen gebaseerde prijzen als volgt beschikbaar:
1 reeks:standaard projectofferte op basis van het geselecteerde FR-model en configuratie.
2–4 sets:Op hoeveelheid gebaseerde kortingsofferte beschikbaar volgens de bevestigde modellen en opties.
5+ sets:project- of volumeofferte beschikbaar na bevestiging van de volledige uitrustingslijst en leveringsschema.
Standaard bestellingen:ongeveer 30–60 dagen voor FR-16 tot FR-100 na ontvangst van de overeengekomen aanbetaling en technische bevestiging.
Grote of aangepaste bestellingen:ongeveer 90–120 dagen voor FR-150 en hoger, of machines die speciale automatisering of maatwerk vereisen.
Versnelde bestellingen:Prioritaire productie kan worden geëvalueerd op basis van de fabriekscapaciteit, de beschikbaarheid van componenten en de vereiste configuratie. Een eventuele verkorte leverdatum dient vóór het plaatsen van de bestelling schriftelijk te worden bevestigd.
Standaard betalingsvoorwaarden zijn30% aanbetaling en 70% vóór verzending na fabrieksacceptatietests. De standaard garantietermijn bedraagt12 maanden vanaf inbedrijfstelling, onder voorbehoud van het definitieve verkoopcontract.
Het vermelde toepassingsbereik bedraagt ongeveerØ5 tot Ø250 mmvoor massieve ronde staven. Het praktische bereik is afhankelijk van de materiaalsterkte, de begingrootte, de eindgrootte en de vereiste verkleining. Daarom mag niet alleen de diameter worden gebruikt om de machine te selecteren.
De Rod Chain Cold Drawing Machines kunnen worden geconfigureerd voor koolstofstaal, gelegeerd staal, roestvrij staal, gereedschapsstaal, verenstaal, aluminium, koper, messing, titanium, nikkellegeringen en andere geschikte metalen. Het matrijsmateriaal, het smeermiddel en het tekenschema moeten op het materiaal worden afgestemd.
Tot5 hengels per slagkan worden geconfigureerd waar de staafgrootte, trekkracht en matrijshouderindeling dit toelaten. Multi-staafbediening is het meest gunstig voor een stabiele, repetitieve productie in plaats van het vaak wisselen van kleine batches.
Bij conventioneel staaftrekken moet het staafuiteinde normaal gesproken worden verkleind, zodat het de matrijs kan binnendringen en door de trekslede kan worden vastgegrepen. Afhankelijk van de toestand van de binnenkomende staaf en de productielijn van de klant kan daarom een aparte richtmachine of geïntegreerde richtapparatuur nodig zijn.
Begin met de materiaalkwaliteit, de startdiameter, de uiteindelijke diameter, de reductie per doorgang en het vereiste vermogen. Vervolgens moet de machine worden gecontroleerd aan de hand van de berekende trekkracht, slag en aantal staven per cyclus. Een grotere machine is niet automatisch beter als de productiebehoefte geen extra krachtcapaciteit nodig heeft.
Ja. Handmatig laden kan worden gebruikt voor flexibele productie met frequente productwisselingen. Automatische invoer en ontvangst worden waardevoller wanneer dezelfde diameter en hetzelfde materiaal continu worden geproduceerd en arbeidsreductie of cyclustijd een grote zorg is.
De standaardmachine bevat gereedschappen volgens de bevestigde leveringsconfiguratie. Matrijzen voor specifieke klantafmetingen moeten afzonderlijk worden gespecificeerd, omdat de matrijsgeometrie en het materiaal afhankelijk zijn van de staafkwaliteit, reductie en afgewerkte maat.
Ja, door de klant aangeleverde monsters kunnen worden gebruikt voor fabriekstests, mits dit vooraf wordt afgesproken. Het wordt aanbevolen om het werkelijke staafmateriaal en de doelafmetingen te verstrekken wanneer de maatvoering en het tekenschema van cruciaal belang zijn voor het project.
Adres
NO.163, Shatong Road, Shabu 2e industriële zone, Dalang Town, Dongguan City, Guangdong, China
Tel