Whatsapp
We bieden een uitgebreid assortiment precisiemetaalverwerkingsapparatuur, waaronder richt-, koudtrek-, richt-, afschuinings-, snij-, draadwalsmachines en trekmatrijzen, op maat gemaakt voor buis-, staaf- en draadmaterialen in diverse industrieën.
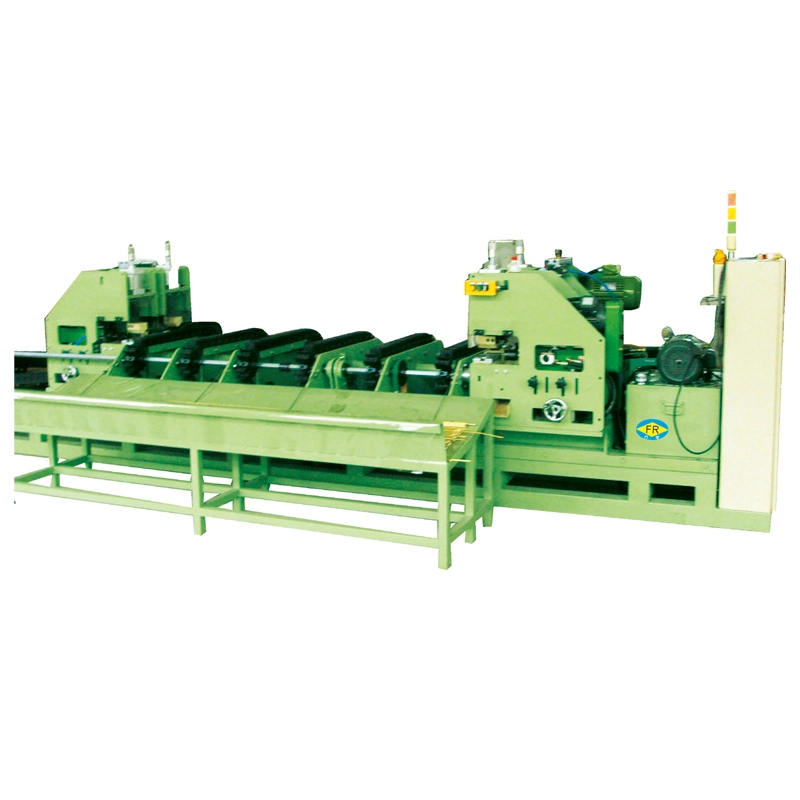
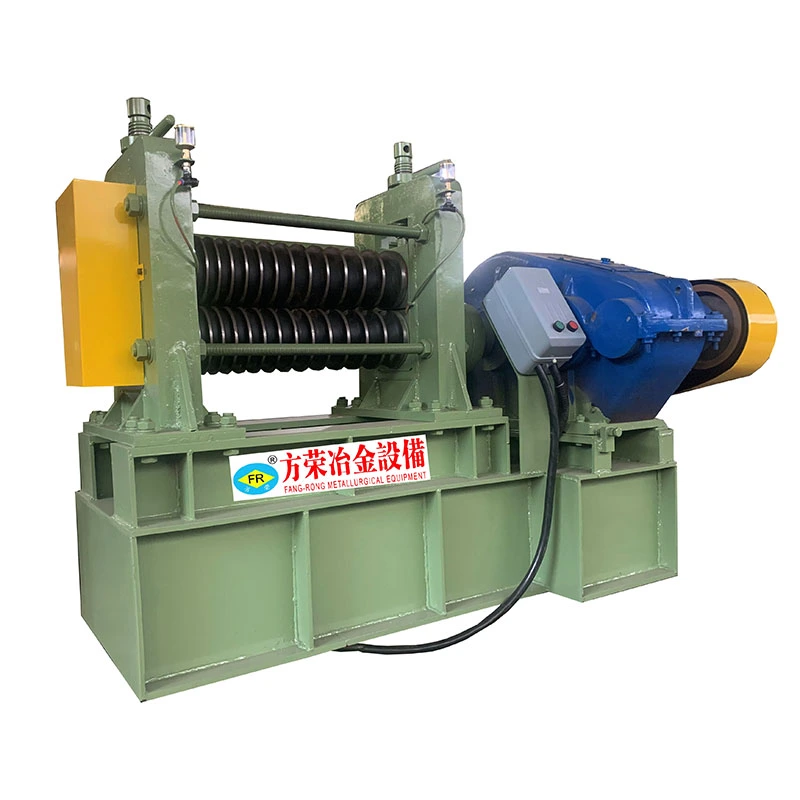
De roestvrijstalen verticale richtmachine met twee rollen is ontworpen voor het continu rechttrekken van roestvrijstalen staven, staven, buizen en andere lange metalen producten. Het corrigeert buigingen en vervormingen die optreden tijdens het walsen, trekken, warmtebehandeling, machinale bewerking, handling en transport.
Roestvast staal vereist gecontroleerd rechttrekken, omdat overmatige roldruk sporen op het oppervlak kan achterlaten, de ronding kan aantasten of ongewenste vervorming kan veroorzaken. De verticale opstelling met twee rollen zorgt voor gecontroleerd contact tussen het materiaal en de rollen, waardoor de richtkracht en rolpositie kunnen worden aangepast aan de materiaalgrootte, hardheid, initiële buiging en vereiste rechtheid.
De roestvrijstalen staaf, staaf of buis passeert continu tussen twee roterende richtrollen. Door de rolpositie en de contactdruk aan te passen, past de machine gecontroleerde vervorming toe in de richting die nodig is om de oorspronkelijke bocht te corrigeren.
De hoeveelheid correctie hangt af van de materiaalkwaliteit, de dwarsdoorsnedegrootte, de hardheid, de initiële rechtheid en de terugvering. Een goede rolafstelling is daarom belangrijker dan alleen het verhogen van de uitgeoefende druk. Voor roestvrijstalen producten met veeleisende oppervlakte- of maatvereisten moeten ook het rolprofiel en de contactconditie op het product worden afgestemd.
Bij buizen moeten de wanddikte en ovaliteit samen met de buitendiameter in aanmerking worden genomen. Bij massieve staven beïnvloeden de diametertolerantie en rondheid de contactconditie tussen het materiaal en de rollen.
Buigen na het proces:Corrigeert de vervorming die overblijft na koudtrekken, walsen, warmtebehandeling, machinale bewerking of materiaalbehandeling.
Inconsistente rechtheid:Biedt een herhaalbaar mechanisch correctieproces in plaats van te vertrouwen op handmatig rechttrekken.
Stroomafwaartse bewerkingsproblemen:Maakt staven en staven recht vóór het snijden, slijpen, draaien, draadsnijden of andere bewerkingen waarbij overmatig buigen de positionering en maatconsistentie kan beïnvloeden.
Problemen met het uitlijnen van buizen:Helpt bij het corrigeren van buigingen in roestvrijstalen buizen vóór het daaropvolgende snijden, monteren, lassen of inspecteren.
Oppervlaktemarkering:Gecontroleerde roldruk en geschikte rolgeometrie helpen onnodige contactschade op roestvrijstalen oppervlakken te verminderen.
Productie arbeid:Continu mechanisch richten vermindert de afhankelijkheid van handmatige correctie voor repetitief productiewerk.
Verticale opstelling met twee rollen
De verticale rollenindeling zorgt voor een compacte richtconfiguratie en gecontroleerde materiaalgeleiding tijdens continue verwerking.
Verstelbare richtkracht
De rolpositie en -druk kunnen worden aangepast aan verschillende roestvrijstalen diameters, materiaalomstandigheden en rechtheidsvereisten.
Geschikt voor staven, staven en buizen
De machine kan worden geconfigureerd volgens de productgeometrie. Buistoepassingen vereisen extra aandacht voor wanddikte en ovaliteit.
Breed verwerkingsbereik
De FR-serie omvat massieve staafdiameters van φ5 mm tot φ160 mm, afhankelijk van het geselecteerde model.
Continue verwerking
Werksnelheden variëren van 2 tot 30 m/min, afhankelijk van model, materiaalconditie en productievereisten.
Oppervlaktebewust rechttrekken
Voor roestvrijstalen producten met gepolijste, geschilde of anderszins gecontroleerde oppervlakken kan tijdens de machineconfiguratie rekening worden gehouden met rolmateriaal, afwerking, geometrie en druk.
Configuratie voor verschillende productielijnen
FangRong kan de roestvrijstalen verticale richtmachine met twee rollen configureren op basis van materiaalafmetingen, vereiste output, rechtheidstolerantie, laadmethode en fabrieksindeling.
De FR-serie is verkrijgbaar in verschillende modellen, afhankelijk van de verwerkingsdiameter en materiaaltoestand. De volgende specificaties zijn referentiewaarden voor massieve roestvrijstalen staven. De definitieve machineselectie moet worden bevestigd aan de hand van de werkelijke materiaalkwaliteit, afmetingen, initiële vervorming, oppervlakteconditie, rechtheidstolerantie en productiecapaciteit.
| Model | FR-20 | FR-40 | FR-60 | FR-80 | FR-100 | FR-130 | FR-160 |
| Massief staafbereik/mm | φ5-φ20 | φ10-φ40 | φ15-φ60 | φ20-φ80 | φ25-φ100 | φ35-φ130 | φ40-φ160 |
| Grondstoflengte/mm | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 |
| Treksterkte/MPa | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1300 | ≤1300 |
| Oppervlaktehardheid | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) |
| Grondstofrechtheid/mm/m | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 |
| Diametertolerantie | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 |
| Rondheid | ≤50% van de diametertolerantie | ≤50% van de diametertolerantie | ≤50% van de diametertolerantie | ≤50% van de diametertolerantie | d≤50: ≤50%; 50 |
d≤50: ≤50%; 50 |
d≤50: ≤50%; 50 |
| Ruwe oppervlakteruwheid/Ra | ≤3,2~6,3 μm | ≤3,2~6,3 μm | ≤3,2~6,3 μm | ≤3,2~6,3 μm | ≤3,2~6,3 μm | ≤3,2~6,3 μm | ≤3,2~6,3 μm |
| Afgewerkte rechtheid/mm/m | ≤0,3 | ≤0,3 | ≤0,3 | ≤0,3 | ≤0,3 | Gepeld materiaal ≤0,3 | Gepeld materiaal ≤0,3 |
| Afgewerkte diametertolerantie | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 |
| Afgewerkte oppervlakteruwheid/Ra | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm | Geschild materiaal: ≤0,8 μm; materiaal zwarte huid: verbeterd | Geschild materiaal: ≤0,8 μm; materiaal zwarte huid: verbeterd |
| Roldiameter/mm | φ180 | φ200 | φ260 | φ430 | φ570 | φ460 | φ460 |
| Werksnelheid/m/min | 2~30 | 2~10 | 3~15 | 3~15 | 3~15 | 3~15 | 3~15 |
| Hoofdmotorvermogen/kW | 7,5×2 | 30 × 2 | 45 × 2 | 55 × 2 | 75 × 2 | 110×2 | 110×2 |
| Hefmotorvermogen/kW | 0.75 | 1.1 | 1.5 | 1.5 | 4 | 5.5 | 5.5 |
| Belangrijkste machineafmetingen/m (referentie) | 4,7×1,7×1,8 | 5,7×2,0×2,2 | 6,6×2,3×2,6 | 6,6×2,3×2,6 | 8,1×3,1×3,6 | 11×5,4×4,3 | 11×5,4×4,3 |
| Hoofdmachinegewicht/t (referentie) | 2.5 | 5.8 | 10.9 | 16 | 26.2 | 42 | 42 |
| Totaal geïnstalleerd vermogen/kW (referentie) | 18 | 62 | 110 | 120 | 170 | 240 | 300 |
Aangepaste specificaties zijn beschikbaar. De bovenstaande gegevens zijn ter referentie; De daadwerkelijke machineconfiguratie kan variëren afhankelijk van de kwaliteit roestvrij staal, de productafmetingen, de staat van het materiaal, de oppervlaktevereisten, de productiecapaciteit en de vereiste rechtheid.
Modelselectie mag niet alleen op diameter worden gebaseerd. De materiaalkwaliteit, treksterkte, hardheid, aanvankelijke rechtheid, dwarsdoorsnedegeometrie, productlengte en vereiste uiteindelijke tolerantie hebben allemaal invloed op het vereiste richtvermogen.
Voor massieve staven zijn diameter, rondheid en oppervlakteconditie de belangrijkste uitgangspunten. Voor buizen moeten de buitendiameter, wanddikte, ovaliteit en vormomstandigheden worden opgegeven. Als het materiaal een aanzienlijke initiële buiging heeft of van roestvrij staal met een hoge sterkte is, moet het eigenlijke monster worden beoordeeld voordat de machineconfiguratie wordt voltooid.
Wordt gebruikt na koudtrekken, walsen, warmtebehandeling of andere processen om het buigen van ronde staven en staven van roestvrij staal te corrigeren vóór het snijden, slijpen, bewerken of inspecteren.
Toegepast op roestvrijstalen buizen en pijpen na het vormen, lassen of warmtebehandeling, waarbij de rechtheid moet worden gecontroleerd vóór daaropvolgende verwerking of montage. Bij de machineselectie moet rekening worden gehouden met de wanddikte en ovaliteit van de buis.
Geschikt voor roestvrijstalen assen, pennen, stangen en andere lange componenten waarbij overmatig buigen de bewerking, positionering, montage of maatinspectie kan beïnvloeden.
Gebruikt voor mechanische en structurele componenten van roestvrij staal die gecontroleerde rechtheid vereisen vóór bewerking of montage.
Kan worden gebruikt voor de voorbereiding van roestvrij staal voor medische instrumenten en precisieapparatuur. De vereiste rechtheid, oppervlakteconditie en maattoleranties moeten worden afgestemd op de toepasselijke productspecificatie.
Gebruikt voor roestvrijstalen componenten, hardware, gefabriceerde onderdelen en industriële producten waarbij buigcorrectie vereist is vóór verdere fabricage of afwerking.
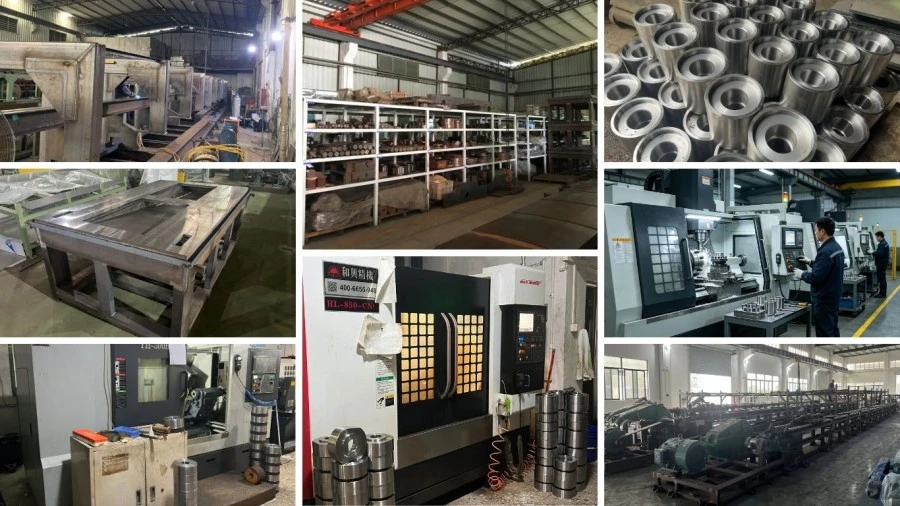
FangRong produceert sinds 1998 richtmachines, koudtrekapparatuur en aanverwante metallurgische machines. Het bedrijf heeft productiefaciliteiten in Dongguan en Yangjiang, China.
Onze apparatuur is geleverd aan meer dan 10.000 klanten in meer dan 60 landen en regio's en wordt gebruikt in een breed scala aan metaalverwerkingstoepassingen. De machineconfiguratie is gebaseerd op het materiaal, de productafmetingen, de rechtheidsdoelstelling en de productievereisten van de klant, in plaats van gebruik te maken van één standaardopstelling voor elke toepassing.
FangRong exploiteert twee productiefaciliteiten in de provincie Guangdong. De fabriek in Dongguan richt zich op richtmachines, koudtrekmachines en aanverwante metaalverwerkingsapparatuur, terwijl de fabriek in Yangjiang extra productiecapaciteit biedt.
Vóór de productie beoordelen ingenieurs de materiaalkwaliteit, diameter of buisafmetingen, lengte, initiële rechtheid, oppervlakteconditie, vereiste uiteindelijke tolerantie en beoogde output. Deze parameters bepalen het machinemodel, de walsconfiguratie, het aandrijfvermogen en het instelbereik.
De belangrijkste componenten worden in eigen huis bewerkt en geassembleerd, gevolgd door uitlijning van de rollen, mechanische afstelling, elektrische inspectie en machinetests. Waar strikte rechtheids- of oppervlaktevereisten van toepassing zijn, kunnen monstertests worden gebruikt om de voorgestelde configuratie vóór verzending te verifiëren.
Installatiebegeleiding, bedieningstraining, technische ondersteuning en een jaar garantie zijn beschikbaar volgens de overeengekomen projectomvang.
ISO9001:2015:Certificering van kwaliteitsmanagementsysteem, certificaat nr. UQ231211R1.
CE-markering:Apparatuur geleverd met toepasselijke CE-conformiteitsdocumentatie volgens de machineconfiguratie.
SGS-inspectie:Er zijn inspectiediensten van derden beschikbaar voor apparatuurverificatie.
Patenten:FangRong bezit 32 uitvindingsoctrooien en meer dan 100 gebruiksmodeloctrooien. Representatieve patenten omvatten 2013207829011, 2008300532117 en ZL2015 2 0842922.7.
De machine wordt voorbereid voor verzending op basis van de structuur, het gewicht en de transportmethode. Grote apparatuur wordt normaal gesproken in secties verzonden wanneer dat nodig is, waarbij de componenten beschermd en verpakt zijn volgens de overeengekomen transportvoorwaarden.
Geef de materiaalkwaliteit, staaf- of buisdiameter, wanddikte indien van toepassing, lengte, initiële rechtheid, oppervlakteconditie, vereiste afgewerkte rechtheid en productiecapaciteit op. Deze parameters bepalen de geschikte rolgrootte, het machinemodel en de richtkracht.
Ja. De roestvrijstalen verticale richtmachine met twee rollen kan worden geconfigureerd voor verschillende roestvrijstalen staaf-, staaf- en buistoepassingen. Bij buizen moeten naast de buitendiameter ook rekening worden gehouden met wanddikte, ovaliteit en dwarsdoorsnedestabiliteit om overmatige vervorming tijdens het rechttrekken te voorkomen.
De rolgeometrie, de contactdruk, de toestand van het roloppervlak en de mate van correctie hebben allemaal invloed op de oppervlaktekwaliteit. Voor roestvrij staal met strenge cosmetische of dimensionele eisen moet de rolconfiguratie worden gekozen op basis van het materiaaloppervlak en de uiteindelijke tolerantie, in plaats van een standaardopstelling te gebruiken.
Het hangt af van het diameterbereik en de vereiste rechtheidstolerantie. Een machine kan meerdere maten binnen zijn werkbereik bestrijken, maar bij het selecteren van de rollenopstelling en het afstelsysteem moet rekening worden gehouden met frequente maatveranderingen en nauwe toleranties.
De referentiespecificaties voor de vermelde modellen tonen een afgewerkte rechtheid tot 0,3 mm/m. De werkelijke resultaten zijn afhankelijk van de roestvrij staalsoort, afmetingen, initiële vervorming, rolopstelling en procesomstandigheden. Het testen van monsters wordt aanbevolen wanneer een nauwe rechtheidstolerantie vereist is.
Ja. De machineconfiguratie kan worden besproken op basis van het materiaal, de doorsnede, het maatbereik, het vervormingsniveau, de uiteindelijke tolerantie en de productievereisten. Voor een offerte kunt u het beste producttekeningen of monsters aanleveren samen met de benodigde rechtheid en productiecapaciteit.
Adres
NO.163, Shatong Road, Shabu 2e industriële zone, Dalang Town, Dongguan City, Guangdong, China
Tel