Whatsapp
We bieden een uitgebreid assortiment precisiemetaalverwerkingsapparatuur, waaronder richt-, koudtrek-, richt-, afschuinings-, snij-, draadwalsmachines en trekmatrijzen, op maat gemaakt voor buis-, staaf- en draadmaterialen in diverse industrieën.
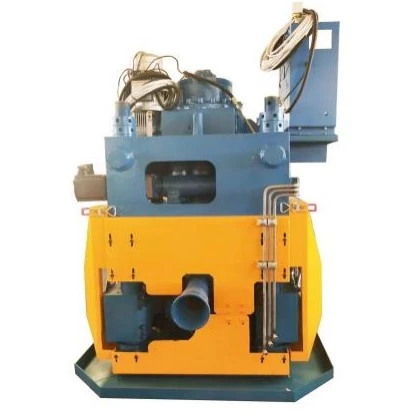
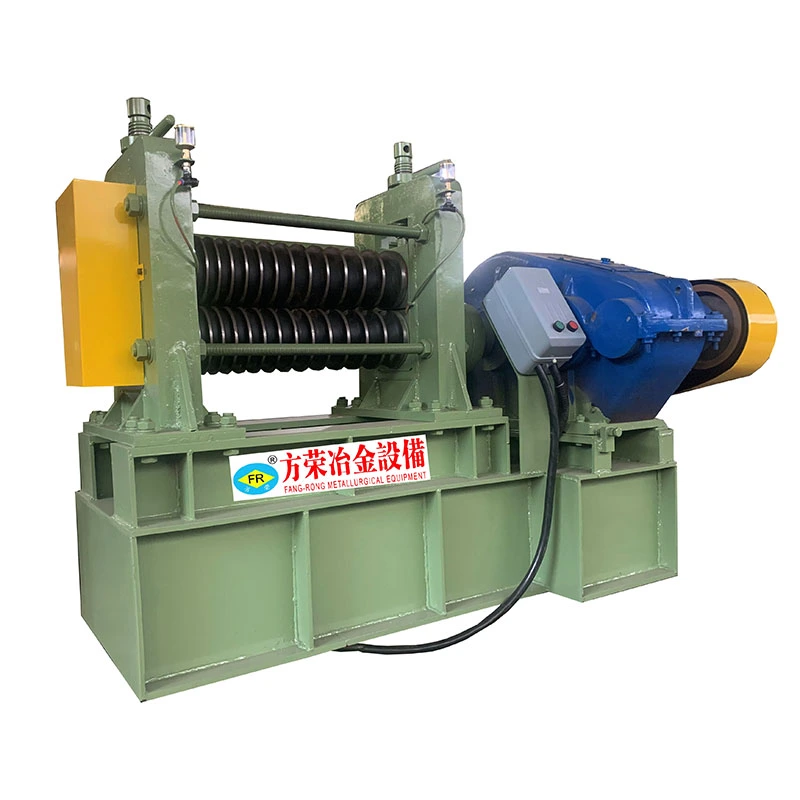
De verticale richtmachine met twee rollen van titaniumlegering is ontworpen voor het continu rechttrekken van staven, staven en buizen van titanium en titaniumlegeringen. De verticale opstelling met twee rollen past gecontroleerd buigen toe vanaf meerdere contactpunten terwijl het materiaal door de rollen gaat, waardoor longitudinale buiging wordt gecorrigeerd en de maatconsistentie wordt verbeterd.
Titaniumlegeringen worden veel gebruikt waar de sterkte-gewichtsverhouding, corrosieweerstand en materiaalprestaties van cruciaal belang zijn. De hoge materiaalwaarde maakt echter ook oppervlakteschade en maatafwijkingen kostbaar. Het richtproces moet daarom de roldruk, de contactgeometrie, de voedingsconditie en de materiaalvervorming controleren, in plaats van eenvoudigweg een hoge richtkracht uit te oefenen.
De machine maakt gebruik van twee actief aangedreven hyperbolische richtrollen die verticaal zijn geplaatst. Wanneer de titanium staaf of buis de werkzone binnengaat, roteren de rollen en voeren het materiaal naar voren terwijl ze een gecontroleerde radiale druk uitoefenen.
Het materiaal wordt onderworpen aan herhaaldelijk buigen en elastisch herstel terwijl het door de rolcontactzone gaat. Door de juiste roldruk en kruishoek kan de oorspronkelijke bocht geleidelijk worden verkleind in plaats van dat de gehele vervorming in één keer wordt geforceerd.
Voor producten van titaniumlegeringen is de afstelling van de rollen bijzonder belangrijk omdat overmatige plaatselijke druk oppervlaktesporen kan achterlaten of de geometrie van de dwarsdoorsnede kan beïnvloeden. De werkpositie wordt gekozen op basis van de materiaaldiameter, wanddikte, materiaalsterkte, initiële rechtheid en de vereiste eindtoestand.
Voor buistoepassingen moet bij het proces ook rekening worden gehouden met de wanddikte en de weerstand tegen ovalisatie. De richtparameters kunnen daarom niet alleen op basis van de buitendiameter worden geselecteerd.
Resterende buiging na trekken of walsen
Titanium staven en buizen kunnen buiging in de lengterichting behouden na walsen, trekken, warmtebehandeling, snijden of hanteren. Gecontroleerde rolvervorming brengt het materiaal dichter bij de gespecificeerde rechtheid vóór bewerking of montage.
Rondheid en sectiestabiliteit
De richtkracht kan de doorsnede beïnvloeden, vooral bij het verwerken van dunwandige buizen of producten met een nauwkeurige diameter. De rolgeometrie en -druk moeten daarom worden afgestemd op het materiaalgedeelte en niet alleen worden aangepast voor buigcorrectie.
Oppervlaktebescherming
Titaniumproducten worden vaak gebruikt in toepassingen waarbij de toestand van het oppervlak de daaropvolgende bewerking, de vermoeiingsprestaties, het corrosiegedrag of het uiteindelijke uiterlijk beïnvloedt. Het juiste rolmateriaal, de oppervlakteafwerking, uitlijning en procesaanpassing helpen onnodige contactschade te verminderen.
Terugvering
Titaniumlegeringen kunnen een aanzienlijk elastisch herstel vertonen. De machine moet de terugvering compenseren door gecontroleerd overbuigen en herhaalde correctie, in plaats van te vertrouwen op een enkele vaste drukinstelling.
Hoogwaardige materiaalverwerking
Wanneer de grondstof zelf duur is, kunnen onstabiele richtomstandigheden de schroot- en herbewerkingskosten verhogen. Procesparameters moeten worden vastgesteld rond de feitelijke legeringskwaliteit, afmetingen, vervormingsniveau en uiteindelijke tolerantie.
Verticale opstelling met twee rollen
De verticale indeling zorgt voor een compacte werkconfiguratie, terwijl de twee rollen vanaf weerszijden gecontroleerde druk op het materiaal kunnen uitoefenen.
Verstelbare rolpositie
De rolafstand, helling en werkdruk kunnen worden aangepast aan de materiaaldiameter en vervormingsconditie. Dit is belangrijk wanneer dezelfde productielijn verschillende formaten titaniumlegeringen verwerkt.
Gecontroleerde contactgeometrie
Het hyperbolische rolprofiel bepaalt hoe het materiaal in contact komt met het werkoppervlak. Een juiste rolgeometrie helpt de belasting over het materiaal te verdelen en overmatige plaatselijke vervorming te verminderen.
Geschikt voor staven en buizen
De apparatuur kan worden geconfigureerd voor massieve titanium staven, staven en toepasselijke buismaten. Buisverwerking vereist extra aandacht voor wanddikte, ovaliteit en interne ondersteuningsomstandigheden.
Precisiegericht rechttrekken
De verticale richtmachine met twee rollen van titaniumlegering is bedoeld voor afwerkingsbewerkingen waarbij rechtheid en maatconsistentie belangrijker zijn dan simpelweg het verwijderen van zichtbare buigingen.
Instelbare productieparameters
De werksnelheid en rolinstellingen kunnen worden aangepast aan verschillende materiaalomstandigheden en productievereisten. De juiste instelling moet worden vastgesteld door middel van materiaaltesten, in plaats van door het gebruik van één universele parameter.
Verwisselbare configuratie
Afhankelijk van het productiebereik kunnen verschillende rolspecificaties en werkconfiguraties worden geselecteerd om verschillende diameterbereiken en materiaalomstandigheden te dekken.
De FR-serie omvat verschillende diameterbereiken voor staven van titaniumlegering en andere toepasselijke lange producten. De modelkeuze hangt af van de materiaaldiameter, treksterkte, oppervlakteconditie, initiële rechtheid, vereiste eindtolerantie en productiecapaciteit.
| Model | FR-20 | FR-40 | FR-60 | FR-80 | FR-100 | FR-130 | FR-160 |
| Diameter massieve staaf / mm | φ5-φ20 | φ10-φ40 | φ15-φ60 | φ20-φ80 | φ25-φ100 | φ35-φ130 | φ40-φ160 |
| Grondstoflengte / mm | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 |
| Treksterkte / MPa | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1300 | ≤1300 |
| Oppervlaktehardheid | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) |
| Rechtheid van grondstoffen / mm/m | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 |
| Diametertolerantie | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 |
| Rondheid | ≤50% van dia tol | ≤50% van dia tol | ≤50% van dia tol | ≤50% van dia tol | d≤50, ≤50% van diatol; 50 |
d≤50, ≤50% van diatol; 50 |
| Oppervlakteruwheid van grondstoffen / Ra | ≤3,2~6,3 μm | ≤3,2~6,3 μm | ≤3,2~6,3 μm | ≤3,2~6,3 μm | ≤3,2~6,3 μm | ≤3,2~6,3 μm | ≤3,2~6,3 μm |
| Afgewerkt materiaal Rechtheid / mm/m | ≤0,3 | ≤0,3 | ≤0,3 | ≤0,3 | ≤0,3 | Gepeld materiaal ≤0,3 | Gepeld materiaal ≤0,3 |
| Afgewerkte diametertolerantie | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 |
| Afgewerkte oppervlakteruwheid / Ra | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm | ≤0,8 μm | Geschild materiaal: ≤0,8 μm; materiaal zwarte huid: verbeterd. | Geschild materiaal: ≤0,8 μm; materiaal zwarte huid: verbeterd. |
| Roldiameter / mm | φ180 | φ200 | φ260 | φ430 | φ570 | φ460 | φ460 |
| Werksnelheid / m/min | 2~30 | 2~10 | 3~15 | 3~15 | 3~15 | 3~15 | 3~15 |
| Hoofdmotorvermogen / kW | 7,5×2 | 30×2 | 45×2 | 55×2 | 75×2 | 110×2 | 110×2 |
| Hefmotorvermogen / kW | 0.75 | 1.1 | 1.5 | 1.5 | 4 | 5.5 | 5.5 |
| Belangrijkste machineafmetingen / m (referentie) | 4,7×1,7×1,8 | 5,7×2,0×2,2 | 6,6×2,3×2,6 | 6,6×2,3×2,6 | 8,1×3,1×3,6 | 11×5,4×4,3 | 11×5,4×4,3 |
| Hoofdmachinegewicht / T (referentie) | 2.5 | 5.8 | 10.9 | 16 | 26.2 | 42 | 42 |
| Totaal geïnstalleerd vermogen / kW (referentie) | 18 | 62 | 110 | 120 | 170 | 240 | 300 |
Bovenstaande specificaties zijn referentiewaarden voor de FR-serie. De uiteindelijke machineselectie en procesparameters zijn afhankelijk van de kwaliteit van de titaniumlegering, de staaf- of buisafmetingen, wanddikte, initiële vervorming, oppervlakteconditie, vereiste rechtheid, maattolerantie en productiecapaciteit. Voor titaniumproducten met nauwe toleranties wordt aanbevolen een materiaaltekening en monster aan te leveren voordat de configuratie wordt afgerond.
Lucht- en ruimtevaartcomponenten
Titanium staven en buizen worden gebruikt in structurele componenten, bevestigingsmiddelen, motorgerelateerde onderdelen en andere ruimtevaarttoepassingen. Rechttrekken is gewoonlijk vereist vóór het bewerken, snijden of monteren, waarbij de uitlijning van het materiaal de daaropvolgende verwerking beïnvloedt.
Medische titaniumproducten
Titanium en titaniumlegeringen die worden gebruikt voor implantaten, chirurgische componenten en medische apparatuur vereisen mogelijk een gecontroleerde rechtheid en oppervlakteconditie voordat verdere precisieverwerking mogelijk is. De uiteindelijke eisen zijn afhankelijk van de toepasselijke materiaal- en medische productspecificaties.
Chemische en maritieme uitrusting
De corrosieweerstand van titanium maakt het geschikt voor geselecteerde warmtewisselaars, chemische apparatuur, zeewatersystemen en maritieme toepassingen. Door het rechttrekken worden buizen en staven voorbereid op fabricage en bewerking.
Precisiemachines en -apparatuur
Gebruikt voor staven en buizen van titaniumlegering die een gecontroleerde geometrie vereisen voordat ze worden gedraaid, slijpen, boren, snijden of monteren.
Afwerking van non-ferrometalen
Hetzelfde machineplatform kan worden geconfigureerd voor toepasselijke ronde staven en buizen gemaakt van roestvrij staal, gelegeerd staal, koperlegeringen en andere materialen wanneer hun sterkte en afmetingen binnen het werkbereik van de machine vallen.
Hoogwaardige metaalverwerking
Geschikt voor afwerkingslijnen waar materiaalherstel, maatconsistentie en gecontroleerd oppervlaktecontact belangrijk zijn, omdat de grondstof relatief hoge verwerkingskosten heeft.
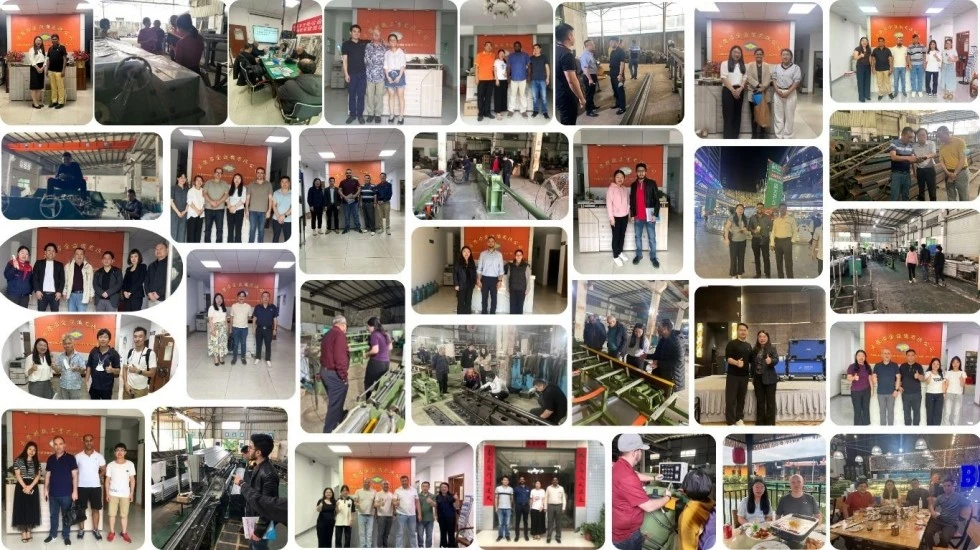
FangRong produceert sinds 1998 richtmachines, koudtrekapparatuur en aanverwante metallurgische machines. Het bedrijf exploiteert productiefaciliteiten in Dongguan en Yangjiang, China, en levert apparatuur voor de verwerking van staven, buizen en profielen.
Het bedrijf heeft apparatuur geleverd aan meer dan 10.000 klanten in meer dan 60 landen en regio's. Voor toepassingen van titaniumlegeringen is de machineconfiguratie gebaseerd op de daadwerkelijke materiaalspecificatie en eisen aan het eindproduct, in plaats van alleen op de diameter.
Productiefaciliteiten
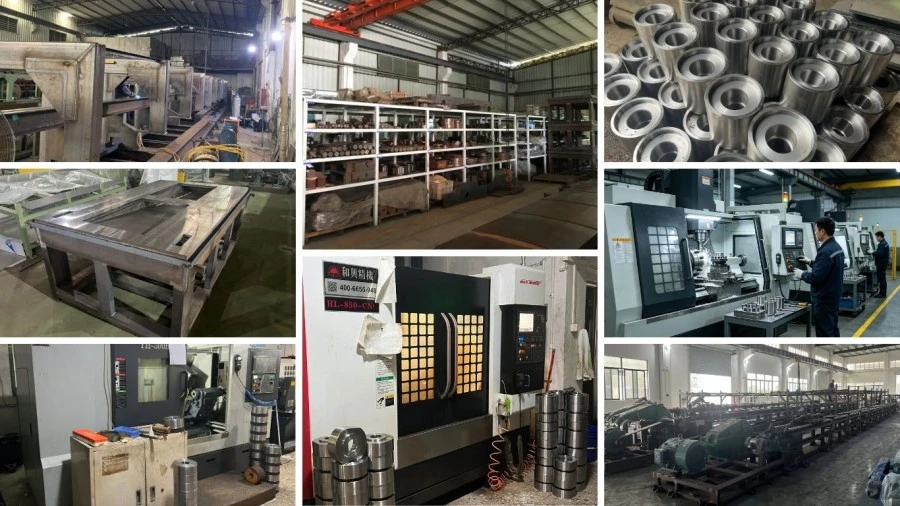
Dongguan Fangrong Metallurgical Equipment Co., Ltd. is gevestigd in Dalang Town, Dongguan City, en richt zich op de productie van metallurgische apparatuur. Yangjiang Fangrong Machinery Co., Ltd. in het Yangdong-district, Yangjiang City ondersteunt extra productiecapaciteit.
Voor op maat gemaakte richtmachines begint het productieproces met materiaal- en toepassingsbeoordeling, gevolgd door mechanisch ontwerp, machinale bewerking van componenten, productie van rollen, assemblage, uitlijning en machinetesten.
De geometrie en uitlijning van de rollen worden vóór levering gecontroleerd, omdat deze rechtstreeks van invloed zijn op het materiaalcontact en het richtgedrag. Het testen van de machine omvat de loopconditie, de afstelling van de rollen, de elektrische bediening en de richtprestaties volgens de overeengekomen technische vereisten.
FangRong biedt installatiebegeleiding, training van operators, technische ondersteuning en een standaardgarantie van 12 maanden.
ISO9001:2015— Certificering van het kwaliteitsmanagementsysteem, certificaat nr. UQ231211R1.
CE-markering— Toepasselijke conformiteitseisen voor de relevante machineconfiguratie.
SGS-inspectie— Onafhankelijke inspectie kan worden geregeld op basis van projectvereisten.
Patenten— FangRong bezit patenten op uitvindingen en gebruiksmodellen met betrekking tot richt- en metallurgische apparatuurtechnologieën, waaronder 2013207829011, 2008300532117 en ZL2015 2 0842922.7.
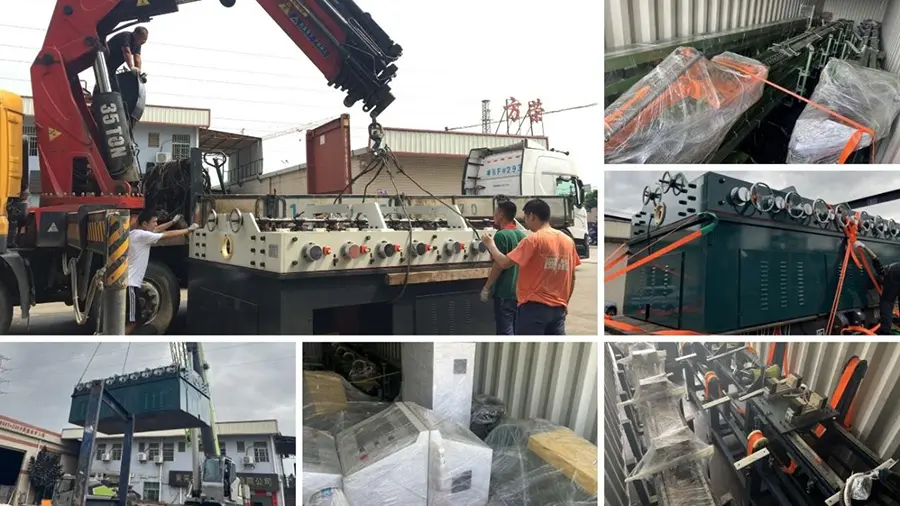
Na het testen en de eindinspectie wordt de machine gereedgemaakt voor transport op basis van de afmetingen, het gewicht en de verzendmethode. De hoofdmachine, elektrische componenten, rollen, gereedschappen en hulponderdelen worden beschermd en verpakt volgens hun transportvereisten.
Vraag 1: Welke informatie moet ik verstrekken bij het selecteren van een verticale richtmachine met twee rollen van titaniumlegering?
Geef de kwaliteit van de titaniumlegering, staaf- of buisdiameter, buiswanddikte, indien van toepassing, materiaallengte, initiële rechtheid, treksterkte, oppervlakteconditie, vereiste afgewerkte rechtheid, maattolerantie en productiehoeveelheid op. Een materiaaltekening of monster is handig als de tolerantie krap is.
Vraag 2: Kan de machine buizen van titaniumlegeringen en massieve staven rechttrekken?
Ja, mits de buisafmetingen en materiaaltoestand binnen het werkbereik van de geselecteerde machine vallen. Het rechttrekken van buizen vereist extra aandacht voor wanddikte en ovaliteit, omdat overmatige roldruk de dwarsdoorsnede kan beïnvloeden.
Vraag 3: Hoe voorkom je rolsporen op producten van titaniumlegering?
De toestand van het walsoppervlak, de geometrie van de wals, de uitlijning, de contactdruk en de werksnelheid hebben allemaal invloed op de kwaliteit van het oppervlak. Voor producten met strenge oppervlakte-eisen moeten het rolmateriaal en de afwerking worden geselecteerd in combinatie met de titaniumkwaliteit en de specificatie van het afgewerkte oppervlak. Proefverwerking wordt aanbevolen vóór massaproductie.
Vraag 4: Kan één machine verschillende diameters van titaniumlegeringen verwerken?
Ja. Een geschikt model kan een gedefinieerd diameterbereik bestrijken, waarbij de rolafstanden en werkomstandigheden voor elke specificatie worden aangepast. Als het diameterbereik groot is of de productvormen aanzienlijk variëren, kunnen verschillende walsconfiguraties of gereedschappen nodig zijn.
Vraag 5: Wat is het verschil tussen rechtheid en rondheid in het eindproduct?
Rechtheid beschrijft hoe nauw de lengteas of het oppervlak een rechte referentielijn volgt, terwijl rondheid de afwijking van de doorsnede van een echte cirkel beschrijft. Een rechte staaf is niet noodzakelijkerwijs rond, dus beide eisen moeten afzonderlijk worden gespecificeerd als maatnauwkeurigheid belangrijk is.
Vraag 6: Kan de machine materiaal corrigeren met ernstige initiële buigingen?
Het hangt af van de hoeveelheid en richting van de vervorming, materiaalsterkte, diameter en vereiste uiteindelijke tolerantie. Overmatige initiële vervorming kan een andere correctiestrategie of een voorrekproces vereisen. Het testen van monsters wordt aanbevolen wanneer het binnenkomende materiaal het standaard rechtheidsbereik overschrijdt.
Vraag 7: Wat is de typische productiesnelheid?
De referentiewerksnelheid varieert per model, van 2–30 m/min op FR-20 en 2–10 m/min op FR-40, terwijl grotere modellen over het algemeen 3–15 m/min worden vermeld. De werkelijke productiesnelheid moet worden bepaald op basis van materiaalkwaliteit, diameter, vervorming, oppervlaktevereisten en rechtheid van het doel.
Vraag 8: Levert FangRong op maat gemaakte machines voor toepassingen van titaniumlegeringen?
Ja. De configuratie kan worden aangepast op basis van diameterbereik, materiaalsterkte, buisafmetingen, productiecapaciteit, afgewerkte rechtheid, maattolerantie, automatiseringsvereisten en andere procesomstandigheden. De definitieve configuratie wordt bevestigd na technische beoordeling.
Vraag 9: Wat is de normale levertijd?
Standaardconfiguraties vereisen doorgaans 30-60 dagen na technische bevestiging en orderbevestiging. Aangepaste apparatuur kan extra engineering-, productie- en testtijd vereisen. De definitieve doorlooptijd wordt bevestigd volgens de overeengekomen machineconfiguratie.
Vraag 10: Wat zijn de garantie- en after-salesvoorwaarden?
De standaard machinegarantie bedraagt 12 maanden. FangRong biedt installatiebegeleiding, training van operators, technische ondersteuning op afstand en service voor reserveonderdelen. Inbedrijfstelling op locatie of andere diensten kunnen worden geregeld volgens de projectvereisten.
Q11: Welke informatie is nodig voor een offerte?
De meest bruikbare informatie is de kwaliteit van de titaniumlegering, de specificatie van massieve staven of buizen, de diameter en wanddikte, de materiaallengte, de rechtheid van het binnenkomende materiaal, de toestand van het oppervlak, de vereiste eindtolerantie, de productiecapaciteit en de fabrieksvoeding. Geef indien beschikbaar een tekening en foto's van het materiaal mee, zodat de walsconfiguratie nauwkeuriger kan worden beoordeeld.
Adres
NO.163, Shatong Road, Shabu 2e industriële zone, Dalang Town, Dongguan City, Guangdong, China
Tel