Whatsapp
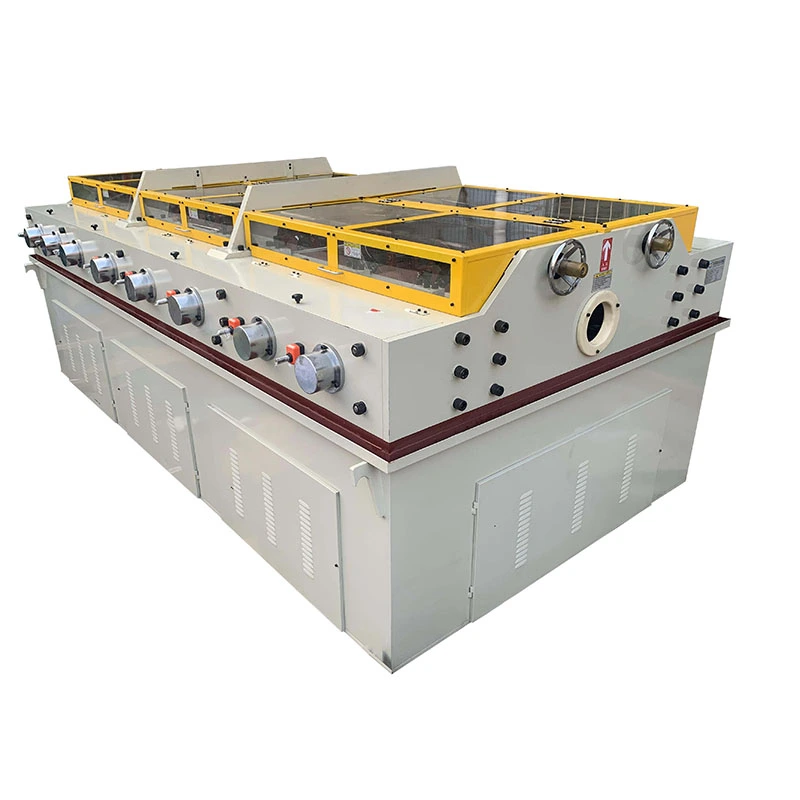
We bieden een uitgebreid assortiment precisiemetaalverwerkingsapparatuur, waaronder richt-, koudtrek-, richt-, afschuinings-, snij-, draadwalsmachines en trekmatrijzen, op maat gemaakt voor buis-, staaf- en draadmaterialen in diverse industrieën.
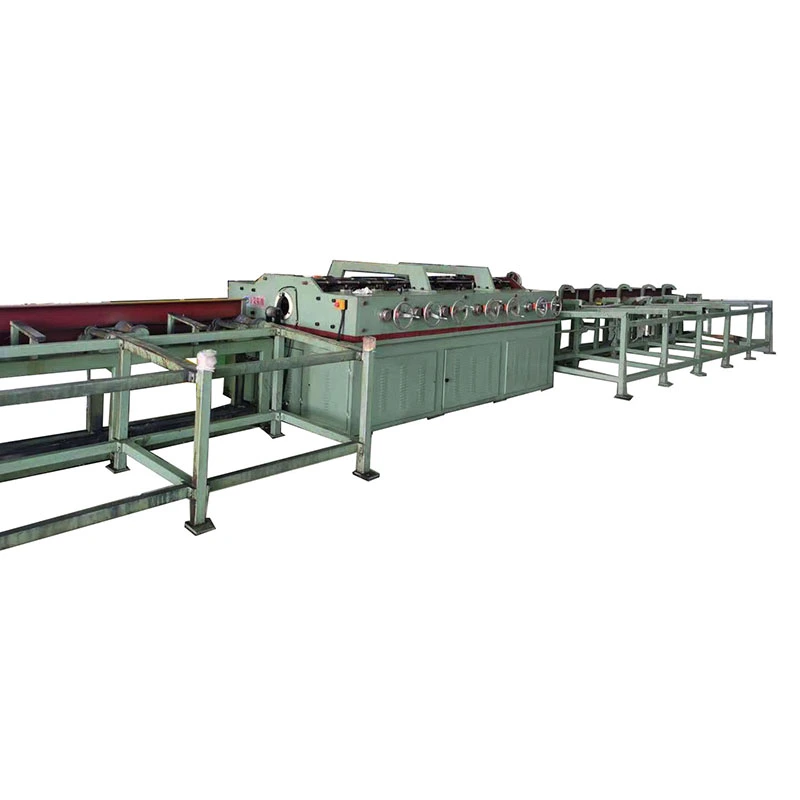
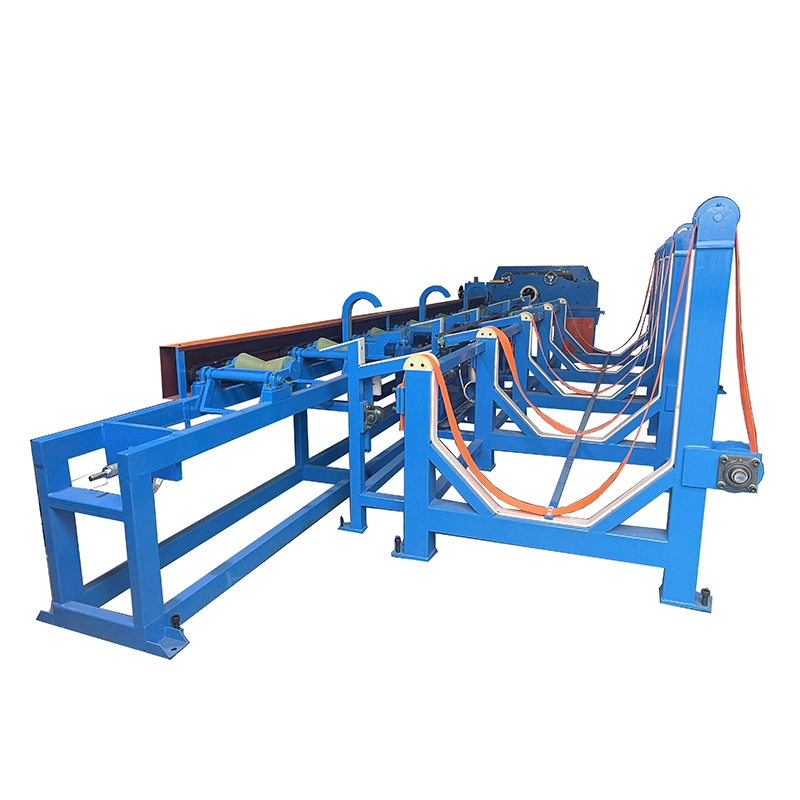
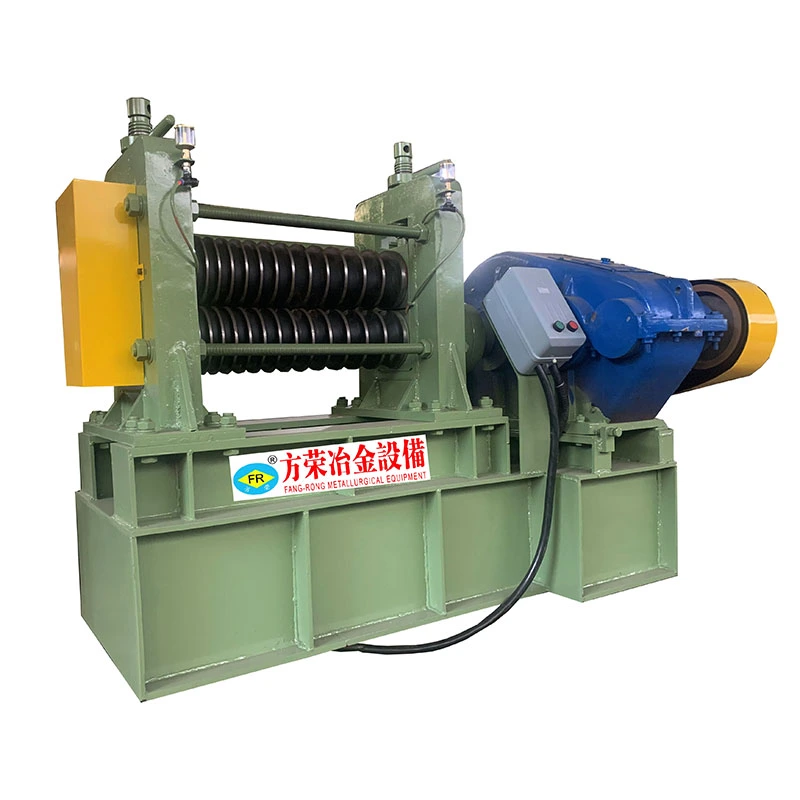
DeAluminium horizontale richtmachineis een machine met meerdere rollen voor het corrigeren van buigingen en krommingen in aluminium buizen, pijpen, massieve staven en profielen na extrusie, trekken, warmtebehandeling, snijden of hanteren. In tegenstelling tot staal heeft aluminium een lagere vloeigrens en een zachter oppervlak, dus de richtkracht, de roldruk, de toestand van het roloppervlak en de aanvoersnelheid moeten allemaal zorgvuldig worden gecontroleerd.
De FR-serie van FangRong omvat 13 standaardconfiguraties van FR-20 tot FR-180. Afhankelijk van het model kan dealuminium richtmachineomvat buisdiameters vanafφ4 tot φ180 mmen massieve staven vanφ10 tot φ90 mm. Rolconfiguraties variëren van 14 tot 20 sets, met standaard rechtheidsspecificaties van ≤0,3 mm/m en geselecteerde configuraties die ≤0,1 mm/m bereiken. Het totale geïnstalleerde vermogen varieert van 3 kW tot 55 kW.
Het machineontwerp is gebaseerd op de jarenlange ervaring van FangRong op het gebied van richt- en trekbanktechniek. Het bedrijf werd in 1998 opgericht via een joint venture met een Taiwanese fabrikant met ervaring in richtapparatuur en werd in 2013 volledig eigendom.


De FR-serie maakt gebruik van gecontroleerd omgekeerd buigen door meerdere rollensets. In plaats van de gehele bocht op één punt te corrigeren, wordt het werkstuk door opeenvolgende correctiepunten geleid, zodat de restkromming geleidelijk wordt verminderd.
Bij aluminiumproducten is vooral de rolinstelling van belang. Overmatige druk kan rolsporen achterlaten of omgekeerde buiging veroorzaken, terwijl onvoldoende druk restkromming kan achterlaten. De vereiste instelling is afhankelijk van de legering, de temperatuur, de diameter, de wanddikte, de initiële vervorming en de gespecificeerde rechtheid.
Het werkstuk komt eerst binnen via een uitgelijnde geleider en vervolgens door de richtrollen. Elke rolpositie zorgt voor een gecontroleerde hoeveelheid vervorming. Het aantal rollensets zorgt voor extra correctiepunten. Daarom worden configuraties met hogere rollen normaal gesproken geselecteerd wanneer een strakkere rechtheid vereist is.
FR-76 en grotere modellen bieden variabele snelheidsregeling tot 60 m/min. FR-50 en kleinere modellen gebruiken selecteerbare snelheden van 9, 18, 27 en 45 m/min. De juiste werksnelheid moet worden vastgesteld op basis van de aluminiumkwaliteit, de productgeometrie, de rechtheidsdoelstelling en de oppervlaktevereisten, in plaats van simpelweg op de maximaal beschikbare snelheid te werken.
Aluminiumproducten kunnen een extrusie- of tekenlijn achterlaten met kromming, lokale kromming of vervorming veroorzaakt tijdens koeling, warmtebehandeling, snijden, opslag of transport. Deze defecten worden duidelijker zichtbaar wanneer het materiaal wordt verwerkt in CNC-bewerkingen, lassen, buigen, anodiseren of assembleren.
Bij dunwandige aluminium buizen is de uitdaging niet alleen de rechtheid. Overmatige roldruk kan de ronding aantasten of zichtbare sporen op het oppervlak achterlaten. Voor harde legeringen zoals 6061 en 7075 is de vereiste correctiekracht hoger dan voor zachtere commerciële zuiverheidsgraden. Voor architecturale producten zoals 6063-profielen kan het uiterlijk van het oppervlak net zo belangrijk zijn als de dimensionale rechtheid.
Dit is de reden waarom eenrichtmachine voor aluminium buizenmoet worden geselecteerd uit het daadwerkelijke productassortiment en niet alleen op basis van de diameter. Legering, hardheid, wanddikte, initiële buiging, rechtheid van het doel en acceptabele oppervlakteconditie hebben allemaal invloed op de uiteindelijke machineconfiguratie.
De FR-serie is verkrijgbaar met 14, 15, 16, 17 of 20 rollensets. Meer rollensets zorgen voor meer correctiepunten en worden over het algemeen gebruikt waar een strakkere rechtheidsspecificatie vereist is.
De FR-50 met 20 rollen is bijvoorbeeld gespecificeerd op ≤0,1 mm/m, terwijl verschillende configuraties met 17 rollen zijn gespecificeerd op ≤0,2 mm/m. Standaardconfiguraties met 14 rollen worden doorgaans gespecificeerd op ≤0,3 mm/m. De werkelijke resultaten zijn nog steeds afhankelijk van de toestand van het werkstuk en de machine-afstelling. Klanten met nauwe toleranties moeten daarom een proeftest uitvoeren voordat ze de configuratie voltooien.
Modelselectie moet beginnen met het daadwerkelijke productiebereik. Controleer de grootste en kleinste buis- of staafdiameter, buiswanddikte, aluminiumlegering en tempering, vereiste rechtheid, productiesnelheid en oppervlaktevereisten. Een grotere machine is niet automatisch de betere keuze als het grootste deel van de productie uit kleine of dunwandige producten bestaat.
| Model | Maximale buisdiameter (mm) | Min. buis-Ø (mm) | Max. staaf-Ø (mm) | Rechtheid (mm/m) | Rollensets | Snelheid (m/min) | Totaal vermogen (kW) | Gewicht (kg) | Afmetingen L×B×H (mm) |
| FR-180 (17 rollen) | φ180 | φ60 | φ90 | ≤0,3 | 17 | --- | 55 | 25.000 | 4200×1800×1500 |
| FR-150 (17 rollen) | φ150 | φ58 | φ70 | ≤0,3 | 17 | --- | 30/37 | 12.000 | 4100×2280×1700 |
| FR-120 (14 rollen) | φ120×T3.0 | φ38 | φ50 | ≤0,3 | 14 | --- | 30 | 9.000 | 3250×1450×1250 |
| FR-100 (14 rollen) | φ89×T3,0 | φ28 | φ32 | ≤0,3 | 14 | 0-60 | 15 | 5.000 | 2350×1560×1160 |
| FR-100 (17 rollen) | φ89×T3,0 | φ28 | φ32 | ≤0,2 | 17 | 0-60 | 18 | 5.000 | 2700×1560×1160 |
| FR-76 (14 rollen) | φ60×T3.0 | φ16 | φ22 | ≤0,3 | 14 | 0-60 | 11 | 2.500 | 2250×1560×1160 |
| FR-76 (17 rollen) | φ76×T3.0 | φ18 | φ25 | ≤0,2 | 17 | 0-60 | 15 | 3.500 | 2560×1560×1160 |
| FR-76 (20 rollen) | φ76×T3.0 | φ18 | φ25 | ≤0,2 | 20 | 0-60 | 15 | 5.400 | 3250×1500×1250 |
| FR-50 (14 rollen) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,3 | 14 | 18/09/27/45 | 7.5 | 1.500 | 1750×1120×1040 |
| FR-50 (20 rollen) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,1 | 20 | 18/09/27/45 | 7.5 | 2.000 | 2200×1120×1040 |
| FR-25 (14 rollen) | φ25 | φ6 | φ12 | ≤0,3 | 14 | 18/09/27/45 | 4 | 1.000 | 1300×900×950 |
| FR-25 (16 rollen) | φ25 | φ6 | φ12 | ≤0,2 | 16 | 18/09/27/45 | 4 | 1.100 | 1800×1100×950 |
| FR-20 (15 rollen) | φ16×T2.0 | φ4 | φ10 | ≤0,3 | 15 | 18/09/27/45 | 3 | 700 | 1100×1050×950 |
Tgeeft de buiswanddikte aan. FR-50 en kleinere modellen gebruiken selecteerbare snelheden van 9/18/27/45 m/min, terwijl FR-76 en grotere modellen hierboven vermeld een variabele snelheidsregeling van 0-60 m/min bieden. Opties voor roloppervlakken kunnen worden gespecificeerd op basis van de vereiste aluminium oppervlakteafwerking.
Aluminium buizen die worden gebruikt in condensors, verdampers, koelinstallaties en thermische beheersystemen in auto's, moeten mogelijk rechtgetrokken worden na extrusie of snijden. Gecontroleerde rolcorrectie helpt de geometrie te behouden die nodig is voor later buigen, verbinden, solderen of assembleren.
Typische toepassingen zijn onder meer aluminium koelbuizen, buizen voor thermisch beheer van batterijen, structurele buizen en geëxtrudeerde staven. Voor deze producten moet rekening worden gehouden met de rechtheid in combinatie met de buiswanddikte, rondheid en oppervlakteconditie.
6063-buizen en -profielen die worden gebruikt voor leuningen, kozijnen, gevels en decoratieve constructies vereisen vaak een schoon oppervlak na het rechttrekken, omdat anodiseren of coaten de rolsporen niet verbergt. De rolconfiguratie en het contactoppervlak moeten daarom worden gekozen met het stroomafwaartse afwerkingsproces in gedachten.
De machine kan worden gebruikt voor aluminium staven, geleiders, profielen en andere geëxtrudeerde producten die moeten worden gecorrigeerd voordat ze worden bewerkt, gesneden, gemonteerd of verder gevormd. Eenrichtmachine voor aluminium stavenconfiguratie kan worden geselecteerd voor massieve ronde staven binnen het toepasselijke diameterbereik.
De FR-serie is verkrijgbaar met verschillende walsconfiguraties en werkbereiken. Het juiste model hangt vooral af van de buis- of staafdiameter, wanddikte, vereiste rechtheid en productiesnelheid. Onderstaande vergelijking toont de praktische verschillen tussen de belangrijkste configuraties.
| Configuratie | Typische modellen | Werkstukbereik | Rechtheid | Snelheid | Meest geschikt voor |
|---|---|---|---|---|---|
| 14 Rol | FR-25, FR-50, FR-76, FR-100, FR-120 | Kleine tot grote aluminium buizen en staven | Typisch ≤0,3 mm/m | Tot 0–60 m/min op toepasselijke modellen | Algemene productie, standaard rechtheidseisen, productie van gemengde afmetingen |
| 15 Rol | FR-20 | Buis Ø4–16 mm; staaf Ø10 mm | ≤0,3 mm/m | 9/18/27/45 m/min | Aluminium buizen en staven met een kleine diameter |
| 16 Rol | FR-25 | Buis Ø6–25 mm; staaf Ø12 mm | ≤0,2 mm/m | 9/18/27/45 m/min | Kleinere buizen die een strakkere rechtheid vereisen |
| 17 Rol | FR-76, FR-100, FR-150, FR-180 | Middelgrote tot grote aluminium buizen en staven | Tot ≤0,2 mm/m op geselecteerde modellen | 0–60 m/min op FR-76 en hoger waar gespecificeerd | Hogere rechtheidseisen en continue productie |
| 20 Rol | FR-50, FR-76 | Buis Ø18–76 mm; staaf Ø16–25 mm | ≤0,1–0,2 mm/m afhankelijk van het model | 9/18/27/45 of 0–60 m/min, afhankelijk van het model | Precisie richten waar een strakkere rechtheid vereist is |
Een configuratie met 14 rollen is over het algemeen geschikt wanneer standaard rechtheid voldoende is en productieflexibiliteit belangrijker is dan het bereiken van een zo strak mogelijke rechtheid. Een configuratie met 17 rollen zorgt voor meer gecontroleerd omgekeerd buigen en wordt vaak gekozen wanneer de klant een strakkere rechtheid nodig heeft op middelgrote of grotere aluminium buizen.
Voor toepassingen die de strakste rechtheid binnen het FR-bereik vereisen, kan een configuratie met 20 rollen extra correctiepunten langs het werkstuk bieden. De FR-50 (20 rollen) is bijvoorbeeld gespecificeerd op ≤0,1 mm/m, terwijl de FR-76 (20 rollen) is gespecificeerd op ≤0,2 mm/m. De werkelijke resultaten zijn nog steeds afhankelijk van de legering, de temperatuur, de buisgeometrie, de wanddikte, de initiële vervorming, de aanpassing van de rollen en de productiesnelheid.
| Factor | Aluminium buizen | Aluminium massieve staven |
|---|---|---|
| Werkstukstructuur | Holle sectie met wanddikte die de vervorming beïnvloedt | Stevige sectie met grotere weerstand tegen buigen |
| Sleutelselectiefactor | Buitendiameter en wanddikte | Diameter staaf |
| Oppervlakte-zorg | Hoger risico op rolsporen op zachtere oppervlakken | Oppervlaktemarkering moet nog steeds worden gecontroleerd voor afgewerkte staven |
| Aanpassing van het rechttrekken | De roldruk moet worden afgestemd op de legering, de temperatuur en de wanddikte | De roldruk wordt voornamelijk bepaald door de diameter, de staat van het materiaal en de initiële buiging |
Selecteer de machine niet alleen op de maximale diameter. Geef voor een aluminium buis de buitendiameter, wanddikte, legering en tempering, aanvankelijke rechtheid, vereiste rechtheid na correctie en beoogde productiesnelheid op. Geef voor massieve staven de staafdiameter, legering en tempering, initiële buiging en de vereiste rechtheid op.
Wanneer twee modellen dezelfde werkstukdiameter kunnen dekken, moet de beslissing gebaseerd zijn op de vereiste rechtheid en productieomstandigheden. Een model met 14 rollen kan bijvoorbeeld voldoende zijn voor ≤0,3 mm/m, terwijl een configuratie met 16, 17 of 20 rollen geschikter kan zijn wanneer het proces een strakkere rechtheid vereist.
Opgericht in 1998
FangRong is sinds 1998 gespecialiseerd in richt- en trekbankapparatuur. Het bedrijf opereerde aanvankelijk als joint venture met een Taiwanese fabrikant en werd in 2013 volledig eigendom.
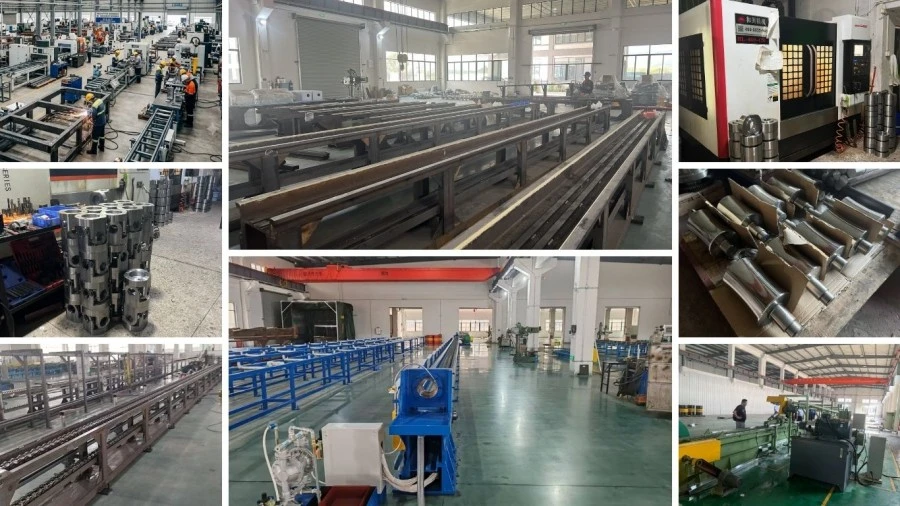
Twee productiefaciliteiten
Dongguan Fangrong Metallurgical Equipment Co., Ltd. en Yangjiang Fangrong Machinery Co., Ltd. bieden productiecapaciteit voor richtapparatuur en aanverwante metaalverwerkingsapparatuur.
Machinetesten vóór verzending
Machines kunnen vóór verzending worden getest onder stationaire en belaste omstandigheden. Als er monsters van klanten beschikbaar zijn, kan het testen de rechtheid, uitlijning van de rollen, trillingen van de machine, motorstroom, oppervlakteconditie en operationele stabiliteit omvatten.
Engineering gebaseerd op het daadwerkelijke product
Voor eenaluminium horizontale richtmachinebepalen de productgegevens van de klant de rolconfiguratie, het werkbereik, de snelheid en de vereisten voor oppervlaktebehandeling. FangRong kan de aluminiumkwaliteit, diameter, wanddikte, tempering, rechtheidsdoelstelling en productievereisten evalueren voordat hij een model aanbeveelt.
Installatie en technische ondersteuning
Funderingstekeningen, ondersteuning bij inbedrijfstelling, training van operators, levering van reserveonderdelen en probleemoplossing op afstand zijn beschikbaar. Indien nodig kan er ook installatieondersteuning op locatie worden geregeld.
Engineering:De machineconfiguratie wordt bepaald op basis van productafmetingen, aluminiumkwaliteit, rechtheidseisen, snelheid en oppervlaktevereisten.
Bewerking:Rollen, assen, frames, tandwielen en andere kritische componenten worden bewerkt en geïnspecteerd volgens het machineontwerp.
Montage:Rollensamenstellen, transmissiecomponenten, elektrische systemen, PLC en HMI worden tijdens de montage geïntegreerd en gecontroleerd.
Testen:De bediening van de machine, uitlijning van de rollen, richtprestaties, trillingen, elektrische veiligheid en andere gespecificeerde parameters worden vóór verzending geïnspecteerd.
Eindinspectie:Klantspecifieke vereisten en testresultaten worden beoordeeld voordat ze worden geëxporteerd.
ISO9001:2015kwaliteitsmanagementcertificering ondersteunt de gedocumenteerde productie- en kwaliteitscontroleprocedures van het bedrijf. De FR-serie is ook verkrijgbaar met CE-certificering voor toepasselijke modellen en markten. SGS-inspectie- en patentdocumentatie kan indien nodig worden verstrekt voor projectevaluatie.
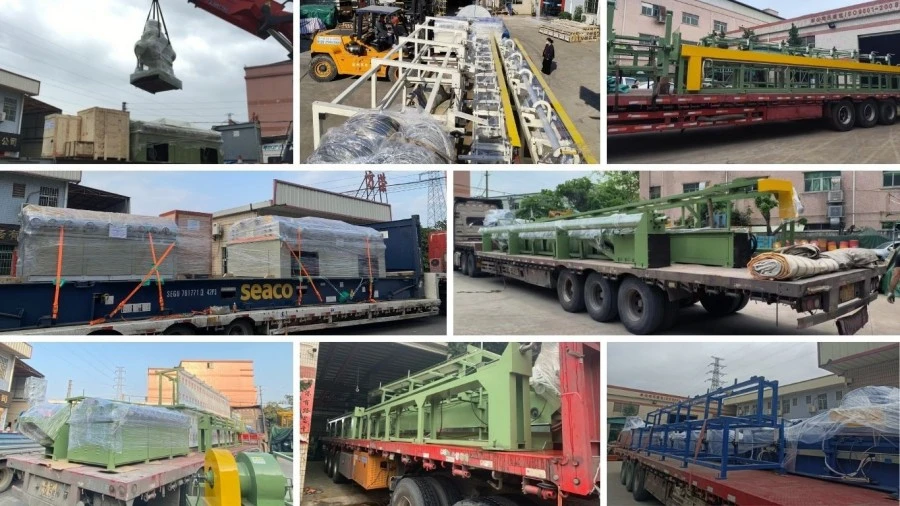
Machines worden voorbereid voor exportverzending met de juiste bescherming voor mechanische componenten, elektrische systemen en blootgestelde oppervlakken. Verpakkings- en verzendarrangementen kunnen worden bevestigd op basis van de machinegrootte, bestemming en transportmethode.
De FR-serie kan worden geconfigureerd voor gangbare aluminiumlegeringen, waaronder 1050, 1060, 1100, 3003, 5052, 6061, 6063, 6082, 7075 en andere kwaliteiten. Omdat de vloeigrens en de temperatuur aanzienlijk variëren tussen legeringen, moet de uiteindelijke rolinstelling gebaseerd zijn op het feitelijke materiaal in plaats van alleen op de legeringsaanduiding.
De belangrijkste factoren zijn de vereiste rechtheid, productgeometrie, materiaalconditie en productiebereik. Meer rollensets zorgen voor meer correctiepunten en hebben over het algemeen de voorkeur voor strengere rechtheidseisen. De FR-50 met 20 rollen wordt bijvoorbeeld gespecificeerd op ≤0,1 mm/m, terwijl standaardconfiguraties met 14 rollen over het algemeen worden gespecificeerd op ≤0,3 mm/m.
Het hangt af van de buisgeometrie, legering, temperatuur, oppervlaktevereisten en rolconfiguratie. Aluminium is relatief zacht, dus overmatige druk of ongeschikte roloppervlakken kunnen vlekken veroorzaken. Voor buizen die van cruciaal belang zijn voor het uiterlijk, moeten het rolmateriaal en de toestand van het oppervlak worden bevestigd tijdens de machineselectie en het testen van monsters.
Ja, op voorwaarde dat de afmetingen binnen het gespecificeerde werkbereik van de machine vallen en de gereedschaps- en rollenconfiguratie geschikt zijn. Als het productiebereik aanzienlijk verschillende diameters of wanddiktes omvat, moet het vereiste instelbereik vóór de bestelling worden gecontroleerd.
Ja. Het testen van monsters wordt aanbevolen als het product een nauwe rechtheidstolerantie, een dunne wand, een veeleisende oppervlakteafwerking of een legering heeft die nog niet eerder in de geselecteerde configuratie is verwerkt. Testresultaten kunnen worden gebruikt om het machinemodel, de rolopstelling, de snelheid en de correctie-instellingen vóór verzending te bevestigen.
Geef de aluminiumlegering en de temperatuur op, het buis- of staaftype, de minimale en maximale diameter, de wanddikte van de buis, indien van toepassing, de aanvankelijke rechtheid, de vereiste uiteindelijke rechtheid, de vereisten voor de oppervlaktekwaliteit en de verwachte productiesnelheid. Deze gegevens zijn voldoende voor een eerste machineadvies en capaciteitsevaluatie.
Adres
NO.163, Shatong Road, Shabu 2e industriële zone, Dalang Town, Dongguan City, Guangdong, China
Tel