Producten
Producten

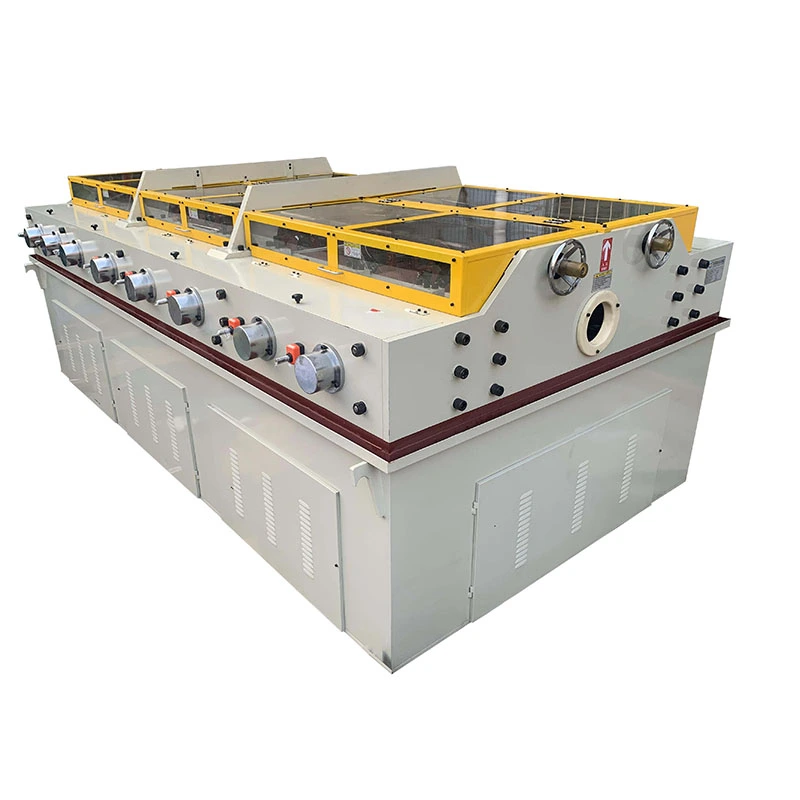
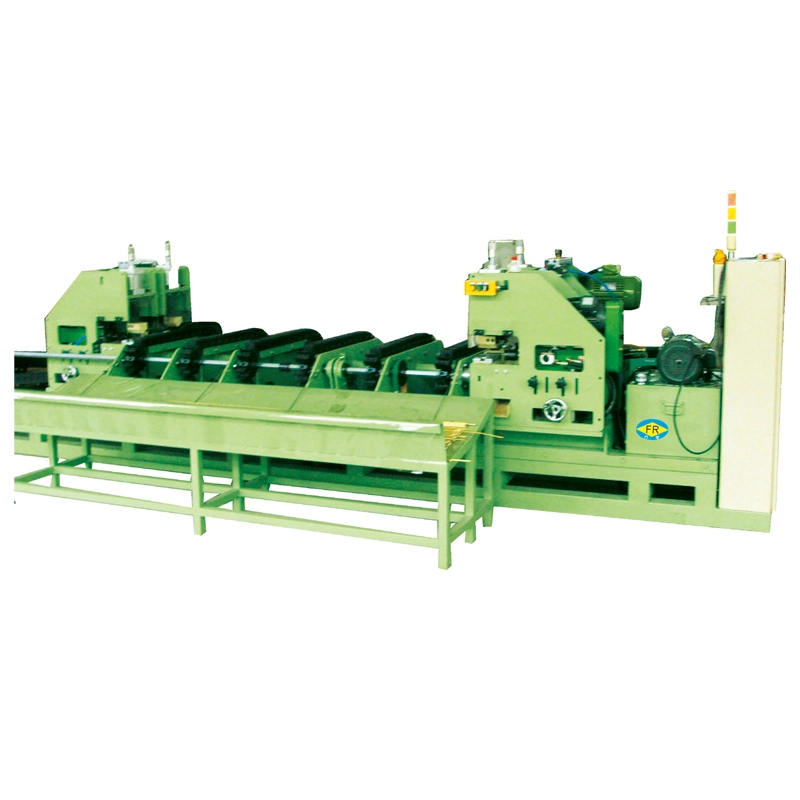
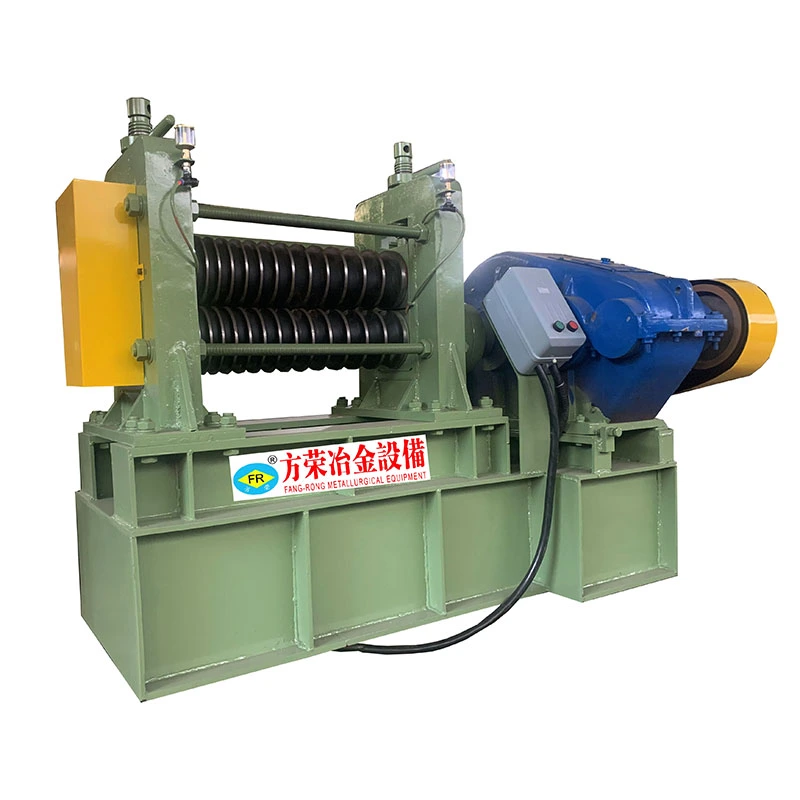
We bieden een uitgebreid assortiment precisiemetaalverwerkingsapparatuur, waaronder richt-, koudtrek-, richt-, afschuinings-, snij-, draadwalsmachines en trekmatrijzen, op maat gemaakt voor buis-, staaf- en draadmaterialen in diverse industrieën.

Horizontale richtmachine van koolstofstaal
  • Horizontale richtmachine van koolstofstaalHorizontale richtmachine van koolstofstaal
  • Horizontale richtmachine van koolstofstaalHorizontale richtmachine van koolstofstaal
  • Horizontale richtmachine van koolstofstaalHorizontale richtmachine van koolstofstaal
  • Horizontale richtmachine van koolstofstaalHorizontale richtmachine van koolstofstaal
  • Horizontale richtmachine van koolstofstaalHorizontale richtmachine van koolstofstaal

Horizontale richtmachine van koolstofstaal

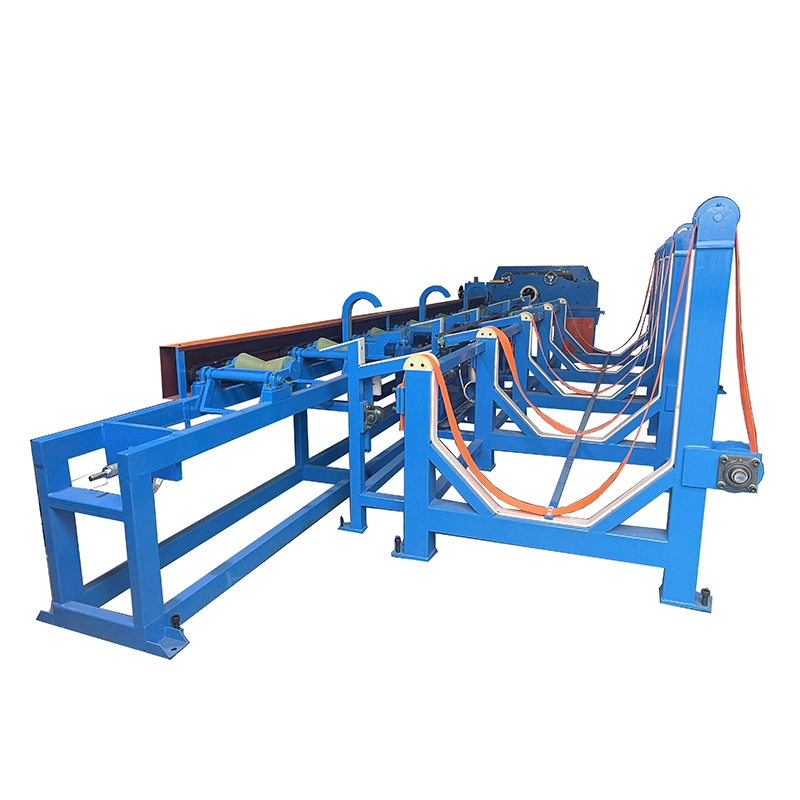
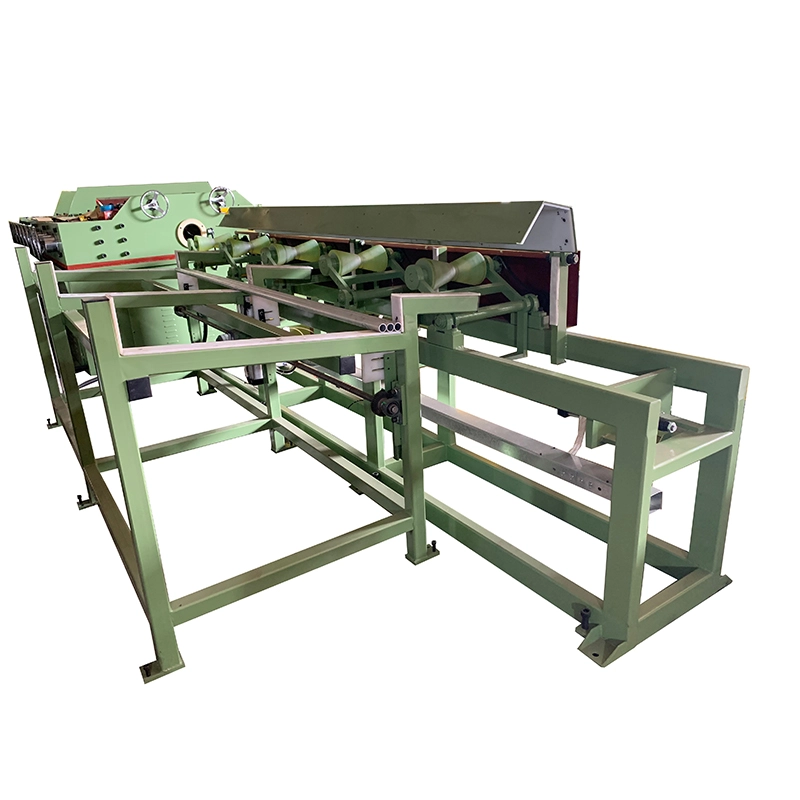
De horizontale richtmachine van koolstofstaal is ontworpen om koolstofstalen buizen en staven recht te trekken door middel van gecontroleerde correctie met meerdere rollen. Nauwkeurig uitgelijnde rollen verwijderen buiging, ovaliteit en torsie, waardoor een rechtheid tot 0,1 mm/m wordt bereikt. De modellen bestrijken diameters van φ4 tot φ180 mm, met 14–20 rollensets en variabele snelheden tot 60 m/min. De machine is ook geschikt voor gelegeerd staal, roestvrij staal en non-ferro buizen en staven die worden gebruikt in de automobiel-, bouw-, machine- en olie- en gastoepassingen. FangRong integreert de in Taiwan gevestigde richttechnologie met 26 jaar technische ervaring.
Beoordeling: 5.0
(Beoordeling aantal: 1)

DeHorizontale richtmachine van koolstofstaalis een richtsysteem met meerdere rollen voor koolstofstalen buizen, pijpen, ronde staven en soortgelijke lange metalen werkstukken. Het maakt gebruik van een reeks gekruiste rollen om vanuit meerdere punten gecontroleerd omgekeerd buigen toe te passen, waardoor materiaalbuiging wordt gecorrigeerd en de rechtheid wordt verbeterd vóór het snijden, machinaal bewerken, lassen of assembleren.

Machines uit de FangRong FR-serie zijn verkrijgbaar in verschillende rolconfiguraties en werkbereiken, voor buisdiameters vanafφ4 mm tot φ180 mmen massieve staven vanφ10 mm tot φ90 mm. Afhankelijk van het model kan de uiteindelijke rechtheid reiken≤0,1 mm/monder gespecificeerde verwerkingsomstandigheden.

De machine kan zowel koolstofstaal als gelegeerd staal, roestvrij staal, koper, aluminium en geselecteerde speciale legeringen verwerken. De uiteindelijke modelkeuze hangt af van de materiaalkwaliteit, buisdiameter, wanddikte, staafdiameter, inkomende rechtheid, vereiste afgewerkte rechtheid en productiesnelheid.

Carbon Steel Horizontal Straightening Machine
Carbon steel tube and bar straightening machine
Multi-roll horizontal straightening machine for carbon steel
FangRong carbon steel straightening machine
Carbon steel pipe and bar straightening equipment

Hoe het rechtmaakproces werkt

De FR-serie maakt gebruik van meerpunts omgekeerde buiging in plaats van een enkelpuntscorrectie. Het werkstuk roteert en beweegt zich voort door schuin gekruiste rollen, terwijl elke rol een gecontroleerde hoeveelheid vervorming toepast. Omdat het werkstuk op meerdere posities langs de lengte wordt gecorrigeerd, wordt de lokale buiging geleidelijk verminderd in plaats van slechts op één punt te worden gecorrigeerd.

Het werkresultaat is afhankelijk van de relatie tussen rolpositie, rolhoek, materiaalhardheid, sectiegrootte, wanddikte en inkomende vervorming. Operators passen daarom de walsinstellingen aan op basis van het daadwerkelijke materiaal, in plaats van te vertrouwen op één vaste instelling voor elke specificatie.

Een typische ontkrulcyclus omvat:

1. Materiaaltoevoer:De buis of staaf wordt gepositioneerd en in het richtgedeelte gevoerd.

2. Initiële buiging:De eerste rollengroepen introduceren een gecontroleerde vervorming tegengesteld aan de bestaande bocht.

3. Progressieve correctie:Daaropvolgende rollen passen afwisselend buigen toe om de resterende afwijking langs het werkstuk te corrigeren.

4. Rotatie en voorwaartse beweging:Gekruiste rollen roteren het werkstuk continu terwijl het door de machine beweegt, waardoor correctie over de volledige omtrek mogelijk is.

5. Fijnafstelling:Roldruk, hoek en spleet worden aangepast aan het materiaal en de vereiste rechtheid.

6. Gebeëindigde inspectie:Rechtheid en andere gespecificeerde afmetingen worden gecontroleerd voordat het materiaal de volgende productiebewerking ingaat.

Welke problemen lost het op?

Koolstofstalen buizen en staven kunnen buigen tijdens het walsen, trekken, warmtebehandeling, afkoelen, opslag en transport. Zelfs relatief kleine afwijkingen kunnen problemen veroorzaken tijdens het automatisch aanvoeren, snijden, bewerken, lassen en monteren.

De FR-serie is ontworpen om deze productieproblemen aan te pakken:

Ongelijke rechtheid:Meerpunts omgekeerd buigen corrigeert longitudinale vervorming en zorgt voor een consistentere rechtheid over de volledige werklengte.

Inconsistente stroomafwaartse bewerking:Rechter materiaal is gemakkelijker aan te voeren, vast te klemmen, te snijden en te bewerken, waardoor uitlijningsproblemen bij daaropvolgende bewerkingen worden verminderd.

Verschillende materiaalgroottes:De FR-serie omvat een breed scala aan buis- en staafdiameters, met verschillende rollenaantallen beschikbaar voor verschillende rechtheidsvereisten.

Hoge productie-eisen:Geselecteerde modellen ondersteunen continue werking en instelbare werksnelheden, waardoor ze geschikt zijn voor zowel productielijnen als batchverwerking.

Productie in kleine batches:Dankzij verschillende rolconfiguraties kunnen fabrikanten de machinegrootte, richtnauwkeurigheid en investeringen afstemmen op hun daadwerkelijke productassortiment.

Belangrijkste kenmerken voor de verwerking van koolstofstaal

Omgekeerd buigen met meerdere rollen

Het werkstuk passeert meerdere gekruiste rollen in plaats van op één enkel contactpunt te worden gecorrigeerd. Dit verdeelt de correctie over meerdere posities en helpt de resterende buiging consistenter te beheersen.

Configuraties met 14, 15, 16, 17 of 20 rollen

FangRong biedt verschillende rolopstellingen binnen de FR-serie. Over het algemeen wordt een hoger aantal rollen gekozen wanneer een strakkere rechtheid vereist is of wanneer het materiaal een meer gecontroleerde progressieve correctie nodig heeft. Het aantal rollen alleen bepaalt niet het eindresultaat; materiaaltoestand, diameter, wanddikte, rolinstellingen en inkomende vervorming hebben ook invloed op de rechtheid.

Buis- en massieve staafverwerking

Hetzelfde machineplatform kan worden geconfigureerd voor zowel holle als massieve ronde werkstukken binnen het toepasselijke modellengamma. Buisverwerking vereist bijzondere aandacht voor wanddikte en weerstand tegen vervorming, terwijl massieve staven normaal gesproken een grotere correctiekracht vereisen naarmate de diameter en de materiaalsterkte toenemen.

Verstelbare werksnelheid

FR-76 en grotere modellen in de geleverde configuratie maken gebruik van snelheidsregeling van een frequentieomvormer met een werkbereik van0–60 m/min. FR-50 en kleinere modellen gebruiken selecteerbare snelheden van9, 18, 27 of 45 m/min. De werkelijke productiesnelheid moet worden bepaald door de materiaalkwaliteit, de afmetingen van het werkstuk, de vereiste rechtheid en oppervlaktevereisten.

Zware machinestructuur

Het machineframe, de rollensamenstellen en het transmissiesysteem zijn ontworpen voor continue metaalverwerkingstoepassingen. De constructie moet de uitlijning van de rollen onder werkbelasting behouden, omdat zelfs kleine veranderingen in de rolpositie de uiteindelijke rechtheid van het werkstuk kunnen beïnvloeden.

PLC- en automatiseringsopties

Afhankelijk van de productielijn kan de machine worden uitgerust met PLC-besturing, touchscreen-bediening, automatisch aan- en ontladen en andere automatiseringsfuncties. Het automatiseringsniveau kan worden geselecteerd op basis van het productievolume en de integratievereisten.

Vergelijking van horizontale richtmachines van koolstofstaal

Het belangrijkste selectieverschil binnen de FR-serie is niet alleen de machinegrootte. Kopers moeten vergelijkenwerkstukdiameter, materiaalconditie, vereiste rechtheid en rolconfiguratievoordat u een model kiest.

Configuratie Typische selectie Kracht Overweging
14 rollen Standaard rechttrekken Lagere machinekosten en eenvoudigere configuratie Geschikt wanneer standaard rechtheid voldoende is
15 rollen Werkstukken met een kleine diameter Compacte configuratie voor kleinere buizen en staven Modelspecifiek werkbereik moet worden gecontroleerd
16 rollen Hogere rechtheidseis Meer correctiepunten dan standaardconfiguraties Handig voor geselecteerde precisietoepassingen met kleinere diameters
17 rollen Precisieproductie Meer progressieve correctie en strakker rechtheidsvermogen Hogere machinekosten en grotere footprint
20 rollen Uiterst nauwkeurig rechttrekken Meer correctiepunten voor veeleisende rechtheidseisen Hogere investeringen; alleen selecteren als de applicatie er baat bij heeft

14-rollers versus 17-rollers versus 20-rollers

Voor toepassingen die ca≤0,3 mm/mAfhankelijk van het materiaal en de binnenkomende toestand kan een standaardconfiguratie met 14 rollen voldoende zijn. Wanneer de klant een strakkere rechtheid nodig heeft, kunnen configuraties met 17 of 20 rollen extra correctiefasen bieden.

Zo laten de meegeleverde FR-specificaties zienFR-50 met 20 rollen bij ≤0,1 mm/m, terwijl FR-76 met 17 of 20 rollen is gespecificeerd op≤0,2 mm/m. Daarom mag een configuratie met 20 rollen niet automatisch worden omschreven als het bereiken van dezelfde rechtheid op elk model.

Het rechttrekken van buizen versus het rechttrekken van massieve staven

Item Buis / Pijp Stevige ronde staaf
Belangrijkste parameters Buitendiameter en wanddikte Diameter staaf
Vervormingsprobleem Rechtheid en mogelijke sectievervorming Rechtheid en correctiekracht
Materiële overweging Wanddikte heeft invloed op de stijfheid Diameter en sterkte hebben een grote invloed op de vereiste correctie
Typische downstream-operaties Snijden, lassen, tekenen, verspanen, montage Draaien, slijpen, smeden, verspanen, montage

Standaard ontkrullen versus precisie ontkrullen

Vereiste Standaardconfiguratie Precisieconfiguratie
Typisch rechtrichtdoel ≤0,3 mm/m Tot ≤0,1 mm/m op gespecificeerde modellen
Rolconfiguratie Over het algemeen 14–15 rollen Geselecteerde 16–20 rolconfiguraties
Meest geschikt voor Algemene industriële verwerking Precisiebewerkingen en veeleisende montagetoepassingen
Machine-investering Lager Hoger

Hoe u het juiste model selecteert

Selecteer een richtmachine niet alleen op diameter. Geef de volgende informatie op voor een nauwkeurig advies:

1. Werkstuktype:buis, pijp, massieve ronde staaf of ander rond profiel.

2. Materiaal:koolstofstaalkwaliteit, gelegeerd staalkwaliteit of ander materiaal.

3. Afmetingen buis:buitendiameter en wanddikte.

4. Afmetingen staaf:massieve staafdiameter.

5. Inkomende rechtheid:maximale buiging of gemeten afwijking vóór het rechttrekken.

6. Vereiste afgewerkte rechtheid:bijvoorbeeld ≤0,3 mm/m, ≤0,2 mm/m of een strengere projectspecifieke eis.

7. Productievereiste:vereiste output, werklengte en doellijnsnelheid.

8. Oppervlaktevereiste:of het afgewerkte materiaal een gepolijst, gecoat of anderszins gevoelig oppervlak heeft.

Met deze informatie kunnen de walsconfiguratie, machinegrootte en bedrijfsparameters worden afgestemd op de daadwerkelijke productiebehoefte, in plaats van onnodig een overmaatse machine te selecteren.

Technische specificaties

De FangRong FR-serie omvat 13 standaardconfiguraties van FR-20 tot FR-180. Het standaard assortiment omvat buizen vanφ4 mm tot φ180 mmen massieve staven vanφ10 mm tot φ90 mm. De onderstaande tabel is ter referentie voor modelselectie; De definitieve specificaties moeten worden bevestigd aan de hand van de feitelijke materiaal- en procesomstandigheden van de klant.

Model Max. Buis-Ø Min. Buis-Ø Max. Staaf Ø Rechtheid Rollensets Snelheid (m/min) Vermogen (kW) Gewicht (kg) Afmetingen (mm)
FR-180 (17) φ180 φ60 φ90 ≤0,3 mm/m 17 — 55 25.000 4200×1800×1500
FR-150 (17) φ150 φ58 φ70 ≤0,3 mm/m 17 — 30/37 12.000 4100×2280×1700
FR-120 (14) φ120×T3.0 φ38 φ50 ≤0,3 mm/m 14 — 30 9.000 3250×1450×1250
FR-100 (14) φ89×T3,0 φ28 φ32 ≤0,3 mm/m 14 0–60 15 5.000 2350×1560×1160
FR-100 (17) φ89×T3,0 φ28 φ32 ≤0,2 mm/m 17 0–60 18 5.000 2700×1560×1160
FR-76 (14) φ60×T3.0 φ16 φ22 ≤0,3 mm/m 14 0–60 11 2.500 2250×1560×1160
FR-76 (17) φ76×T3.0 φ18 φ25 ≤0,2 mm/m 17 0–60 15 3.500 2560×1560×1160
FR-76 (20) φ76×T3.0 φ18 φ25 ≤0,2 mm/m 20 0–60 15 5.400 3250×1500×1250
FR-50 (14) φ30/φ45×T2.0 φ8/φ13 φ16 ≤0,3 mm/m 14 18/09/27/45 7.5 1.500 1750×1120×1040
FR-50 (20) φ30/φ45×T2.0 φ8/φ13 φ16 ≤0,1 mm/m 20 18/09/27/45 7.5 2.000 2200×1120×1040
FR-25 (14) φ25 φ6 φ12 ≤0,3 mm/m 14 18/09/27/45 4 1.000 1300×900×950
FR-25 (16) φ25 φ6 φ12 ≤0,2 mm/m 16 18/09/27/45 4 1.100 1800×1100×950
FR-20 (15) φ16×T2.0 φ4 φ10 ≤0,3 mm/m 15 18/09/27/45 3 700 1100×1050×950

Opmerkingen:T geeft de buiswanddikte aan. Afmetingen, vermogen en werkbereik kunnen variëren afhankelijk van de uiteindelijke machineconfiguratie. Voor FR-76 en grotere modellen met 0–60 m/min wordt de snelheid geregeld door een frequentieomvormer. FR-50 en kleinere modellen gebruiken selecteerbare mechanische snelheden van 9/18/27/45 m/min.

Toepassingen

Productie van koolstofstalen buizen en pijpen

De machine wordt gebruikt na walsen, trekken, warmtebehandeling of andere processen waarbij buizen in de lengterichting kunnen buigen. Gestrekte buizen kunnen vervolgens overgaan tot snijden, machinaal bewerken, lassen of monteren.

Verwerking van massieve koolstofstalen staven

Bij ronde staven verbetert het richten de toestand van het staafmateriaal vóór het draaien, slijpen, smeden, bewerken of automatisch aanvoeren. De modelkeuze hangt voornamelijk af van de staafdiameter, materiaalsterkte en vereiste rechtheid.

Auto-onderdelen

Geschikt voor ronde buizen en staven die worden gebruikt in assen, structurele componenten, stuurgerelateerde onderdelen, schokdempercomponenten en andere automobieltoepassingen waarbij recht materiaal de bewerking en assemblage stroomafwaarts verbetert.

Constructie- en constructiestaal

Gebruikt voor koolstofstalen staven, buizen en structurele componenten die een betere rechtheid vereisen vóór fabricage, snijden of installatie.

Olie-, gas- en energieapparatuur

Buizen van koolstofstaal en gelegeerd staal die worden gebruikt in industriële leidingen en energieapparatuur, moeten mogelijk worden rechtgetrokken voordat ze verder worden bewerkt of gemonteerd. De vereiste rechtheid moet worden gespecificeerd volgens de toepasselijke productnorm en toepassing.

Algemene machinebouw

De FR-serie kan worden geïntegreerd in metaalverwerkingslijnen die rechte buizen en staven leveren voor machinale bewerking, lassen, assemblage en andere fabricageprocessen.

Waarom kiezen voor FangRong

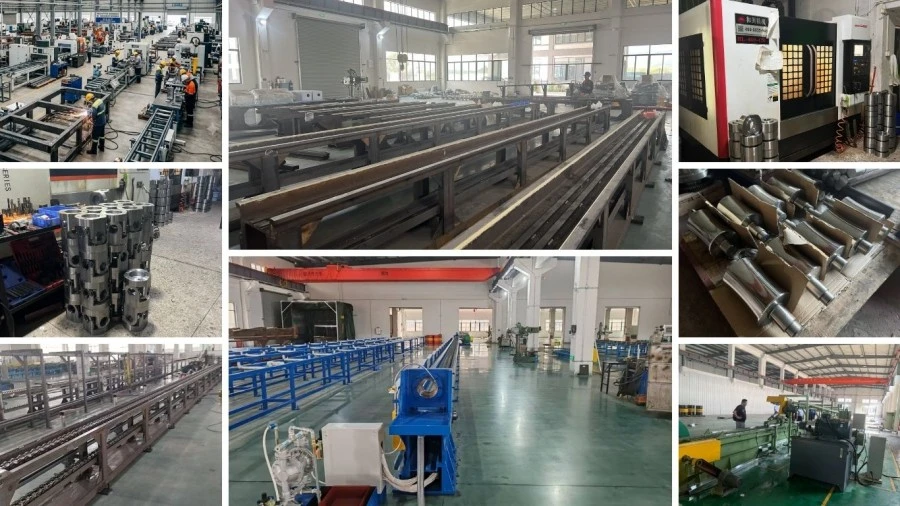
FangRong straightening machine manufacturing facility

Ervaring met richt- en metaalbewerkingsapparatuur

FangRong werd opgericht in 1998 en heeft zijn activiteiten ontwikkeld rond richtmachines, koudtrekapparatuur en aanverwante metallurgische machines. Het bedrijf exploiteert productiefaciliteiten in Dongguan en Yangjiang, Guangdong, en bedient klanten op het gebied van buizen-, staaf- en metaalverwerking op internationale markten.

Engineering op basis van het daadwerkelijke werkstuk

Wij selecteren een richtmachine niet alleen op diameter. Materiaalkwaliteit, buiswanddikte, staafdiameter, inkomende buiging, afgewerkte rechtheid en vereiste doorvoer hebben allemaal invloed op de machineconfiguratie. Waar nodig kunnen klanten daadwerkelijke monsters leveren om te testen voordat de machine wordt voltooid.

Fabriekstests vóór verzending

Machines worden gecontroleerd op mechanische werking, uitlijning van de rollen, trillingen, motorstroom, smering, elektrische veiligheid en richtprestaties. Als er monsters van klanten beschikbaar zijn, kunnen tests onder volledige belasting worden uitgevoerd met behulp van de daadwerkelijke buizen of staven om de voorgestelde configuratie te verifiëren.

FangRong straightening machine factory

Twee productiefaciliteiten

Dongguan Fangrong metallurgische apparatuur Co., Ltd.is gevestigd in Dalang Town, Dongguan City, provincie Guangdong en dient als een van de belangrijkste productie- en engineeringbases van het bedrijf.

Yangjiang Fangrong Machinery Co., Ltd.is gevestigd in het district Yangdong, de stad Yangjiang, de provincie Guangdong en ondersteunt de productie- en productiecapaciteit van apparatuur.

De gecombineerde productiecapaciteit bedraagt ​​meer dan 650 machines per jaar, waaronder richtapparatuur, koudtrekken en aanverwante metaalverwerkingsapparatuur.

Werkplaats en kwaliteitscontrole

Straightening machine production process

Elke machine ondergaat vóór verzending een technische beoordeling, materiaalinspectie, bewerking, subassemblage, eindmontage, elektrische en PLC-instellingen, testen en eindinspectie.

De belangrijkste productiefasen omvatten:

1. Technische beoordeling— Bevestig de afmetingen van het werkstuk, materiaaleigenschappen, rechtheidseisen en machineconfiguratie.

2. Grondstoffeninspectie— Controleer het aangekochte staal en de belangrijkste componenten vóór de bewerking.

3. Precisiebewerking— Machineframes, rollensamenstellen en andere componenten volgens technische tekeningen.

4. Sub- en eindmontage— Monteren van transmissie-, rol-, smeer-, elektrische en regelsystemen.

5. PLC-programmering en inbedrijfstelling— Configureer het besturingssysteem volgens de machinespecificatie.

6. Belastingtesten— Controleer de werking van de machine onder inactieve en werkende omstandigheden.

7. Eindinspectie— Controleer de rechtheid, uitlijning van de rollen, trillingen, elektrische veiligheid, smering en andere gespecificeerde parameters.

Straightening machine quality inspection

Fabrieksacceptatietesten

Vóór verzending kan de horizontale richtmachine van koolstofstaal een stationairlooptest en een belastingstest ondergaan. Het standaard fabrieksinspectieproces omvat mechanische bediening, uitlijning van de rollen, trillingen, motorstroom, smering en elektrische veiligheidscontroles. Wanneer klantmonsters worden geleverd, kunnen daadwerkelijke buizen of staven worden verwerkt om de richtprestaties te verifiëren aan de overeengekomen vereisten.

Certificeringen en technische capaciteiten

FangRong onderhoudt eenISO9001:2015kwaliteitsmanagementsysteem en biedt CE-gecertificeerde standaard machineconfiguraties voor toepasselijke markten. Het bedrijf beschikt ook over apparatuurgerelateerde patenten en heeft ervaring met het ontwerpen van op maat gemaakte richt- en metaalverwerkingsapparatuur.

Certificerings- en inspectiedocumenten kunnen worden verstrekt op basis van het machinemodel en de bestemmingsmarkt. Wanneer voor een project aanvullende nalevingsdocumentatie vereist is, moeten de vereisten worden bevestigd voordat de bestelling wordt geplaatst.

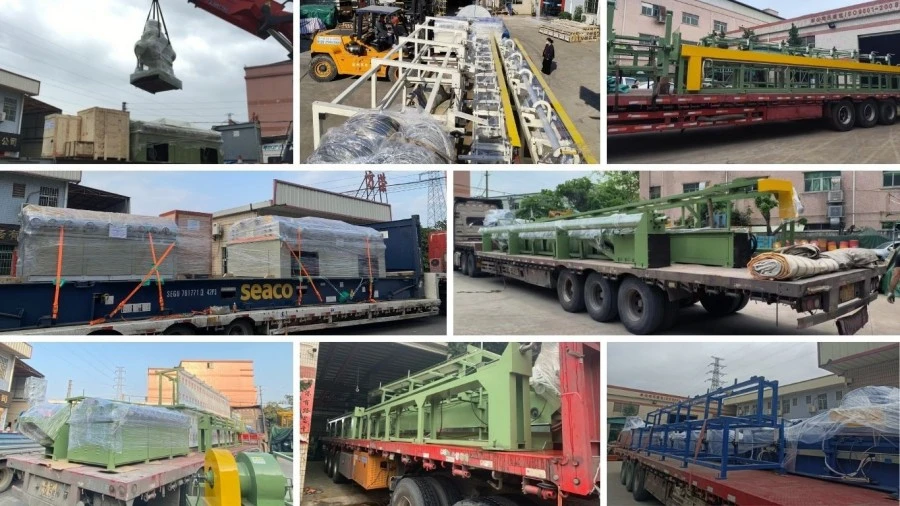
Verpakking en verzending

FangRong straightening machine packaging and shipping

Vóór verzending wordt de machine gereinigd, geïnspecteerd en gereedgemaakt voor transport. Elektrische componenten en blootliggende precisieonderdelen worden tijdens het transport beschermd tegen vocht, stof en stoten.

De machine wordt normaal gesproken verzonden nadat de fabrieksinspectie en de acceptatievereisten van de klant zijn vervuld. Funderingstekeningen, ankerboutindelingen en installatie-informatie kunnen vóór levering worden verstrekt om klanten te helpen de werkplaats vooraf voor te bereiden.

Doorlooptijd en ondersteuning na verkoop

Standaard FR-20 tot FR-100-modellen vereisen doorgaans ongeveer30-60 dagenvoor productie, terwijl grotere FR-120- en hogere modellen doorgaans ongeveer ongeveer nodig hebben60–90 dagen. De uiteindelijke levertijd is afhankelijk van de machineconfiguratie en ordervereisten.

De standaard garantietermijn bedraagt12 maanden vanaf inbedrijfstelling. FangRong biedt ondersteuning voor probleemoplossing op afstand en kan indien nodig installatie en inbedrijfstelling ter plaatse regelen. De training van operators wordt doorgaans gepland voor ongeveer3–5 dagentijdens de inbedrijfstelling.

Veelgestelde vragen

Welk diameterbereik kan de FR-serie rechttrekken?

De standaard FR-serie omvat buisdiameters vanafφ4 mm tot φ180 mmen massieve ronde staven vanφ10 mm tot φ90 mm. Het bruikbare assortiment is modelspecifiek, daarom dient u bij de offerteaanvraag de buisdiameter, wanddikte of staafdiameter te vermelden.

Welke rechtheid kan de horizontale richtmachine van koolstofstaal bereiken?

Standaardconfiguraties worden gespecificeerd rond≤0,3 mm/m, terwijl geselecteerde configuraties strakkere resultaten opleveren. FR-50 met 20 rollen wordt bijvoorbeeld gespecificeerd bij≤0,1 mm/m, terwijl geselecteerde FR-25-, FR-76- en FR-100-configuraties zijn gespecificeerd op ≤0,2 mm/m. De werkelijke prestaties zijn afhankelijk van materiaal, afmetingen, inkomende vervorming en machine-instellingen.

Hoe kies ik tussen 14, 17 en 20 rollen?

Begin met de vereiste afgewerkte rechtheid in plaats van eenvoudigweg het hoogste aantal rollen te kiezen. Een machine met 14 rollen kan voldoende zijn voor standaardvereisten, terwijl configuraties met 17 of 20 rollen geschikter zijn voor geselecteerde precisietoepassingen. De uiteindelijke keuze hangt ook af van de afmetingen van het werkstuk en de staat van het materiaal.

Kan één machine zowel koolstofstalen buizen als massieve staven verwerken?

Ja, geselecteerde FR-modellen kunnen worden geconfigureerd voor zowel buizen als massieve ronde staven binnen hun gespecificeerde diameterbereik. De buiswanddikte en de diameter van de massieve staaf beïnvloeden echter de vereiste rolconfiguratie en werkparameters, dus beide producttypen moeten worden vermeld bij het aanvragen van een modelkeuze.

Welke informatie heeft u nodig om een ​​machine aan te bevelen?

Geef de materiaalkwaliteit, de buitendiameter van de buis en de wanddikte of staafdiameter, de lengte van het werkstuk, de inkomende rechtheid, de vereiste afgewerkte rechtheid, de vereiste productiesnelheid en de geschatte jaarlijkse of maandelijkse productie op. Monstermateriaal of tekeningen zijn nuttig wanneer de toepassing strenge eisen stelt aan rechtheid of oppervlakte.

Wat is het verschil tussen de snelheidsregeling van de FR-50 en FR-76?

FR-50 en kleinere modellen die in de standaardconfiguratie worden vermeld, gebruiken selecteerbare snelheden van9/18/27/45 m/min. FR-76 en grotere vermelde modellen gebruiken een frequentieomvormer voor variabele snelheidsregeling0–60 m/min. De juiste snelheid moet worden geselecteerd op basis van de materiaal- en eindproductvereisten.

Kunt u onze koolstofstalen buizen of staven vóór verzending testen?

Ja. Klanten kunnen representatieve werkstukken leveren voor machinetesten wanneer de toepassing verificatie vereist. Testen kunnen worden gebruikt om de rolconfiguratie, richtinstellingen en uiteindelijke rechtheid vóór verzending te evalueren.

Welke installatie- en after-salesondersteuning is beschikbaar?

FangRong kan vóór levering funderingstekeningen en ankerboutlay-outs verstrekken. Installatie en inbedrijfstelling op locatie kunnen worden geregeld, met een typische operatortraining van 3 tot 5 dagen. De standaard garantieperiode bedraagt ​​12 maanden vanaf de inbedrijfstelling, waarbij technische ondersteuning op afstand beschikbaar is voor het oplossen van problemen.

Stuur onderzoek
Contact informatie
Vertel ons over uw materiaal, productspecificaties, productieproces en apparatuurvereisten. FangRong kan geschikte koudtrekmachines, tekenmatrijzen, richtmachines en op maat gemaakte oplossingen voor uw toepassing bespreken.
Beoordeling:
5.0
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid
AfwijzenAccepteren