Whatsapp
We bieden een uitgebreid assortiment precisiemetaalverwerkingsapparatuur, waaronder richt-, koudtrek-, richt-, afschuinings-, snij-, draadwalsmachines en trekmatrijzen, op maat gemaakt voor buis-, staaf- en draadmaterialen in diverse industrieën.
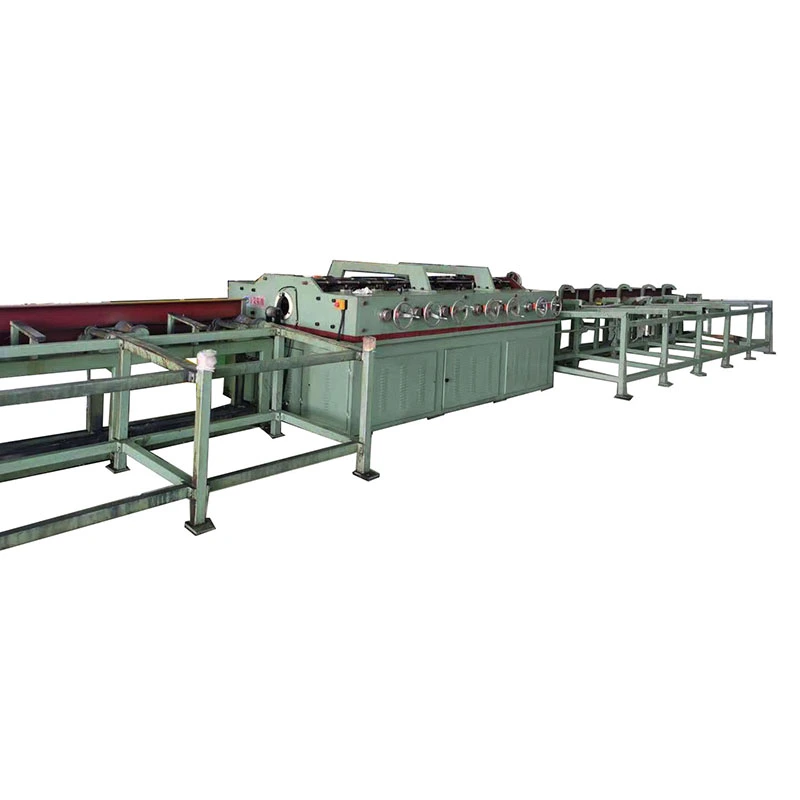
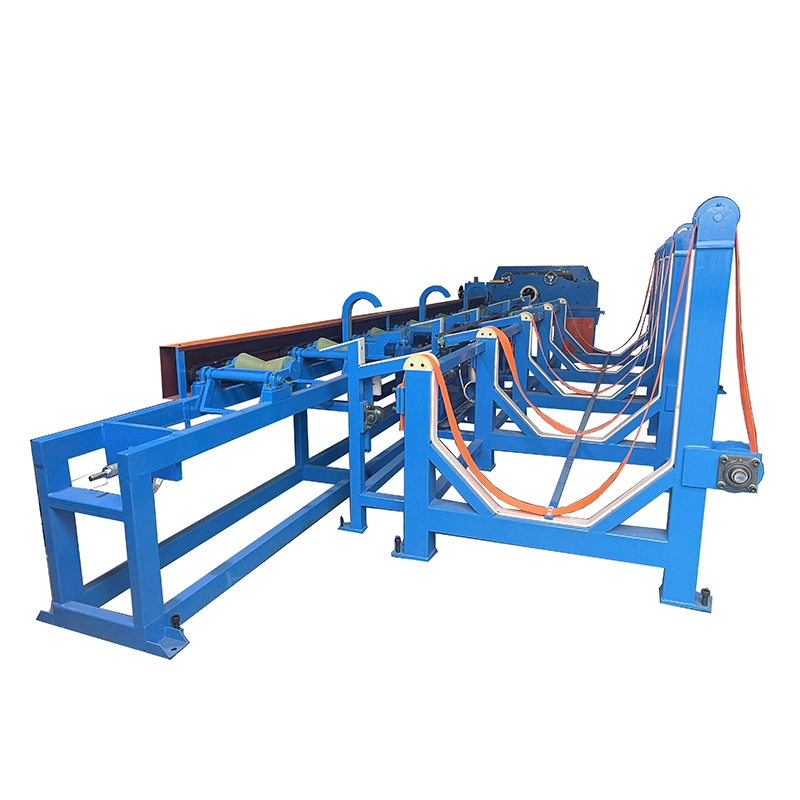
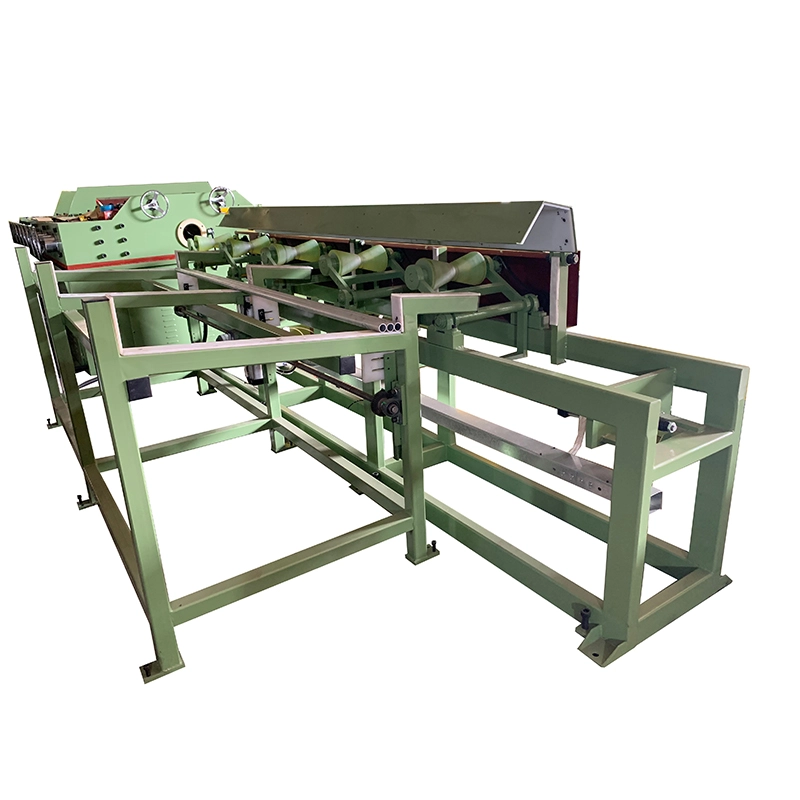
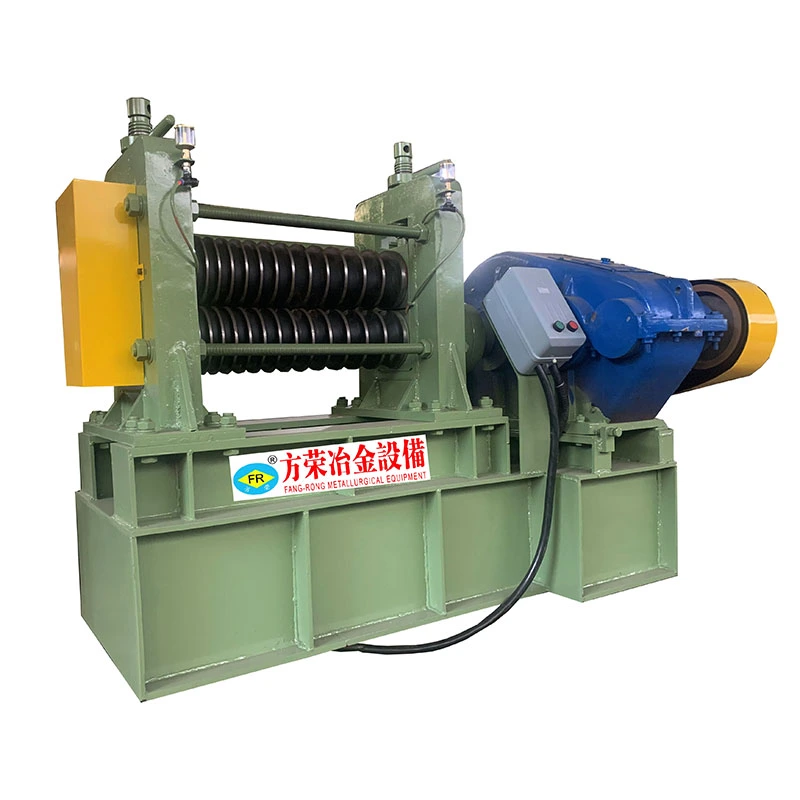
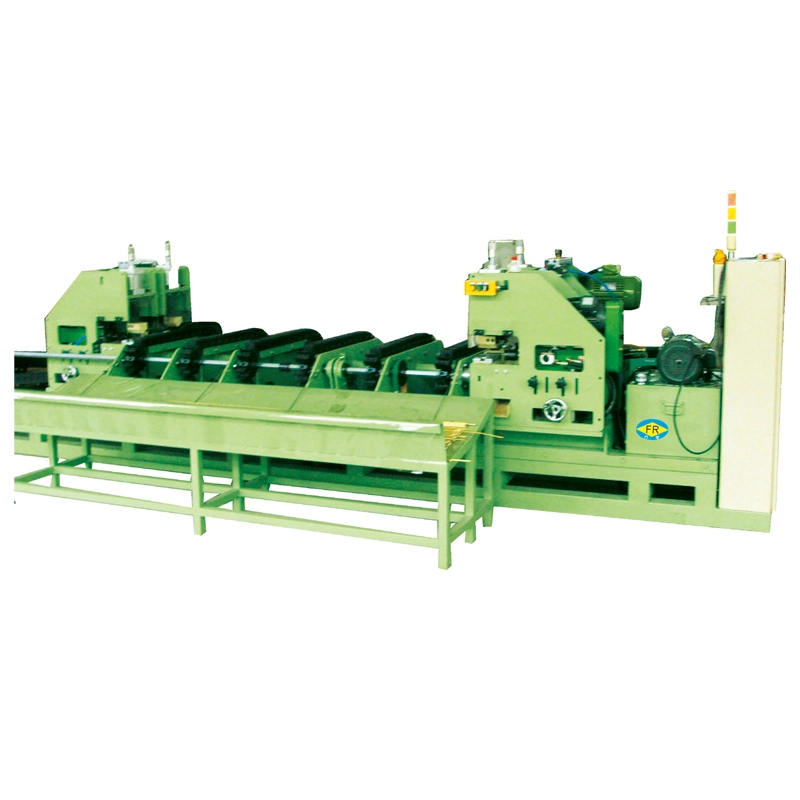
DeKoperen horizontale richtmachineis een richtmachine met meerdere rollen voor koperen buizen, pijpen, massieve staven en profielen na extrusie, trekken, gloeien of hanteren. Het maakt gebruik van gecontroleerd omgekeerd buigen door meerdere rollensets om de boog, kromming en kleine ovaliteit te corrigeren zonder dat een afzonderlijke richtoperatie nodig is.
Koper heeft andere richtomstandigheden nodig dan staal. De relatief lage vloeigrens en het zachte oppervlak zorgen ervoor dat overmatige roldruk een veel voorkomende oorzaak is van oppervlaktemarkeringen, terwijl verschillende temperaturen verschillende richtkrachten en lijnsnelheden vereisen. De FR-serie is daarom rond geconfigureerdaantal rollen, diameter van het werkstuk, kopertemperatuur, rechtheidstolerantie en eisen aan de oppervlakteafwerking.
Voor productielijnen waar de koperen buis automatisch wordt gesoldeerd, gebogen, geplateerd of geassembleerd, zijn rechtheid en oppervlakteconditie beide belangrijk. Een juiste rolgeometrie en -afstelling helpen de buis te corrigeren zonder nieuwe krassen, overmatige vervorming of overcorrectie te veroorzaken.
De FR-serie van FangRong omvat13 standaardconfiguraties van FR-20 tot FR-180, voor koperen buisdiameters vanafφ4 mm tot φ180 mmen massieve staven vanφ10 mm tot φ90 mm. Afhankelijk van het model dat de machine gebruikt14, 15, 16, 17 of 20 rollensets. Geselecteerde configuraties met 20 rollen kunnen een rechtheid bereiken van slechts0,1 mm/m. Het totale motorvermogen varieert van3 kW tot 55 kW, met machinegewichten vanaf ca700 kg tot 25.000 kg.
De apparatuur maakt gebruik van richttechnologie die is ontwikkeld via FangRong's langdurige samenwerking met een Taiwanese fabrikant. FangRong werd in 1998 opgericht als een joint venture en werd in 2013 volledig eigendom, met behoud van de ervaring op het gebied van richt- en tekentechniek die door die samenwerking was ontwikkeld.
De FR-serie maakt gebruik vanachteruitbuigen met meerdere rollen. In plaats van een bocht op een bepaald punt met grote kracht te corrigeren, passeert het werkstuk opeenvolgende rollen die kleinere gecontroleerde correcties toepassen. Hierdoor wordt de vervorming langs de buis of staaf verdeeld en kan de operator de vereiste rechtheid bereiken met minder risico op permanent overbuigen.
1. Voeren en uitlijnen
De koperen buis of staaf komt binnen via het geleidingssysteem. Een juiste uitlijning van de ingang is belangrijk omdat een onjuist gepositioneerd werkstuk inconsistente rechtheid kan veroorzaken, zelfs als de rolinstellingen correct zijn.
2. Progressief omgekeerd buigen
Meerdere rollensets oefenen gecontroleerde druk uit vanuit verschillende richtingen. De geometrie en afstelling van de rollen zijn afgestemd op de werkstukdiameter. Meer rollensets zorgen voor meer correctiepunten en worden over het algemeen geselecteerd als nauwere rechtheidstoleranties vereist zijn.
3. Gecontroleerd oppervlaktecontact
Koper is zachter dan staal, vooral in gegloeide toestand. De roloppervlakken zijn daarom nauwkeurig afgewerktoppervlaktebeschermende rolopties beschikbaarwanneer de toepassing strikte controle op krassen, vreten of oppervlaktevlekken vereist.
4. Snelheidsaanpassing
FR-76 en grotere modellen bieden0-60 m/min variabele snelheidvia een frequentieomvormer. FR-50 en kleinere modellen gebruiken selecteerbare snelheden van9/18/27/45 m/min. De werkelijke productiesnelheid moet worden gekozen op basis van de koperlegering, de temperatuur, de buisafmetingen, de rechtheidsdoelstelling en de oppervlaktevereisten, in plaats van eenvoudigweg de maximale snelheid te gebruiken.
5. Rechtmakend en dimensionerend effect
Het gecontroleerde rolcontact kan ook kleine ovaliteit verminderen en de maatconsistentie verbeteren. Het rechttrekken mag echter niet worden beschouwd als een vervanging voor een specifiek lijmproces wanneer nauwe maattoleranties vereist zijn.
6. Ontlading
De afgewerkte buis of staaf verlaat de machine met de gespecificeerde rechtheid en is klaar voor daaropvolgende buig-, snij-, soldeer-, galvaniserings-, montage- of andere afwerkingsbewerkingen.
Oppervlakteschade tijdens het rechttrekken
Koper kan gemakkelijk worden gemarkeerd door ongeschikte roloppervlakken of overmatige druk. Voor HVAC-buizen, elektrische rails en decoratieve koperproducten kunnen deze markeringen leiden tot afkeuring of extra afwerkingswerkzaamheden. Oppervlaktebeschermende rolopties helpen dit risico te verminderen.
Verschillende kopertemperaturen
Zachtgegloeid koper en hardgetrokken koper reageren niet op dezelfde richtinstellingen. De roldruk en de verwerkingssnelheid moeten worden afgestemd op de materiaalconditie om vervorming of herhaalde passages te voorkomen.
Buigen na extrusie en tekenen
Koperen buizen en staven kunnen kromming ontwikkelen tijdens extrusie, koudtrekken, gloeien, oprollen of transport. Het rechttrekken met meerdere rollen corrigeert deze kromming voordat het materiaal de volgende productiefase ingaat.
Ovaliteit van de buis
Dunwandige koperen buizen kunnen ovaal worden tijdens het vormen en hanteren. Goed afgestelde rollen kunnen een secundair maateffect bieden terwijl de rechtheid wordt gecorrigeerd. Het haalbare resultaat hangt af van de buisafmetingen, de toestand van het materiaal en de initiële vervorming.
Inconsistente toevoer naar stroomafwaartse apparatuur
Overmatige kromming kan het automatisch buigen, snijden, lassen, solderen en monteren van buizen verstoren. Een gecontroleerd rechtmaakproces verbetert de voerconsistentie en vermindert handmatige correctie.
Problemen met het passen van de buizen
Bij de productie van HVAC, koeling, loodgieterswerk en warmtewisselaars kan overmatige buiging of ovaliteit de positionering van de buizen en de aansluiting van de verbindingen beïnvloeden. Consistente rechtheid maakt stroomafwaarts vormen en verbinden herhaalbaarder.
Koper vereist zorgvuldige controle van het contact tussen rol en werkstuk. Precisiegeslepen roloppervlakken en optionele oppervlaktebeschermende materialen zijn beschikbaar voor toepassingen waarbij krassen en vreten niet acceptabel zijn.
Ondersteuning voor FR-76 en grotere machines0-60 m/minwerking met variabele snelheid. FR-50 en kleinere modellen bieden9/18/27/45 m/minselecteerbare snelheden. Hierdoor kan de lijn worden aangepast aan de materiaaltemperatuur en productvereisten, in plaats van dat elke koperspecificatie door dezelfde instelling moet worden gedwongen.
De FR-serie is verkrijgbaar met14, 15, 16, 17 of 20 rollen. Een hoger aantal rollen levert extra correctiepunten op en wordt normaal gesproken overwogen wanneer de productielijn een strakkere rechtheid vereist. Hiervoor is bijvoorbeeld de FR-50-configuratie met 20 rollen gespecificeerd≤0,1 mm/mrechtheid.
De serie omvat koperen buizen vanφ4 mm tot φ180 mmen massieve staven vanφ10 mm tot φ90 mm. Hierdoor kan hetzelfde productassortiment zowel kleine precisiebuizen als grotere industriële koperproducten omvatten.
De koperen horizontale richtmachines kunnen worden geconfigureerd voor puur koper, zoalsC11000 en C12200, evenals messing, brons, kopernikkel en andere koperlegeringen. Zowel naadloze als gelaste buizen kunnen worden verwerkt wanneer hun afmetingen binnen het werkbereik van de geselecteerde machine vallen.
De taaiheid van koper maakt relatief hoge richtsnelheden mogelijk, maar maximale snelheid mag niet het enige selectiecriterium zijn. Voor de productie van grote volumes is de juiste combinatie van rolconfiguratie, snelheid, druk en werkstukconditie belangrijker dan simpelweg het verhogen van de lijnsnelheid.
Voor het rechttrekken van koper selecteert u de machine volgens debuis- of staafdiameter, wanddikte, koperlegering en temperatuur, initiële kromming, vereiste rechtheid, vereiste oppervlakteafwerking en productiesnelheid. Als dezelfde machine meerdere maten verwerkt, moet het volledige maatbereik in aanmerking worden genomen in plaats van alleen op de grootste diameter te selecteren.
| Model | Maximale buisdiameter (mm) | Min. buis-Ø (mm) | Max. staaf-Ø (mm) | Rechtheid (mm/m) | Rollensets | Snelheid (m/min) | Totaal vermogen (kW) | Gewicht (kg) | Afmetingen L×B×H (mm) |
| FR-180 (17 rollen) | φ180 | φ60 | φ90 | ≤0,3 | 17 | - | 55 | 25.000 | 4200×1800×1500 |
| FR-150 (17 rollen) | φ150 | φ58 | φ70 | ≤0,3 | 17 | - | 30/37 | 12.000 | 4100×2280×1700 |
| FR-120 (14 rollen) | φ120×T3.0 | φ38 | φ50 | ≤0,3 | 14 | - | 30 | 9.000 | 3250×1450×1250 |
| FR-100 (14 rollen) | φ89×T3,0 | φ28 | φ32 | ≤0,3 | 14 | 0-60 | 15 | 5.000 | 2350×1560×1160 |
| FR-100 (17 rollen) | φ89×T3,0 | φ28 | φ32 | ≤0,2 | 17 | 0-60 | 18 | 5.000 | 2700×1560×1160 |
| FR-76 (14 rollen) | φ60×T3.0 | φ16 | φ22 | ≤0,3 | 14 | 0-60 | 11 | 2.500 | 2250×1560×1160 |
| FR-76 (17 rollen) | φ76×T3.0 | φ18 | φ25 | ≤0,2 | 17 | 0-60 | 15 | 3.500 | 2560×1560×1160 |
| FR-76 (20 rollen) | φ76×T3.0 | φ18 | φ25 | ≤0,2 | 20 | 0-60 | 15 | 5.400 | 3250×1500×1250 |
| FR-50 (14 rollen) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,3 | 14 | 18/09/27/45 | 7.5 | 1.500 | 1750×1120×1040 |
| FR-50 (20 rollen) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0,1 | 20 | 18/09/27/45 | 7.5 | 2.000 | 2200×1120×1040 |
| FR-25 (14 rollen) | φ25 | φ6 | φ12 | ≤0,3 | 14 | 18/09/27/45 | 4 | 1.000 | 1300×900×950 |
| FR-25 (16 rollen) | φ25 | φ6 | φ12 | ≤0,2 | 16 | 18/09/27/45 | 4 | 1.100 | 1800×1100×950 |
| FR-20 (15 rollen) | φ16×T2.0 | φ4 | φ10 | ≤0,3 | 15 | 18/09/27/45 | 3 | 700 | 1100×1050×950 |
Technische opmerkingen:T geeft de buiswanddikte aan, T3.0 betekent bijvoorbeeld een wanddikte van 3,0 mm. FR-50 en kleinere modellen gebruiken selecteerbare snelheden van 9/18/27/45 m/min. FR-76 en grotere modellen bieden een variabele snelheid van 0-60 m/min via een frequentieomvormer. Materialen voor roloppervlakken kunnen worden gespecificeerd op basis van het koperproduct en de eisen aan de oppervlaktekwaliteit.
Koperen buizen voor airconditioningspiralen, koelsystemen, verdampers, condensors en warmtewisselaars moeten vaak worden rechtgetrokken voordat ze automatisch U-buigen of buis-op-buisplaat worden gemonteerd. Consistente rechtheid helpt stroomafwaartse apparatuur een herhaalbare invoer en positionering te behouden.
De koperen horizontale richtmachine is geschikt voor koperen rails, geleiders en ronde staven die worden gebruikt in schakelapparatuur, transformatoren, elektrische distributieapparatuur en energiesystemen. Oppervlaktebescherming is vooral belangrijk wanneer het afgewerkte koper een schoon contactoppervlak moet behouden.
Koperen buizen die worden gebruikt in airconditioningsystemen voor auto's en EV-koelcircuits kunnen na het trekken of vormen rechtgetrokken moeten worden. De juiste rolconfiguratie kan de buis voorbereiden op daaropvolgende buig- en montagewerkzaamheden.
Koperen waterbuizen, gasbuizen en andere buizen voor gebouwen kunnen na productie of verwerking worden rechtgetrokken om de maatvastheid te verbeteren vóór het snijden, verbinden en installeren.
Koperen buizen met een kleine diameter die worden gebruikt in instrumentatie- en vloeistofsystemen vereisen een zorgvuldige controle van de rechtheid en de toestand van het oppervlak. De FR-20 is ontworpen voor buisdiameters vanafφ4 mm, afhankelijk van de specifieke buiswanddikte en materiaalconditie.
Hetzelfde richtprincipe kan worden toegepast op buizen van koperlegeringen en massieve staven, waaronder producten van messing, brons en kopernikkel. De uiteindelijke rolinstellingen moeten worden bepaald op basis van de legering, hardheid, afmetingen, initiële kromming en vereiste rechtheid.
26+ jaar richttechniek
FangRong werd opgericht in 1998 en begon als een joint venture met een Taiwanese fabrikant die gespecialiseerd was in teken- en richtapparatuur. Het bedrijf werd in 2013 volledig eigendom en is doorgegaan met het ontwikkelen van richt- en trekmachines voor de verwerking van metalen buizen en staven.
Twee productiefaciliteiten
De productiefaciliteiten in Dongguan en Yangjiang bieden een gecombineerde jaarlijkse capaciteit van meer dan650 machines. De productieopstelling op twee locaties ondersteunt gelijktijdige productie voor meerdere projecten en grotere bestellingen.
Ervaring met metaalverwerking
FangRong rapporteert apparatuur geleverd aan klanten in70+ landen, met meer dan10.000 klantenvoor de verwerking van staal, roestvrij staal, koper, messing, aluminium en speciale legeringen.
Fabriekstesten vóór verzending
Elke machine ondergaat tests bij stationair draaien en vollast. Als er monsters van klanten beschikbaar zijn, kunnen voor het testen echte koperen buizen of staven worden gebruikt. Rechtheid, rondheid, uitlijning van de rollen, trillingen, motorstroom, oppervlakteconditie, olielekkage en elektrische functies worden vóór verzending gecontroleerd.
Koperspecifieke technische ondersteuning
Vóór de productie kan FangRong de koperlegering, tempering, diameter, wanddikte, rechtheidsdoel, oppervlaktevereiste en outputvereiste evalueren om de juiste rolconfiguratie, snelheidsbereik en roloppervlaktebehandeling te bepalen.
Installatie en after-salesondersteuning
De ondersteuning omvat toezicht op de installatie, inbedrijfstelling, training van operators, levering van reserveonderdelen, probleemoplossing op afstand en technische assistentie. Voor de installatie van machines zijn funderingstekeningen en ankerboutlay-outs beschikbaar.
1. Technische beoordeling— De rolconfiguratie, het snelheidsbereik, de oppervlaktebescherming en de machine-indeling worden bepaald op basis van de koperspecificaties en productievereisten van de klant.
2. Materiaalinspectie— Stalen platen, assen, rollen, tandwielen en andere belangrijke componenten worden vóór de bewerking geïnspecteerd.
3. Precisiebewerking— Walsoppervlakken en machineframes worden bewerkt volgens de vereiste geometrie en uitlijning.
4. Mechanische montage— Rollensamenstellen, transmissiecomponenten, versnellingsbak en aandrijfsysteem worden gemonteerd en gecontroleerd.
5. Elektrische integratie— Motor, omvormer, PLC, HMI, sensoren en veiligheidscontroles zijn geïntegreerd en getest.
6. Machinetesten— De complete machine wordt vóór verzending in werking gesteld. Kopermonsters van klanten kunnen worden gebruikt voor prestatieverificatie, indien verstrekt.
7. Eindinspectie— Rechtheid, rondheid, oppervlakteconditie, elektrische veiligheid, trillingen en olielekkage worden vóór het verpakken gecontroleerd.
8. Exportverpakking— Machines zijn beschermd tegen vocht, corrosie en transportschade tijdens internationaal transport.
ISO9001:2015— Kwaliteitsmanagementsysteem dat de ontwerp-, productie-, installatie- en serviceactiviteiten van het bedrijf omvat. Certificaat nr. UQ231211R1.
CE-markering— Standaard FR-machines worden geleverd met CE-conformiteit voor de toepasselijke machineveiligheidseisen, inclusief relevante noodstop- en beveiligingsfuncties.
SGS-inspectie— Er zijn onafhankelijke inspectiediensten beschikbaar voor machineprestaties en veiligheidsverificatie volgens projectvereisten.
Gepatenteerde technologie— FangRong bezit nationale octrooien op uitvindingen en gebruiksmodellen die betrekking hebben op onderdelen en technologieën van apparatuur, waaronder het spannen van kettingen, het vasthouden van meerstrengige matrijzen en snelwisseldoornsystemen.
Vóór verzending wordt de machine geïnspecteerd, beschermd tegen corrosie en verpakt voor internationaal transport. Verpakkings- en verzendarrangementen worden bepaald op basis van de afmetingen van de machine, het gewicht, de transportmethode en de bestemming.
De machine is ontworpen voor buizen, buizen, massieve ronde staven en profielen van koper en koperlegeringen. Typische materialen zijn onder meer C11000, C12200, messing, brons en kopernikkel. Zowel naadloze als gelaste buizen kunnen worden verwerkt, mits de productafmetingen en materiaalconditie passen bij het gekozen model.
De modelkeuze hangt vooral af van de maximale en minimale productdiameter, wanddikte, materiaalconditie, vereiste rechtheid en productiesnelheid. FR-20 en FR-25 zijn bijvoorbeeld geschikt voor kleinere buizen en staven, terwijl FR-76, FR-100, FR-120, FR-150 en FR-180 voor grotere producten geschikt zijn. Er kan ook worden gekozen voor een configuratie met 14, 17 of 20 rollen als een strakkere rechtheid of meer gecontroleerde correctie vereist is.
Standaardconfiguraties zijn gespecificeerd op ≤0,3 mm/m, terwijl geselecteerde configuraties met meerdere rollen ≤0,2 mm/m of ≤0,1 mm/m kunnen bereiken. Het werkelijke resultaat is afhankelijk van de buisdiameter, wanddikte, materiaaltemperatuur, initiële vervorming en rolafstelling. Voor veeleisende toepassingen moet de definitieve specificatie worden bevestigd aan de hand van daadwerkelijke monsters van de klant.
Ja. Gegloeid koper en hardgetrokken koper vereisen echter verschillende walsdruk- en machine-instellingen. Zachter materiaal is gevoeliger voor inkepingen en markeringen op het oppervlak, terwijl harder materiaal doorgaans een grotere correctiekracht vereist. De richtparameters moeten daarom worden aangepast aan de koperlegering, de temperatuur en de buisafmetingen, in plaats van één vaste instelling voor alle producten te gebruiken.
Koper is zachter dan staal en kan worden bekrast of gemarkeerd als de roldruk, uitlijning of oppervlakteconditie niet geschikt is. De machine kan worden geconfigureerd met rolmaterialen en oppervlaktebehandelingen die geschikt zijn voor koperverwerking. Voor producten die van cruciaal belang zijn voor het uiterlijk, zoals HVAC-buizen, decoratieve koperen buizen of blootliggende koperen componenten, moeten de oppervlaktevereisten vóór de productie worden gespecificeerd.
Het richtproces met meerdere rollen kan kleine ovaliteit helpen verminderen terwijl de buiging wordt gecorrigeerd, maar is geen vervanging voor een speciaal buismaat- of kalibratieproces. Als de toepassing strenge eisen stelt aan de buitendiameter, wanddikte of rondheid, moeten deze toleranties afzonderlijk worden beoordeeld tijdens de machineselectie.
Ja. Fabriekstests kunnen worden uitgevoerd met door de klant geleverde koperen buizen, staven of profielen. De test kan de rechtheid, oppervlakteconditie, rolafstelling, machinestabiliteit en bedrijfsparameters onder feitelijke materiaalomstandigheden evalueren. Dit wordt aanbevolen bij het verwerken van een nieuwe koperlegering, dunwandige buis of product met strenge rechtheidseisen.
Adres
NO.163, Shatong Road, Shabu 2e industriële zone, Dalang Town, Dongguan City, Guangdong, China
Tel