Whatsapp
We bieden een uitgebreid assortiment precisiemetaalverwerkingsapparatuur, waaronder richt-, koudtrek-, richt-, afschuinings-, snij-, draadwalsmachines en trekmatrijzen, op maat gemaakt voor buis-, staaf- en draadmaterialen in diverse industrieën.
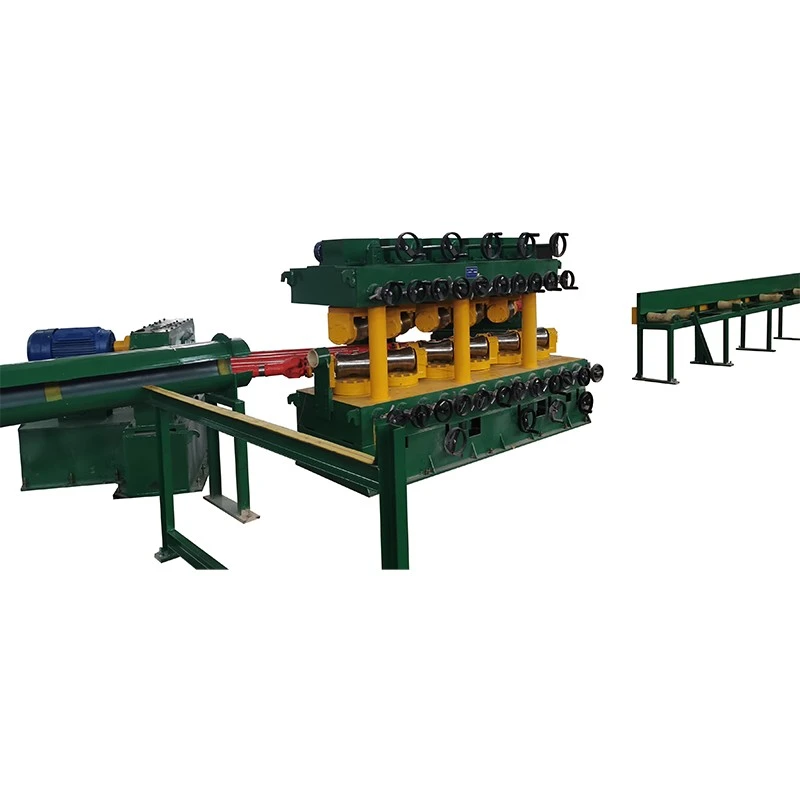
De koperen verticale richtmachine met meerdere rollen is ontworpen voor het corrigeren van buigingen, welving en andere vervormingen in koperen buizen, staven, staven en geselecteerde producten van koperlegeringen. Er wordt gebruik gemaakt van meerdere richtrollen om gecontroleerd buigen toe te passen op opeenvolgende contactpunten, waardoor vervorming geleidelijk kan worden gecorrigeerd in plaats van op enkele punten zware druk uit te oefenen.
Koper vereist een andere richtcontrole dan koolstofstaal, omdat de lagere hardheid en hoge ductiliteit ervoor zorgen dat oppervlaktemarkeringen, lokale vervorming en maatveranderingen tijdens de verwerking gemakkelijker kunnen worden geïntroduceerd. Rolgeometrie, contactdruk, materiaaldiameter, buiswanddikte en initiële vervorming moeten daarom samen in overweging worden genomen bij de keuze van de machine.


De koperen buis of staaf loopt continu door de bovenste en onderste rollengroepen. Elke rol introduceert een gecontroleerde hoeveelheid buiging ten opzichte van het vorige contactpunt. De herhaalde verandering van de buigrichting vermindert geleidelijk de oorspronkelijke vervorming en brengt het materiaal dichter bij de vereiste rechtheid.
Bij koperproducten is het doel niet simpelweg meer kracht te zetten. Overmatige lokale druk kan rolsporen achterlaten of de dwarsdoorsnede van de buis beïnvloeden. De rolpositie, openingsafstand, kantelhoek en aanvoersnelheid moeten worden afgestemd op de materiaalgrootte en -conditie, zodat de correctie over meerdere contactpunten wordt verdeeld.
De verticale rollenopstelling zorgt voor een compacte verwerkingsindeling en helpt een consistent materiaalpad door het rollengedeelte te behouden. Dit is handig bij het verwerken van lange koperen buizen en staven waarbij niet-ondersteund materiaal kan doorzakken tijdens horizontaal hanteren. De feitelijke behandelings- en ondersteuningsregeling moet nog steeds worden geselecteerd op basis van de materiaallengte, het gewicht en de lay-out van de productielijn.
Koperen buizen en staven kunnen trek-, extrusie-, giet- of walsprocessen achterlaten met buiging in de lengterichting, welving of ongelijkmatige vervorming. Als deze toestand niet wordt gecorrigeerd, kan dit van invloed zijn op het aanvoeren, snijden, vormen, assembleren en dimensionele inspecties bij latere bewerkingen. Multi-rollercorrectie biedt verschillende opeenvolgende vervormingspunten om deze fouten te verminderen.
Koper is gevoeliger voor zichtbare rolsporen dan veel staalproducten. Een richtmachine heeft daarom een gecontroleerde roldruk en geschikte roloppervlakken nodig, in plaats van simpelweg de correctiekracht te vergroten. Voor producten met strenge eisen op het gebied van uiterlijk of geleidbaarheid moeten tijdens de machineconfiguratie rekening worden gehouden met het rolmateriaal, de oppervlakteafwerking en de contactomstandigheden.
Voor koperen buizen is de buitendiameter alleen niet voldoende voor de machinekeuze. De wanddikte heeft invloed op de stijfheid van de buis en op de hoeveelheid vervorming die kan worden aangebracht zonder ongewenste ovaliteit of plaatselijke afvlakking. Bij de selectie van koperen verticale multi-roller richtmachines moet daarom rekening worden gehouden met de buisdiameter, wanddikte, materiaaltemperatuur en initiële rechtheid.
Restspanningen van eerdere vorm- en trekbewerkingen kunnen ervoor zorgen dat een buis of staaf na het snijden of verdere verwerking van vorm verandert. Gecontroleerd meerpuntsbuigen kan de invloed van deze spanning verminderen, maar het haalbare resultaat hangt af van de materiaalconditie en de hoeveelheid initiële vervorming. Als er sprake is van nauwe toleranties, moeten de eisen inzake rechtheid worden geverifieerd met representatieve monsters.
De beschikbare rolconfiguraties bieden meer contactpunten langs het materiaalpad dan eenvoudige twee- of driepunts richtopstellingen. Hierdoor kan de correctiebelasting over het werkstuk worden verdeeld, wat vooral handig is bij het verwerken van koperproducten waarbij overmatige lokale druk het oppervlak kan beschadigen of de sectiegeometrie kan veranderen.
De openingsafstand en de kantelhoek van de rol beïnvloeden hoeveel buiging er op elk contactpunt wordt geïntroduceerd. Deze instellingen moeten worden aangepast op basis van de koperdiameter, buiswanddikte, materiaalsterkte en vereiste rechtheid, in plaats van één instelling voor alle specificaties te gebruiken.
Voor elektrische koperen staven, staven en andere producten waarbij de toestand van het oppervlak van belang is, moet het rolcontact worden gecontroleerd om onnodige inkepingen of krassen te voorkomen. Rolspecificaties en oppervlaktebehandeling kunnen worden geselecteerd op basis van de eisen van de koperkwaliteit en het eindproduct.
Dankzij de variabele frequentieaandrijving kan de werksnelheid worden aangepast binnen het gespecificeerde bereik van elk model. Afhankelijk van de materiaalafmetingen, het vervormingsniveau en de vereiste productiesnelheid kunnen lagere of hogere voedingssnelheden worden geselecteerd. De optimale instelling moet tot stand worden gebracht door middel van daadwerkelijke materiaalproeven en niet alleen door snelheid.
De FR-serie omvat verschillende maten koperen buizen en massieve staven, van producten met een kleine diameter tot grotere secties. In de onderstaande tabel vindt u de standaardreferentieconfiguratie. De uiteindelijke machineselectie moet gebaseerd zijn op koperkwaliteit, diameter, buiswanddikte, lengte, treksterkte, initiële rechtheid en vereiste afgewerkte rechtheid.
| Model | FR-20 | FR-30 | FR-40 | FR-50 | FR-60 | FR-80 | FR-100 | FR-130 | FR-150 | FR-180 |
| Rollen Aantal. | 7+7 Rollen | 7+7 Rollen | 10+1 Rollen | 6+6 Rollen | 10+1 Rollen | 10+1 Rollen | 10+1 Rollen | 10+1 Rollen | 10+1 Rollen | 10+1 Rollen |
| Buisbereik / mm | φ5-φ10 Wanddikte 1-7 |
φ10-φ30 Wanddikte 1-7 |
φ10-φ40 Wanddikte 1-5 |
φ18-φ50 Wanddikte 1-4 |
φ18-φ60 Wanddikte 3-12 |
φ30-φ80 Wanddikte 2-7 |
φ40-φ100 Wanddikte 2,5-10 |
φ50-φ130 Wanddikte 2,5-10 |
φ40-φ100 Wanddikte 2,5-10 |
φ80-φ180 Wanddikte 3-20 |
| Bereik massieve staaf / mm | φ5-φ10 | φ10-φ15 | φ10-φ25 | φ10-φ25 | φ18-φ30 | φ30-φ45 | φ16-φ55 | φ16-φ60 | φ16-φ55 | φ80-95 |
| Grondstoflengte / mm | ≥2000 | >2000 | ≥2000 | ≥2000 | >2000 | >2000 | ≥2000 | ≥2500 | ≥2500 | ≥2000 |
| Treksterkte / MPa | ≤800 | ≤800 | ≤800 | ≤800 | ≤980 | ≤650 | ≤1000 | ≤1000 | ≤1000 | ≤1000 |
| Rechtheid van grondstoffen / mm/m | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 |
| Afgewerkt materiaal Rechtheid / mm/m | ≤0,3-0,5 | ≤0,3-0,5 | ≤0,3-0,5 | ≤0,3 | ≤0,8 | ≤0,7 | ≤0,6 | ≤0,6 | ≤0,65 | ≤0,7 |
| Rolmaat / mm | φ68*90 | φ115*160 | φ130*210 | φ136*260 | φ150*260 | φ200*300 | φ220*300 | φ250*360 | φ220*300 | φ320*460 |
| Rolmaat / mm | 200 | 250 | 360 | 360 | 430 | 450 | 600 | 650 | 600 | 780 |
| Openingsafstand bovenste en onderste rol / mm | 35 | 45 | 55 | 65 | 75 | 75 | 85 | 85 | 95 | 95 |
| Verstelbaar kantelbereik | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° |
| Hoofdmotorvermogen / kW | 2,2*2 | 5,5*2 | 11*2 | 11*2 | 15*2 | 22*2 | 45*2 | 55*2 | 75*2 | 90*2 |
| Variabele frequentieaandrijving / kW | 5 | 11 | 22 | 30 | 37 | 75 | 90 | 110 | 150 | 180 |
| Hefmotorvermogen / kW | / | / | 0.75 | 0.75 | 1.1 | 1.1 | 1.5 | 2.2 | 2.2 | 3 |
| Werksnelheid / m/min | 10-30 | 10-30 | 10-40 | 0-20 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 |
| Middenhoogte / mm | 750 | 750 | 790 | 830 | 830 | 830 | 830 | 870 | 890 | 890 |
| Gewicht / T (referentie) | 4 | 5 | 6 | 8 | 10 | 11 | 12 | 14 | 22 | 27 |
Geef de buitendiameter, wanddikte, materiaalkwaliteit of tempering, buislengte, initiële rechtheid en vereiste afgewerkte rechtheid op. Wanddikte is vooral belangrijk omdat dunwandige en dikwandige buizen verschillend reageren op roldruk.
De belangrijkste selectiefactoren zijn diameter, treksterkte, materiaalconditie, initiële vervorming en uiteindelijke rechtheid. Voor grotere massieve staven neemt de vereiste richtkracht toe met de sectiegrootte en materiaalsterkte, dus de modelkeuze mag niet alleen op de diameter worden gebaseerd.
Als er meerdere koperspecificaties op één machine worden verwerkt, geef dan het volledige maatbereik op en niet alleen de grootste diameter. Het werkbereik van de wals, de aanpassingsmethode en de productievolgorde kunnen vervolgens worden geëvalueerd aan de hand van de daadwerkelijke productmix.
De koperen verticale multi-roller richtmachine kan worden gebruikt voor het rechttrekken van producten van koper en koperlegeringen die worden gebruikt in:
Elektrische en voedingscomponenten:Koperen staven, staven en geleidende componenten waarbij rechtheid en oppervlakteconditie de stroomafwaartse vorming of montage beïnvloeden.
Koeling en airconditioning:Koperen buizen die worden gebruikt voor warmteoverdrachts- en koelmiddelsystemen, afhankelijk van de vereiste buisdiameter, wanddikte en materiaalconditie.
Elektronica en elektrische productie:Koperen staven, staven en connectormaterialen die een gecontroleerde geometrie vereisen voordat ze worden gesneden, gevormd of bewerkt.
Nieuwe energieapparatuur:Koperen rails en andere koperen componenten die worden gebruikt in batterijen, motoren en elektrische verbindingen.
Loodgieters- en bouwproducten:Koperen buizen, staven en profielen waarvoor recht materiaal nodig is voor latere fabricage en installatie.
Metaalverwerking:Koper en koperlegeringsproducten geproduceerd door extrusie, trekken, walsen of andere vormprocessen.
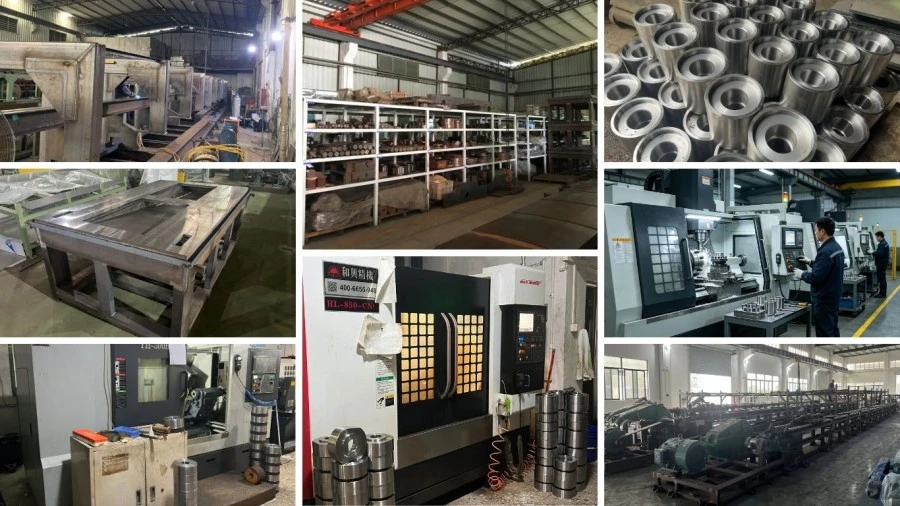
FangRong produceert sinds 1998 richtmachines, koudtrekapparatuur en aanverwante metallurgische machines. Het bedrijf exploiteert productiefaciliteiten in Dongguan en Yangjiang en levert apparatuur aan klanten in meer dan 60 landen en regio's.
Ons assortiment apparatuur omvat toepassingen voor de verwerking van metalen buizen en staven. De machineconfiguratie kan worden ontwikkeld rond de materiaalafmetingen, productievereisten en de beoogde rechtheid van de klant, in plaats van voor elk koperproduct dezelfde walsopstelling te gebruiken.
Dongguan Fangrong metallurgische apparatuur Co., Ltd.-- Gevestigd in Dalang Town, Dongguan City, met productie voor richtmachines, koudtrekmachines en aanverwante metaalverwerkingsapparatuur.
Yangjiang Fangrong Machinery Co., Ltd.-- Gelegen in het Yangdong-district, Yangjiang City, ter ondersteuning van de productie van apparatuur en productiecapaciteit.
Machineframes en structurele componenten worden vervaardigd en machinaal bewerkt volgens de geselecteerde configuratie. Richtrollen, aandrijfcomponenten en verstelmechanismen worden na bewerking en inspectie gemonteerd.
Vóór verzending wordt de koperen verticale richtmachine met meerdere rollen gecontroleerd op rolafstelling, werking van de aandrijving, snelheidsregeling, smering, elektrische functies en algemene bedrijfsconditie. Waar nodig kunnen monsters van koperen buizen of staven worden gebruikt om het richteffect te verifiëren en de werkparameters te helpen vaststellen.
Bij koperrichtapparatuur wordt bijzondere aandacht besteed aan de uitlijning van de rollen, aanpassing van de opening, aandrijfsynchronisatie en de staat van de werkoppervlakken van de rollen. Deze factoren hebben een directe invloed op de materiaaltracking, correctieconsistentie en het risico op oppervlaktemarkering.
ISO9001:2015:Certificering van kwaliteitsmanagementsysteem, certificaat nr. UQ231211R1.
CE:Apparatuur met CE-markering kan worden geleverd volgens de toepasselijke machineconfiguratie en vereisten.
SGS:Indien de klant of het project dit wenst, kan inspectie door derden worden geregeld.
Patenten:FangRong bezit patenten op uitvindingen en gebruiksmodellen die verband houden met zijn machineontwerpen, waaronder patenten op apparatuurcomponenten en verwerkingsmechanismen.
De machine is voorbereid voor internationaal transport volgens de structuur en verzendmethode. Grote apparatuur wordt waar nodig opgedeeld in geschikte transportsecties, met beschermende verpakking en exportdocumentatie voorbereid voor containerverzending.
Ja. De FR-serie omvat configuraties voor zowel buizen als massieve staven. Het toepasselijke bereik verschilt echter per model en bij de keuze van de machine moet rekening worden gehouden met de buiswanddikte.
De wanddikte heeft invloed op de buisstijfheid en de reactie op roldruk. Een dunwandige koperen buis kan gevoeliger zijn voor ovaliteit of lokale vervorming, terwijl een dikkere buis een grotere correctiekracht vereist. Bij de aanvraag van een machine dient u daarom de diameter en wanddikte samen te vermelden.
Gebruik het juiste rolwerkoppervlak, vermijd overmatige plaatselijke druk en pas de rolopening aan afhankelijk van de materiaalgrootte en -conditie. Voor koperproducten met strenge oppervlakte-eisen moeten het rolmateriaal en de oppervlaktebehandeling worden besproken tijdens de machineconfiguratie.
De referentiespecificaties vermelden waarden voor de afgewerkte rechtheid van ≤0,3 mm/m tot ≤0,8 mm/m, afhankelijk van het model. Het daadwerkelijke resultaat is afhankelijk van de kopersoort, afmetingen, initiële vervorming, rolafstelling en productieomstandigheden.
Ja, wanneer de maten binnen het geldende werkbereik van het geselecteerde model vallen. Als het productiebereik breed is, geef dan alle buisdiameters en wanddiktes op, zodat de rolconfiguratie en het verstelbereik kunnen worden geëvalueerd.
Geef de koperkwaliteit of -hardheid, buisdiameter en wanddikte of massieve staafdiameter, materiaallengte, treksterkte indien beschikbaar, aanvankelijke rechtheid, vereiste afgewerkte rechtheid en verwachte productiesnelheid op. Monsters of tekeningen zijn handig wanneer het product strenge eisen stelt aan afmetingen of oppervlakte.
Ja. Rollenconfiguratie, verstelinrichting, aandrijfsysteem en andere machinedetails kunnen worden ontwikkeld op basis van de materiaal- en productievereisten. Aanpassing moet gebaseerd zijn op werkelijke productafmetingen en richtdoelen in plaats van alleen op de materiaalnaam.
Ja. De machine kan worden ingericht voor continue materiaaltoevoer en kan worden gekoppeld aan stroomopwaartse of stroomafwaartse apparatuur, afhankelijk van het productieproces. De interface- en automatiseringsvereisten moeten tijdens het projectontwerp worden bevestigd.
De prijs hangt voornamelijk af van het machinemodel, het materiaalwerkbereik, de walsconfiguratie, het aandrijfvermogen, het verstelsysteem, de automatiseringsvereisten en andere aangepaste functies. Stuur de koperproductspecificaties en productiedoelstelling voor een projectspecifieke offerte.
De standaard garantietermijn bedraagt 12 maanden. Technische ondersteuning en reserveonderdelendiensten zijn na levering beschikbaar volgens de overeengekomen servicevoorwaarden.
Representatieve koperen buizen of staven, materiaalkwaliteit, afmetingen, initiële rechtheid en de vereiste uiteindelijke rechtheid worden aanbevolen. Bij moeilijke producten kunnen met daadwerkelijke monsters de rollenopstelling en de werkparameters nauwkeuriger worden geëvalueerd.
Adres
NO.163, Shatong Road, Shabu 2e industriële zone, Dalang Town, Dongguan City, Guangdong, China
Tel