Whatsapp
We bieden een uitgebreid assortiment precisiemetaalverwerkingsapparatuur, waaronder richt-, koudtrek-, richt-, afschuinings-, snij-, draadwalsmachines en trekmatrijzen, op maat gemaakt voor buis-, staaf- en draadmaterialen in diverse industrieën.
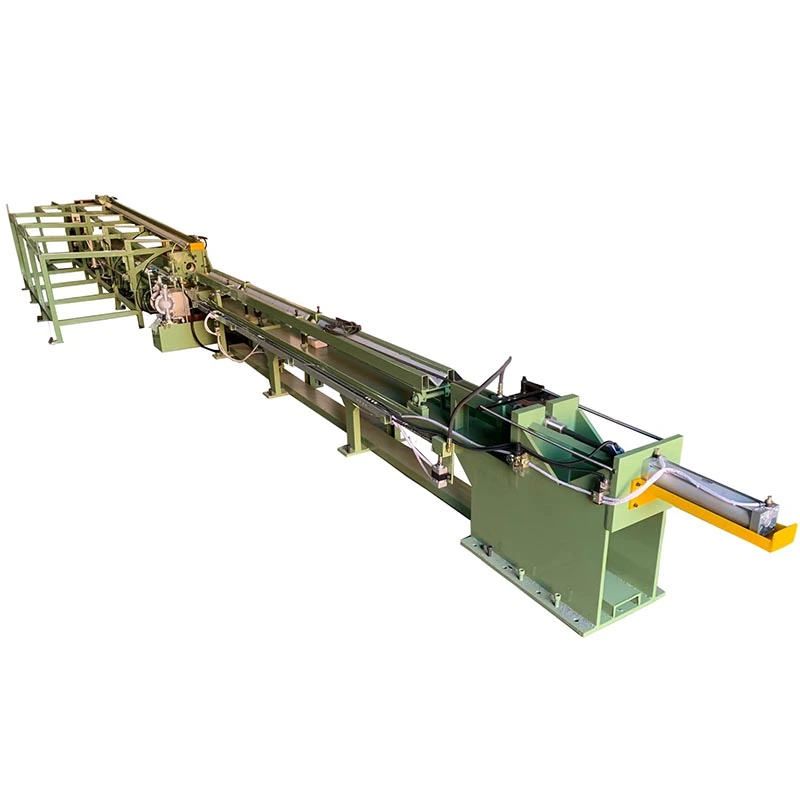
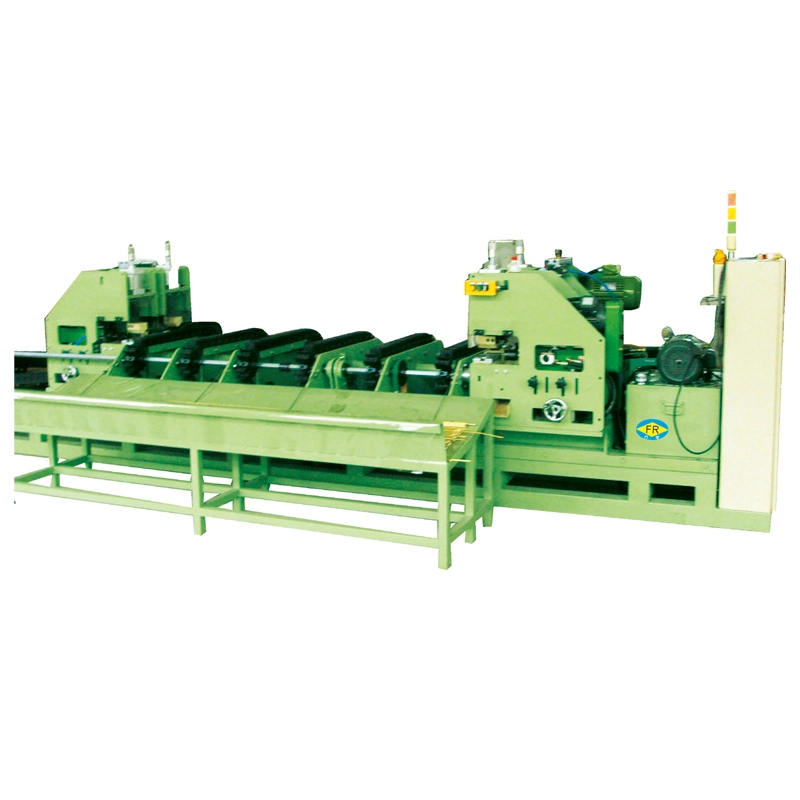
DeOnregelmatige hydraulische koudtrekmachineis bedoeld om te vormencomplexe niet-ronde profielendie een hoge trekkracht en gecontroleerde vervorming vereisen, waaronder vierkante, rechthoekige, zeshoekige, achthoekige, ovale, kanaal-, hoek-, T-secties en op maat gemaakte asymmetrische vormen. Een hydraulische aandrijving zorgt voor50–20.000 kN trekkrachtmet slagen tot25 m, waardoor grote of zeer sterke buizen en massieve staven in één enkele koudtrekgang kunnen worden gevormd. Precisiematrijzen regelen de profielgeometrie, hoekdefinitie en maatnauwkeurigheid, waardoor het proces geschikt is voor profielen van staal, roestvrij staal, koper, aluminium en speciale legeringen waar conventioneel walsen niet het vereiste profiel kan bereiken.
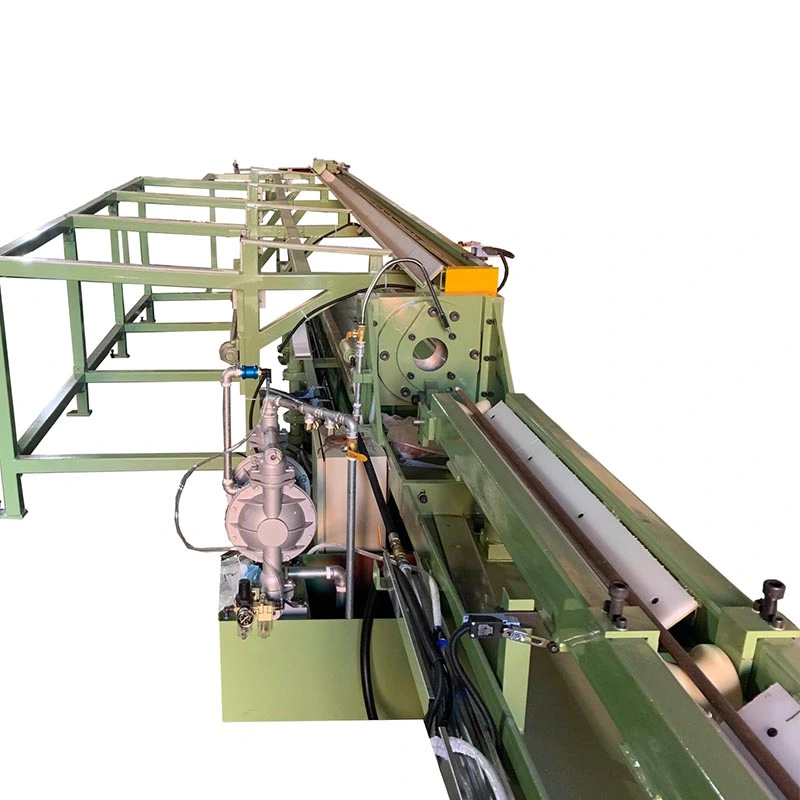
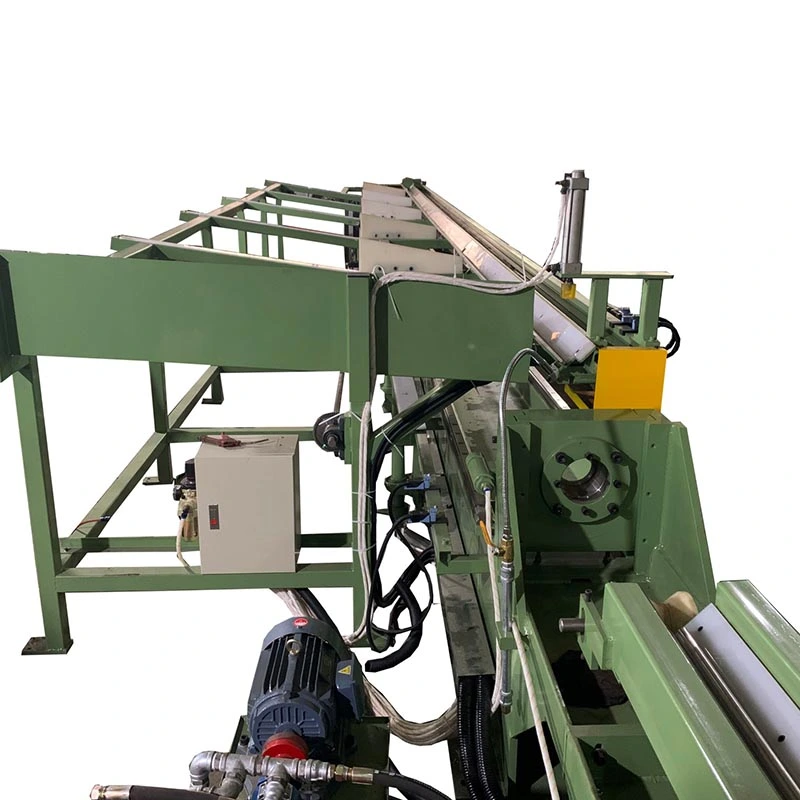
De onregelmatige hydraulische koudtrekmachine is een hydraulisch aangedreven trekbank die speciaal is ontworpen voor het produceren van niet-ronde metalen profielen - inclusief vierkante, rechthoekige, zeshoekige, achthoekige, ovale, kanaal-, hoek-, T-sectie en op maat gemaakte asymmetrische profielen - uit ronde buizen of massief staafmateriaal via een enkele koude trekgang. In tegenstelling tot algemene tekenmachines die ronde profielen produceren, omvat deze apparatuur gespecialiseerde matrijssystemen en nauwkeurig geleide wagens die tijdens het tekenproces de complexe geometrie van de dwarsdoorsnede behouden.
De machine werkt door een puntig werkstuk door een nauwkeurig bewerkte matrijs met een niet-ronde opening te trekken. Terwijl het materiaal door de matrijs gaat, vervormt het plastisch om te passen bij de geometrie van de matrijsholte, waardoor het dwarsdoorsnedeoppervlak wordt verkleind en tegelijkertijd de sectie opnieuw wordt gevormd. Bij het trekken van buizen regelt een interne doorn of plug de verdeling van de wanddikte over het onregelmatige gedeelte. Hydraulisch vermogen zorgt voor een soepele, trillingsvrije krachttoepassing - van cruciaal belang voor het behoud van scherpe hoeken en een consistente wanddikte in complexe secties.


Warmgewalste of geëxtrudeerde niet-ronde secties hebben fundamentele beperkingen: losse maattoleranties (doorgaans ±0,5 mm of slechter), met kalk bedekte oppervlakken die uitgebreide reiniging vereisen, ontkolingslagen die de oppervlakte-eigenschappen verzwakken, en inconsistente mechanische eigenschappen over de hele sectie. Alternatieve methoden hebben elk hun nadelen: bij warmwalsen kunnen geen nauwe toleranties worden bereikt op het gebied van hoekradii en vlakheid; koudwalsen is beperkt tot uniforme secties en laat restspanningen achter; extrusie biedt complexe vormen, maar tegen aanzienlijk hogere kosten en lagere productiesnelheden.
Koudtrekken lost deze beperkingen op via een fundamenteel ander vervormingsmechanisme. De combinatie van matrijsgeometrie en gecontroleerde reductie dwingt het materiaal om onder druk- en trekspanningen in de matrijsholte te stromen. Dit levert:
- Strakke dimensionale controle: Toleranties tot ±0,05 mm op kritische afmetingen
- Superieure oppervlakteafwerking: Gladde, kalkvrije oppervlakken klaar voor direct gebruik
- Verbeterde mechanische eigenschappen: Koudvervormen verhoogt de rekgrens en hardheid terwijl de ductiliteit behouden blijft
- Scherpe, gedefinieerde hoeken: In tegenstelling tot warmgevormde profielen met afgeronde hoeken behouden koudgetrokken profielen een nauwkeurige hoekgeometrie die essentieel is voor structurele integriteit en montagepassing
- Consistente wanddikte: Uniforme materiaalverdeling zorgt voor voorspelbare prestaties onder belasting
Met 26 jaar productie van koudtrekapparatuur sinds 1998 heeft FangRong oplossingen ontwikkeld voor duizenden toepassingen met onregelmatige profielen. Onze onregelmatige hydraulische koudtrekmachines produceren secties variërend van kleine precisieprofielen van minder dan 10 mm tot grote structurele secties van meer dan 300 mm, over koolstofstaal, gelegeerd staal, roestvrij staal, aluminium, koper, titanium en speciale legeringen. Elke machine omvat de technische kennis die is verzameld bij meer dan 10.000 klanten in meer dan 70 landen, waaronder 5.000+ staalfabrieken, 2.100+ roestvrijstalen verwerkers, 1.800+ koperfabrikanten, 700+ aluminiumproducenten en 500+ klanten van titanium en speciale legeringen.
1. Precisie niet-ronde geometriecontrole
Het voorgespannen frame en de stijve geleide slede zorgen voor een perfecte matrijsuitlijning gedurende de volledige slag - cruciaal voor het behouden van de complexe dwarsdoorsnedegeometrie. In tegenstelling tot ketting- of mechanische trekbanken waarbij de uitlijning kan afwijken, handhaaft het hydraulische systeem een consistente krachtvectoruitlijning. Scherpe, gedefinieerde hoeken blijven behouden; warmgevormde secties kunnen deze precisie niet evenaren.
2. Hydraulisch vermogen met trillingsvrije krachtoverbrenging
Hydraulische cilinders zorgen voor een soepele, traploze krachttoepassing en elimineren de trillingen en oppervlaktedefecten die vaak voorkomen bij mechanische of kettingaangedreven systemen. Dit is vooral van cruciaal belang voor onregelmatige secties waar een ongelijkmatige krachtverdeling vervorming, variatie in de wanddikte of hoekafronding kan veroorzaken.
3. Mogelijkheid tot breed profielprofiel
Ondersteunt vierkante, rechthoekige, zeshoekige, achthoekige, ovale, elliptische, kanaal-, hoek-, T-sectie en aangepaste asymmetrische profielen. Matrijswisselsystemen maken een snelle profielwisseling mogelijk, waardoor de machine geschikt is voor zowel productie van grote volumes als flexibiliteit in de werkplaats.
4. Multi-pass tekenmogelijkheid
Complexe secties die een aanzienlijke reductie vereisen, kunnen in meerdere passages worden getrokken met een tussentijdse warmtebehandeling. Elke passage verfijnt geleidelijk de afmetingen en mechanische eigenschappen. Het hydraulische systeem handhaaft een consistente kracht, ongeacht de volgorde van de bewegingen.
5. Wanddiktecontrole voor buizen
Voor het trekken van buizen controleren interne doorn- of zwevende plugsystemen de verdeling van de wanddikte over onregelmatige secties. Van cruciaal belang voor toepassingen waarbij een uniforme wanddikte de drukwaarde of structurele prestaties bepaalt.
6. Geïntegreerde productielijnopties
Optionele in-line systemen omvatten richten (kopreductie), rechttrekken en op lengte knippen, waardoor een complete productielijn ontstaat, van onbewerkt materiaal tot afgewerkte secties in één enkele doorgang.
7. Materiaalveelzijdigheid
Verwerkt koolstofstaal (laag/gemiddeld/hoog koolstofgehalte, legering, HSLA), roestvrij staal, aluminium, koper, messing, titanium, nikkellegeringen en speciale metalen. Trekkracht en snelheid zijn instelbaar om aan de materiaalspecifieke vervormingseigenschappen te voldoen.
8. PLC-besturing met procesdataregistratie
Programmeerbare logische controller met HMI maakt nauwkeurige parameterprogrammering en realtime monitoring mogelijk. Datalogging ondersteunt de traceerbaarheid van kwaliteit en procesoptimalisatie – essentieel voor ISO9001-gecertificeerde activiteiten.
Om het juiste model te selecteren, moet de machinecapaciteit worden afgestemd op uw specifieke productievereisten. De belangrijkste selectieparameters zijn onder meer: trekkracht (bepaald door verkleining van het dwarsdoorsnedeoppervlak en vloeigrens van het materiaal), maximale sectiegrootte (bepaald door de afmetingen van de matrijsholte en wagenopening), slaglengte (bepaald door de lengte van het eindproduct) en treksnelheid (beïnvloedt de productiesnelheid en de kwaliteit van de oppervlakteafwerking). Voor onregelmatige secties is de vereiste effectieve trekkracht doorgaans hoger dan voor ronde secties met een gelijkwaardig oppervlak vanwege het extra vervormingswerk dat nodig is om hoeken opnieuw vorm te geven en de geometrie te behouden.
Onze onregelmatige hydraulische koudtrekmachines variëren van 50KN tot 20.000KN, met een slag tot 25 m en snelheden tot 30 m/min. Alle specificaties zijn aanpasbaar. Raadpleeg voor sectieafmetingen de maximale omgeschreven cirkeldiameter --- de kleinste cirkel die de onregelmatige sectie omsluit.
| Model-/technologieparameter | FR-2T | FR-5T | FR-10T | FR-15T | FR-20T | FR-30T | FR-50T | FR-70T |
| Max. Trekkracht (KN) | 20 | 50 | 100 | 150 | 200 | 300 | 500 | 700 |
| Tekeningsnelheid (m/min) | 0~10 | 3~10 | 3~10 | 3~10 | 3~10 | 3~10 | 2~10 | 10~16 |
| Effectieve lengte van afgewerkte buis (m) | 6 | 5 | 5 | 9 | 5 | 5 | 7 | 9 |
| Getrokken bereik van buitendiameter van afgewerkte buis (mm) | φ5max | φ25max | φ50max | φ60max | φ70max | φ30~φ80 | φ30~φ100 | φ30~φ100 |
| Max. Getrokken dikte van afgewerkte buis (mm) | 1,5 mm | 2 mm | 3 mm | 4 mm | 5 mm | 6 mm | 8 mm | 10 mm |
| Hoofdoliecilinder (mm) | φ63*φ35 | φ80*φ45 | φ125*φ70mm*3200mm | φ125*φ70 | φ150 | φ180*φ90*3000 | φ200*φ100 | φ280*φ150*9000 |
| Aantal systemische stations | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 2 |
| Werkdruk van systeem (Mpa) | 21 | 21 | 21 | 21 | 21 | 26 | 26 | 26 |
| Max. Druk van systeem (Mpa) | 26.0 | 26.0 | 26.0 | 26.0 | 26.0 | 31.5 | 31.5 | 31.5 |
| Hoofdoliepomp (handmatige variabele plunjerpomp) | 40 | 40 | 40 | 50 | 50 | 50 | 50 | 50 |
| Hoofdmotor (KW) | 3.7 | 7.5 | 22 | 30 | 45 | 75 | 75 | 132*2 |
| Overzichtsafmetingen (B×H×L) (m) | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,6*1,4*30 | 1,1*1,2*20 | 1,2*1,3*25 | 1,3*1,4*25 |
| Gewicht (t) | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 |
Aangepaste specificaties beschikbaar op aanvraag. De sectiegrootte verwijst naar de maximale omgeschreven cirkeldiameter.
- Chassiscomponenten, rolkooien, ophangingsonderdelen: Vierkante en rechthoekige secties met strakke hoekradii voor structurele integriteit
- Stuurkolommen, aandrijfassen: Zeshoekige en spline-profielen die nauwkeurige maatvoering vereisen
- Koelbuizen voor de accu: Ovale en rechthoekige dunwandige secties met uniforme wanddikte voor thermisch beheer
Geval: Een Tier 1-autotoeleverancier verving warmgewalste rechthoekige buizen door koudgetrokken secties op een ophangingscomponent. De maattolerantie is verbeterd, waardoor een secundaire freesbewerking overbodig is. Productiekosten verlaagd.
- Geleiderails, transportbandcomponenten: Precisie vierkante en rechthoekige staven voor lineaire bewegingssystemen
- Machineframes, hydraulische lineairsystemen: Zwaarwandige rechthoekige en maatwerkprofielen voor dragende toepassingen
- Telescopische componenten: Geneste vierkante en rechthoekige secties met gecontroleerde speling
Geval: Een fabrikant van hydraulische cilinders haalt vierkante buizen van 80 x 80 mm uit rondes met een buitendiameter van 89 mm voor cilinderlichamen. De oppervlakteafwerking maakt honen overbodig, waardoor 15 minuten bewerking per cilinder wordt bespaard.
- Trailerframes, stellingsystemen: Rechthoekige en kanaalprofielen met hoge sterkte
- Structurele leden van vliegtuigen: Onregelmatige secties van titanium en gelegeerd staal met strikte eisen op het gebied van afmetingen en mechanische eigenschappen
- Onderdelen van vrachtcontainers: Gestandaardiseerde vierkante en rechthoekige profielen
- Meubels in industriële stijl: Nauwkeurige geometrische doorsneden die een esthetische oppervlaktekwaliteit vereisen
- Kantoor- en winkeldisplays: Decoratieve profielen met aangepaste doorsneden
- Buizen van warmtewisselaars: Ovale en afgeplatte buizen voor een groter oppervlak voor warmteoverdracht
- Onderdelen van windturbines: Structurele secties met hoge sterkte-gewichtsverhoudingen
FangRong werd opgericht in 1998 en is al 26 jaar gespecialiseerd in koudtrekapparatuur. Het bedrijf is ontstaan uit een Joint Venture-partnerschap met een Taiwanese fabrikant met meer dan 30 jaar ervaring op het gebied van koudtrekmachines, en is in 2013 overgegaan op een volledig eigen bedrijf. Deze technische lijn betekent dat onze machines tientallen jaren kennis van koudtrekprocessen belichamen --- niet alleen mechanisch ontwerp, maar ook het metallurgische begrip van hoe verschillende materialen zich gedragen onder vervorming.
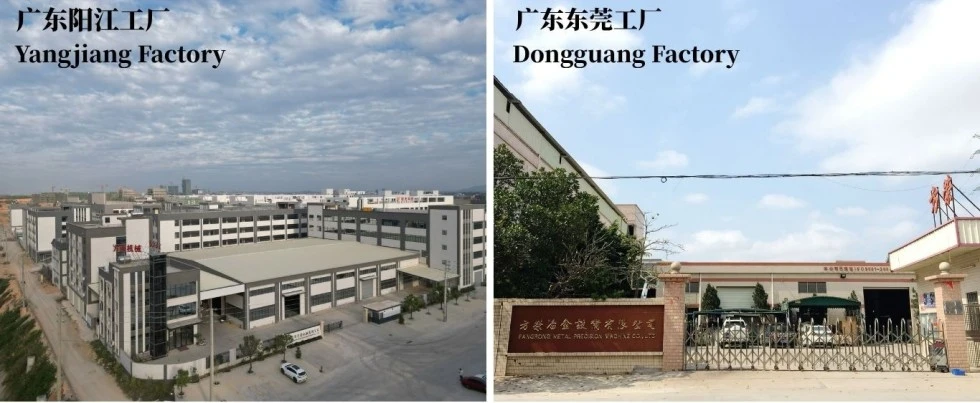
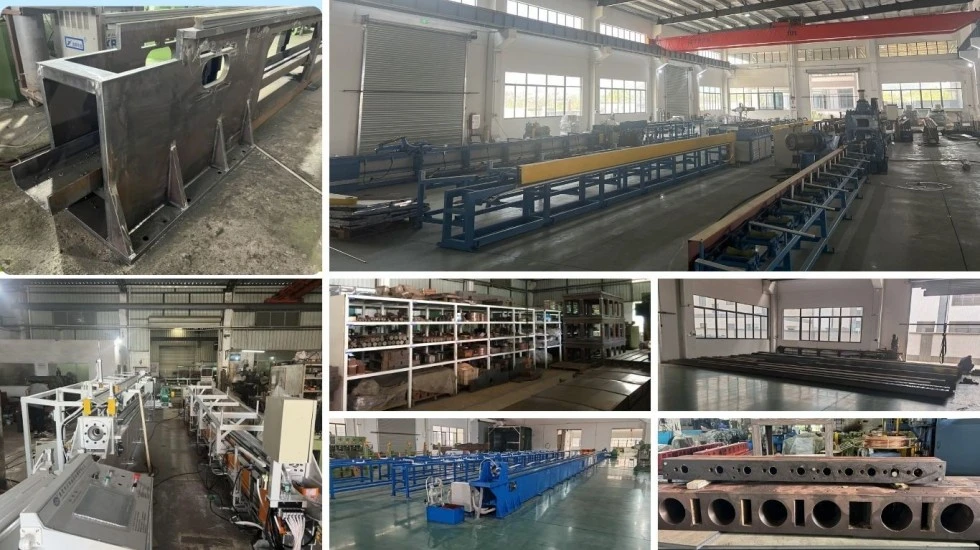
Twee fabrieken: Dongguan Fangrong Metallurgical Equipment Co., Ltd. en Yangjiang Fangrong Machinery Co., Ltd. Jaarlijkse productiecapaciteit: meer dan 650 machines. Gemiddelde jaaromzet: 45 miljoen RMB. Operaties in twee vestigingen maken parallelle productie en snellere levering mogelijk.
Geëxporteerd naar meer dan 70 landen. Meer dan 10.000 klanten: 5.000+ staalfabrieken, 2.100+ roestvrijstalen verwerkers, 1.800+ koperfabrikanten, 700+ aluminiumproducenten, 500+ klanten van titanium en speciale legeringen. Deze schaal biedt technische feedback die geen enkele kleinschalige fabrikant kan evenaren.
Elke onregelmatige hydraulische koudtrekmachine wordt vóór verzending onder volledige belasting getest: gedurende 30 minuten inactief, daarna geleidelijk belastend tot de nominale capaciteit. Dimensionale verificatie tot ±0,02 mm. De olietemperatuur wordt bewaakt --- mag bij volledige belasting niet hoger zijn dan 60 ℃. Hydraulisch systeem onder druk getest voor lekvrije werking.
Installatie, inbedrijfstelling, training van operators, onderhoud en reparatiediensten. Wereldwijd servicepartnernetwerk voor lokale ondersteuning en reserveonderdelen.
Dongguan Fangrong metallurgische apparatuur Co., Ltd.-- Hoofdkantoor en primaire productiebasis in Dalang Town, Dongguan City. Gespecialiseerd in koudtrekmachines, richtmachines en draadwalsapparatuur.
Yangjiang Fangrong Machinery Co., Ltd.-- Secundaire vestiging in Yangdong District, Yangjiang City, waardoor de productiecapaciteit wordt uitgebreid en snellere levering mogelijk wordt gemaakt.
1. Bestelling & Techniek-- Elke machine is ontworpen volgens klantspecifieke sectievereisten, materialen en productiedoelen.
2. Materiaalinkoop en -inspectie-- Alle grondstoffen van gekwalificeerde leveranciers met inkomende inspectie.
3. Precisiebewerking-- Kritieke componenten: hoofdcilinder, trekslede, matrijshouder, voorgespannen frame, geleiderails. Rechtheid van de geleiderail ≤0,5 mm over de volledige lengte.
4. Assemblage van hydraulisch systeem-- Voedingseenheden, geïntegreerde cartridgeklepblokken, besturingssystemen geassembleerd en getest.
5. Sub-Assemblee-- Aanvoermechanisme, klemsysteem, optionele richt- en snijunits.
6. Laatste montage-- Mechanische, hydraulische en elektrische systemen geïntegreerd.
7. PLC- en besturingsintegratie-- Programmering en HMI-interface-installatie.
8. Testen bij volledige belasting-- Elke machine: stationair draaien 30 minuten, progressief laden tot nominale capaciteit, dimensionale verificatie, monitoring van de olietemperatuur (≤60℃).
9. Kwaliteitsinspectie-- ISO9001:2015-nalevingsverificatie.
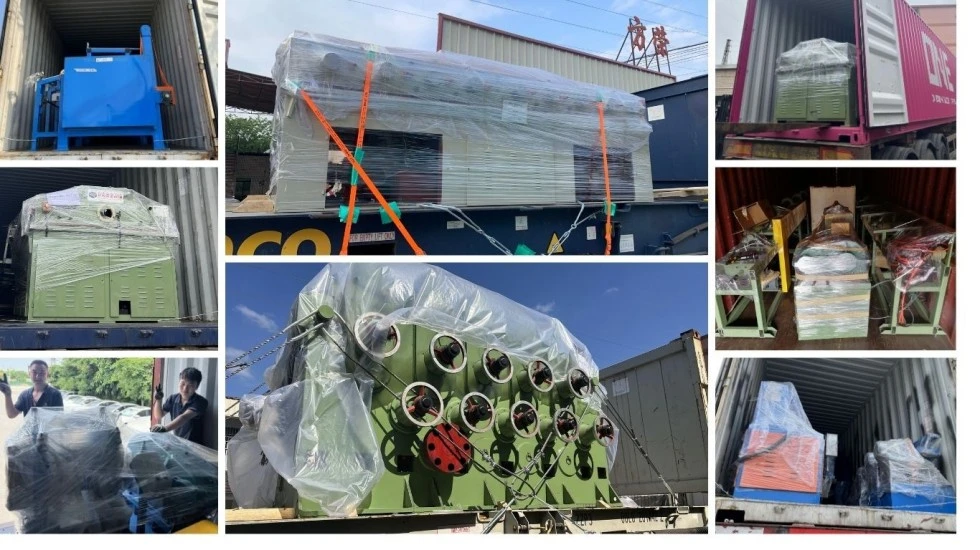
10. Verpakking en verzending-- Veilige verpakking voor internationale verzending met exportdocumentatie.
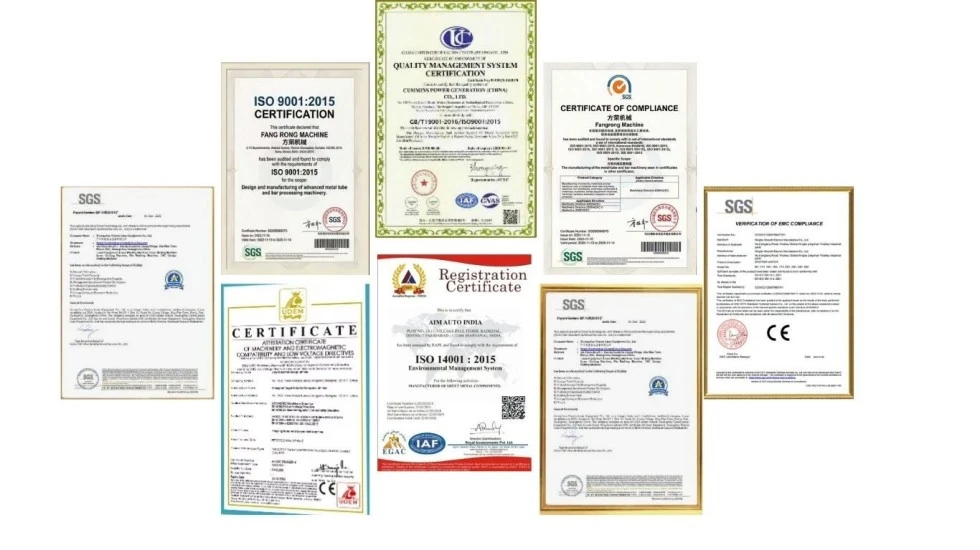
ISO9001:2015 kwaliteitsmanagementsysteem-- Certificaatnummer: UQ231211R1. Omvat ontwerp, inkoop, productie en after-sales service.
CE-certificering-- Voldoet aan de Europese Machinerichtlijn 2006/42/EG. Inclusief tweehandbediening, veiligheidslichtschermen en vergrendelde beschermkappen.
SGS-certificering-- Onafhankelijke verificatie van productkwaliteit en productieprocessen.
Nationale patenten-- 32 patenten op uitvindingen + meer dan 100 patenten op gebruiksmodellen ter bescherming van bedrijfseigen technologieën op het gebied van hydraulische systemen, matrijsontwerp, automatiseringscontrole en machinestructuur. Vertegenwoordiger: 2013207829011, 2008300532117, ZL2015 2 0842922.7.
Vierkant, rechthoekig, zeshoekig, achthoekig, ovaal, elliptisch, kanaal-, hoek-, T-profiel en op maat gemaakte asymmetrische profielen. Matrijswisseling maakt snel wisselen tussen profielen mogelijk. Bij buissecties regelen interne doornen de verdeling van de wanddikte.
Bij koudtrekken worden toleranties tot ±0,05 mm op kritische afmetingen bereikt. Scherpe hoeken blijven behouden; warmgevormde secties kunnen deze precisie niet evenaren.
Koolstofstaal (laag/gemiddeld/hoog koolstofgehalte, legering, HSLA), roestvrij staal, aluminium, koper, messing, titanium, nikkellegeringen en speciale metalen.
| Aspect | Koude tekening | Heet walsen |
| Dimensionale tolerantie | ±0,05 mm | ±0,5 mm |
| Oppervlakteafwerking | Schaalvrij | Kalkaanslag aanwezig, moet schoongemaakt worden |
| Hoekgeometrie | Scherp, gedefinieerd | Afgerond |
| Mechanische eigenschappen | Verbeterd via werkverharding | Zoals gewalst, lagere sterkte |
| Ontkoling | Verwijderd door oppervlakteafschuiving | Aanwezig, moet machinaal worden weggewerkt |
Vereiste kracht = verkleining van het dwarsdoorsnedeoppervlak × materiaalvloeisterkte × vervormingsfactor (1,2--1,5 voor onregelmatige doorsneden). Wij verzorgen gratis krachtberekeningen met uw materiaalspecificaties en doelafmetingen. Bij onregelmatige profielen is de vervormingsfactor hoger dan bij ronde profielen als gevolg van hoekvervormingswerkzaamheden.
Typisch een oppervlaktereductie van 15--30% per doorgang voor onregelmatige secties. Voor grotere reducties kunnen meerdere passages met tussentijds uitgloeien nodig zijn. Wij raden procesproeven aan met uw specifieke materiaal- en profielgeometrie.
Ja. Het werkstukuiteinde moet in diameter worden verkleind om door de matrijs te kunnen gaan. FangRong biedt geïntegreerde richtmachines (kopreductiemachines) als onderdeel van de productielijn.
Standaard onregelmatige hydraulische koudtrekmachines: 30--60 dagen. Op maat gemaakte machines: 90--120 dagen, afhankelijk van de specificaties. Dual-factory-operaties maken parallelle productie voor meerdere bestellingen mogelijk.
380 V, 50--60 Hz vermogen. Betonnen fundering vereist --- Voorgespannen frameontwerp betekent dat de fundering alleen het gewicht van de machine ondersteunt en geen trekkrachten (krachten worden opgevangen binnen de gesloten framestructuur). Minimum vloeroppervlak: afhankelijk van de slaglengte. Bij de offerte leveren wij funderingstekeningen.
Ja. Ons technische team biedt aanbevelingen voor matrijsontwerp, planning van de doorgangsvolgorde, selectie van smering en ondersteuning bij proefdraaien tijdens de inbedrijfstelling. Met meer dan 10.000 klanten in meer dan 70 landen zijn we vrijwel elke uitdaging bij het tekenen van onregelmatige secties tegengekomen en opgelost.
Machine, hydraulisch aggregaat, PLC-besturingssysteem met HMI, standaard matrijshouder, één set opstartgereedschappen, toezicht op de installatie, inbedrijfstelling en training van de operator. Matrijzen voor uw specifieke profielen worden apart aangeboden op basis van geometrie en materiaal.
Standaard: 30% aanbetaling, 70% vóór verzending.
12 maanden vanaf inbedrijfstelling.
10.000+ klanten in meer dan 70 landen. Op verzoek kunnen wij branchespecifieke referenties verstrekken.
Verzenden: materiaaltype en -kwaliteit, afmetingen van de startsectie, beoogde voltooide sectietekening, beoogde productievolume (stuks/dag of ton/dag) en maximale voltooide lengte. We zullen reageren met krachtberekening, modelaanbeveling, prijzen en leveringsschema.
Adres
NO.163, Shatong Road, Shabu 2e industriële zone, Dalang Town, Dongguan City, Guangdong, China
Tel