Producten
Producten

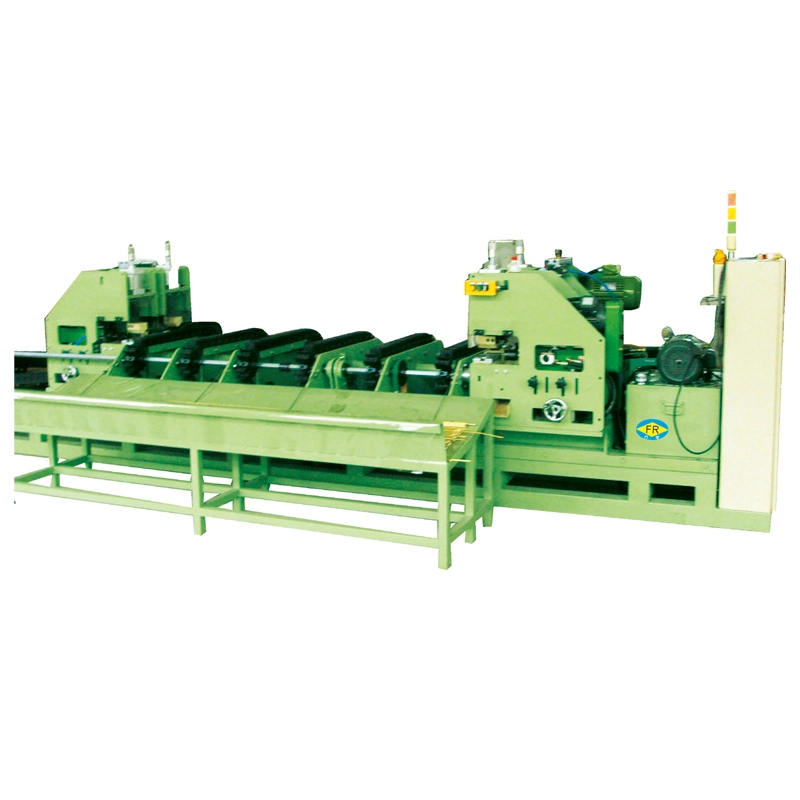
We bieden een uitgebreid assortiment precisiemetaalverwerkingsapparatuur, waaronder richt-, koudtrek-, richt-, afschuinings-, snij-, draadwalsmachines en trekmatrijzen, op maat gemaakt voor buis-, staaf- en draadmaterialen in diverse industrieën.

Pijp hydraulische koudtrekmachine
  • Pijp hydraulische koudtrekmachinePijp hydraulische koudtrekmachine
  • Pijp hydraulische koudtrekmachinePijp hydraulische koudtrekmachine
  • Pijp hydraulische koudtrekmachinePijp hydraulische koudtrekmachine
  • Pijp hydraulische koudtrekmachinePijp hydraulische koudtrekmachine

Pijp hydraulische koudtrekmachine

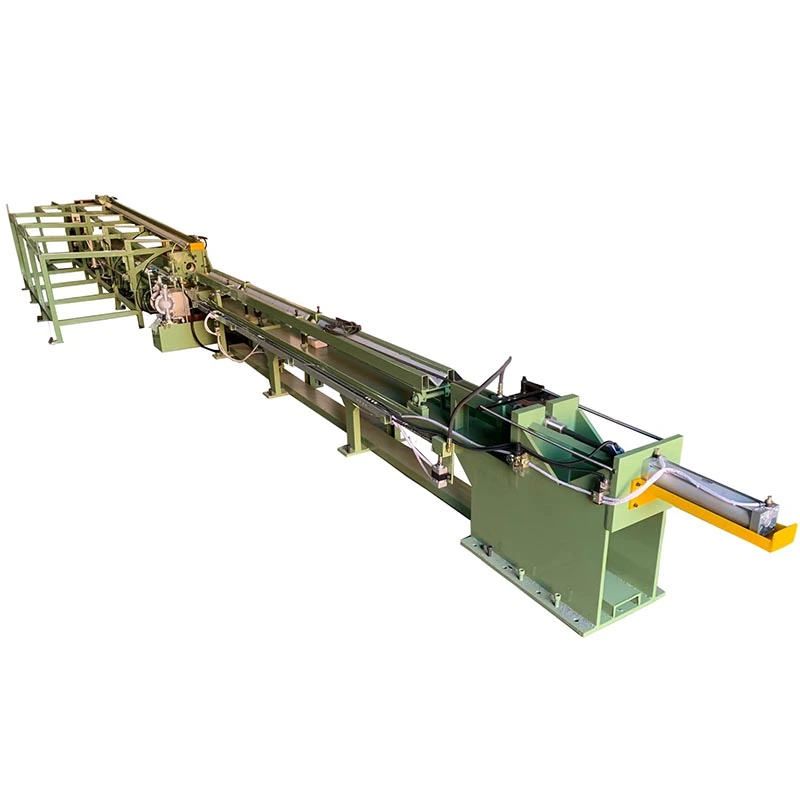
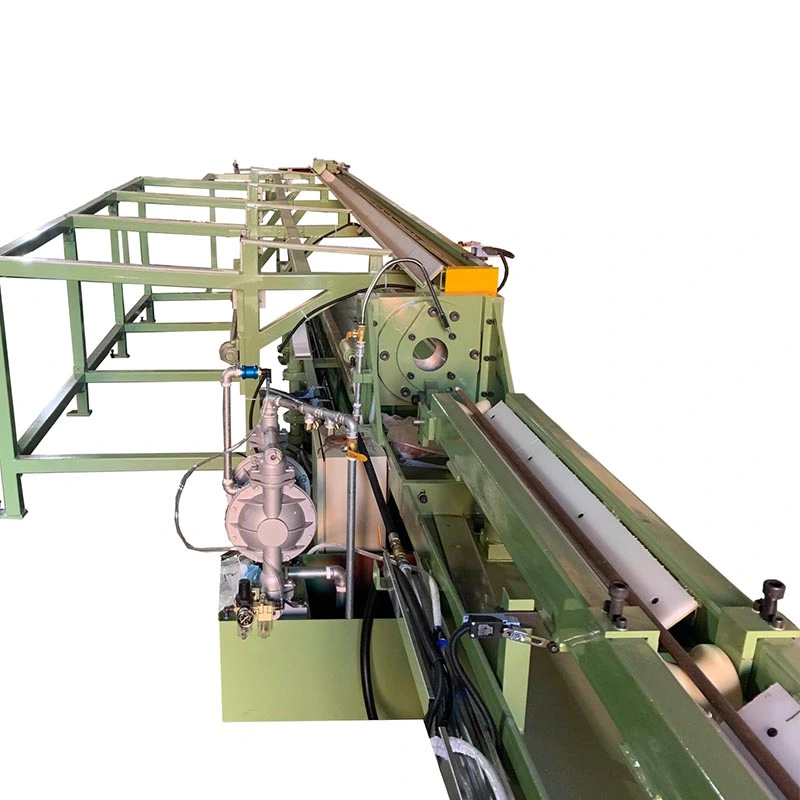
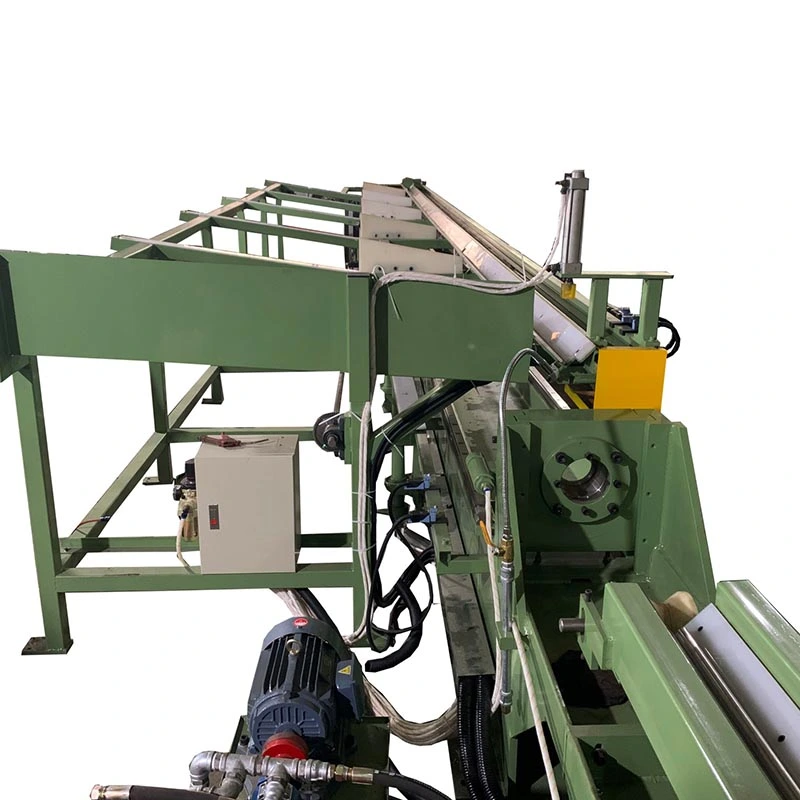
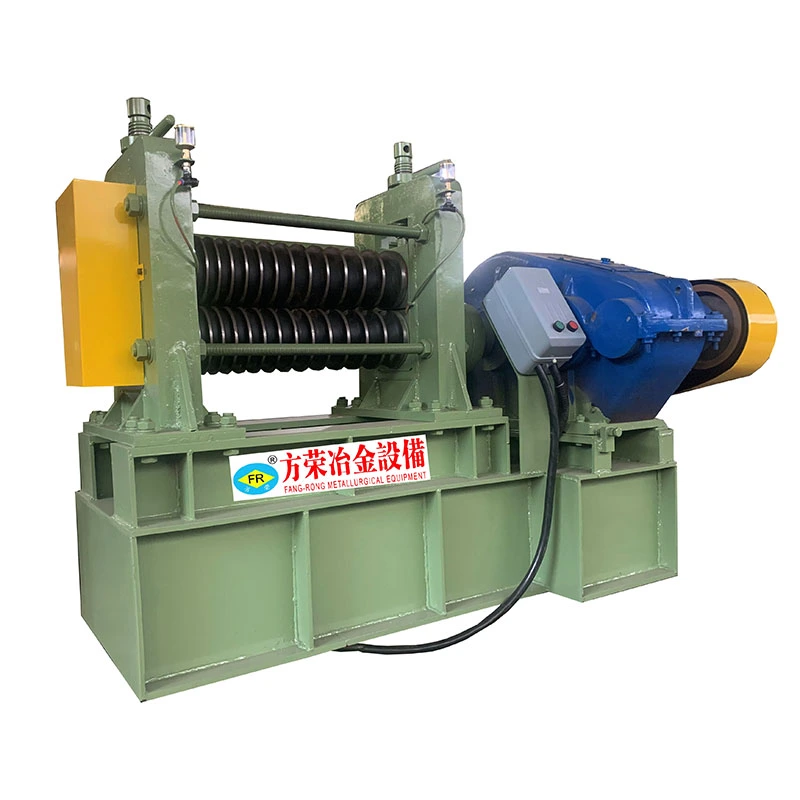
De pijphydraulische koudtrekmachine van FangRong Precision Machinery is een gespecialiseerde metaalvormapparatuur die exclusief is ontworpen voor het koudtrekken van ronde buizen en pijpen. In tegenstelling tot algemene tekenmachines is deze unit speciaal gebouwd om de unieke uitdagingen van het buizentrekken aan te kunnen: het behouden van de concentriciteit, het controleren van de uniformiteit van de wanddikte en het bereiken van een superieure interne oppervlaktekwaliteit.
· Trekkracht: 50–20.000 kN
· Buisbuitendiameter: tot 900 mm
· Treksnelheid: tot 30 m/min
· Materialen: staal, roestvrij staal, koper, aluminium, titanium
· Maatwerk: buismaat, materiaal, wanddikte, productielijn
Beoordeling: 5.0
(Beoordeling aantal: 1)

DePijp hydraulische koudtrekmachinevermindert de buitendiameter van metalen buizen terwijl de wanddikte en interne afmetingen worden gecontroleerd via een gecontroleerd koudtrekproces. Een hydraulische cilinder trekt de buis door een trekmatrijs, terwijl de geselecteerde plug of doorn de interne geometrie regelt.

De machine is geschikt voor productie waarbij warmgewalste, geëxtrudeerde of andere binnenkomende buizen een strakkere maatvoering nodig hebben voordat ze worden bewerkt, honen, buigen of eindmontage. De daadwerkelijke tekeningconfiguratie wordt geselecteerd op basis van de vereiste afgewerkte diameter, wanddikte, interne nauwkeurigheid, materiaal, reductie per doorgang en productielengte.

Pipe Hydraulic Cold Drawing Machine Hydraulic Tube Cold Drawing Machine Hydraulic Cold Drawbench for Tubes Pipe Drawing Machine Hydraulic System

Hoe het hydraulische tekensysteem werkt

De buis wordt op het trekstation geplaatst en het voorbereide uiteinde ervan wordt door de matrijs gevoerd. Afhankelijk van het proces wordt er een plug of doorn in de buis geplaatst. Vervolgens trekt de hydraulische cilinder de buis met gecontroleerde snelheid door het gereedschap.

Het belangrijkste voordeel van de hydraulische aandrijving is dat de treksnelheid en hydraulische druk kunnen worden aangepast aan verschillende buismaten en materialen. Dit is handig wanneer een productielijn meer dan één buisspecificatie verwerkt of wanneer het tekenschema tussen de passages verschillende bedrijfsomstandigheden vereist.

Een voorgespannen gesloten frame ondersteunt de matrijs, wagen, cilinder en gerelateerde componenten. Het behouden van de relatie tussen de buisas, matrijsas en doornas is belangrijk omdat een verkeerde uitlijning de wanddikte, ovaliteit en oppervlaktekwaliteit kan beïnvloeden.

Kies de tekenmethode volgens de voltooide buis

Zinkende tekening

De buis wordt zonder interne plug door de matrijs getrokken. Deze methode heeft een eenvoudiger gereedschapsopstelling en is geschikt wanneer de belangrijkste vereiste het verkleinen van de buitendiameter is in plaats van een strakke controle van de binnendiameter en wanddikte.

Vaste stekkertekening

Een stationaire plug regelt de binnendiameter tijdens het trekken. Het wordt gewoonlijk gekozen wanneer zowel de buitendiameter als de wanddikte nauwkeuriger moeten worden gecontroleerd dan bij zinkend tekenen.

Drijvende plugtekening

De plug wordt in de buis geplaatst en beweegt mee met het trekproces. De methode kan een ander evenwicht bieden tussen reductie, interne dimensionale controle en trekkracht, dus de selectie van het gereedschap moet gebaseerd zijn op de daadwerkelijke buisspecificatie.

Bewegende doorntekening

Een lange doorn gaat tijdens het trekken door de buis en biedt meer controle over de binnendiameter en wanddikte. Het wordt over het algemeen overwogen wanneer de interne maatvereisten veeleisender zijn.

De vier methoden zijn niet voor elke buis uitwisselbaar. Materiaalsterkte, startafmetingen, afgewerkte afmetingen, reductie per doorgang, smering en vereiste toleranties moeten worden beoordeeld voordat de gereedschapsopstelling wordt geselecteerd.

Wat belangrijk is bij het selecteren van de machine

Trekkracht wordt niet alleen geselecteerd op basis van de buisdiameter.Twee buizen met dezelfde buitendiameter kunnen zeer verschillende machinecapaciteiten vereisen vanwege verschillen in materiaalsterkte, wanddikte, reductie, gereedschap en smering.

Buismateriaal

Koolstofstaal, roestvrij staal, gelegeerd staal, koper, aluminium, messing, titanium en andere metalen hebben verschillende vervormingseigenschappen. Materialen met een hogere sterkte of zwaardere reducties vereisen over het algemeen een grotere trekkracht en een geschikte gereedschapsopstelling.

Begin- en eindafmetingen

Inkomende buitendiameter, wanddikte, afgewerkte buitendiameter, afgewerkte wanddikte en buislengte bepalen de vereiste reductie bij elke doorgang. Deze waarden zijn nodig voordat het machinemodel en de gereedschappen definitief kunnen worden gemaakt.

Vereiste productielengte

De effectieve lengte van de afgewerkte buis varieert per machinemodel. Als de productielijn lange buizen verwerkt, moeten de beschikbare trekslag en de machine-indeling samen worden gecontroleerd in plaats van de trekbank alleen op krachtcapaciteit te selecteren.

Productie-output

De treksnelheid heeft invloed op de cyclustijd, maar de maximale snelheid is niet noodzakelijkerwijs de beste productie-instelling voor elke buis. Materiaalgedrag, smering, gereedschap, reductie en oppervlaktevereisten kunnen de praktische werksnelheid bepalen.

Automatiseringsniveau

De pijphydraulische koudtrekmachine kan worden geconfigureerd rond de vereiste bedieningsmethode en productievolume. PLC- en HMI-besturingen beheren de tekenvolgorde, wagenbeweging, retourslag, bedrijfsparameters en machinestatus. Extra apparatuur voor het hanteren van buizen kan worden overwogen wanneer het laden, lossen of herhaalde productiecycli een knelpunt vormen.

Specificaties van de hydraulische koudtrekmachine uit de FR-serie

FangRong levert hydraulische trekbanken in verschillende krachtklassen. Onderstaande tabel toont de aangeleverde FR-seriegegevens. De werkelijke configuratie moet worden bevestigd aan de hand van het buismateriaal, de afmetingen, de tekenmethode en de productievereisten van de klant.

Model FR-2T FR-5T FR-10T FR-15T FR-20T FR-30T FR-50T FR-70T
Max. Trekkracht (kN) 20 50 100 150 200 300 500 700
Treksnelheid (m/min) 0~10 3~10 3~10 3~10 3~10 3~10 2~10 10~16
Effectieve lengte van afgewerkte buis (m) 6 5 5 9 5 5 7 9
Buitendiameter bereik afgewerkte buis (mm) φ5 maximaal φ25 maximaal φ50 maximaal φ60 maximaal φ70 maximaal φ30~φ80 φ30~φ100 φ30~φ100
Max. Afgewerkte buiswanddikte (mm) 1.5 2 3 4 5 6 8 10
Hoofdoliecilinder (mm) φ63*φ35 φ80*φ45 φ125*φ70*3200 φ125*φ70 φ150 φ180*φ90*3000 φ200*φ100 φ280*φ150*9000
Aantal hydraulische stations 1 1 1 1 1 1 1 2
Werkdruk (MPa) 21 21 21 21 21 26 26 26
Max. Systeemdruk (MPa) 26.0 26.0 26.0 26.0 26.0 31.5 31.5 31.5
Hoofdoliepomp (handmatige variabele plunjerpomp) 40 40 40 50 50 50 50 50
Hoofdmotor (kW) 3.7 7.5 22 30 45 75 75 132*2
Overzichtsafmetingen B×H×L (m) 1,6*1,4*30 1,6*1,4*30 1,6*1,4*30 1,6*1,4*30 1,6*1,4*30 1,1*1,2*20 1,2*1,3*25 1,3*1,4*25
Gewicht (t) 2 3 5 8 10 15 20 30

Specificatie opmerking:De bovenstaande waarden komen uit de meegeleverde FR-modeltabel en dienen ter referentie. De uiteindelijke machineafmetingen, krachtcapaciteit, gereedschap, hydraulische configuratie en bedrijfsparameters worden bevestigd op basis van het daadwerkelijke buisproces.

Buistoepassingen

Pipe Hydraulic Cold Drawing Machine Application

Hydraulische en pneumatische cilinderbuizen

Koudtrekken kan worden gebruikt om de buitendiameter, wanddikte en binnenafmetingen van buizen die worden gebruikt voor cilinderlopen en aanverwante componenten te controleren. De vereiste tekenmethode is afhankelijk van de maatvereisten vóór het honen of bewerken.

Koolstofstalen en roestvrijstalen buizen

De pijphydraulische koudtrekmachine kan stalen buizen verwerken voor mechanische componenten, industriële apparatuur, structurele onderdelen, warmtewisselaars en andere toepassingen die gecontroleerde buisafmetingen vereisen.

Koperen en messing buizen

Koperen en messing buizen kunnen worden getrokken voor maatvoering in HVAC, koeling, warmtewisselaars, sanitaire componenten en elektrische toepassingen. De juiste gereedschaps- en tekensnelheid zijn afhankelijk van de materiaal- en buisspecificatie.

Aluminium buizen

Het trekken van aluminium buizen wordt gebruikt waar gecontroleerde afmetingen en lichtgewicht buissecties vereist zijn, inclusief geselecteerde automobiel-, warmtewisselaar- en industriële toepassingen.

Buizen van titanium en speciale legering

Titanium, nikkellegeringen en andere speciale metalen vereisen procesparameters die zijn afgestemd op hun sterkte en vervormingsgedrag. De machinecapaciteit, tekenmethode, gereedschap en reductieschema moeten daarom worden bevestigd op basis van de werkelijke materiaalkwaliteit en buisafmetingen.

Engineering en productiecontrole

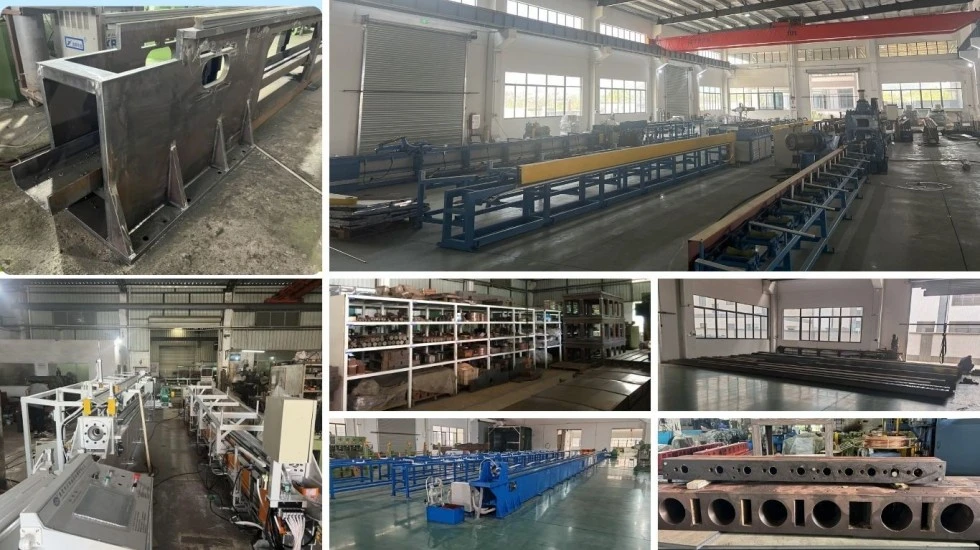
FangRong Hydraulic Cold Drawing Machine Workshop

Procesbeoordeling vóór productie

Vóór de fabricage beoordeelt FangRong het buismateriaal, de binnenkomende afmetingen, de afgewerkte afmetingen, de tekenmethode, de reductievereisten, de buislengte, de trekkracht en het productiedoel. Deze parameters bepalen het hydraulische systeem, de cilindercapaciteit, de opstelling van het gereedschap, de slag van de machine en de besturingsconfiguratie.

Bewerking van frame en geleiderail

Het machineframe, de geleiderails, de trekslede, de cilindermontagestructuur en de matrijshouder worden machinaal bewerkt en geassembleerd volgens het ontwerp van de apparatuur. De uitlijning van de geleiderail wordt gecontroleerd omdat de beweging van de wagen rechtstreeks van invloed is op de relatie tussen de buis en het tekengereedschap.

Inspectie van het hydraulisch systeem

Tijdens de montage en inbedrijfstelling worden het hydraulisch aggregaat, de hoofdcilinder, kleppen, leidingen en aanverwante componenten gecontroleerd. Hydraulische druk, cilinderbeweging, kleprespons en bedrijfsstabiliteit worden meegenomen in de machinetest.

PLC- en HMI-inbedrijfstelling

Het besturingssysteem is geconfigureerd voor de overeengekomen machinefuncties. PLC-logica en HMI-instellingen omvatten tekenbewerking, wagenbeweging, retourslag, bedrijfsmodi en relevante informatie over de machinestatus.

Laadtesten vóór verzending

De voltooide machine ondergaat een nullastbedrijf gevolgd door een belastingtest volgens de overeengekomen technische vereisten. Mechanische bewegingen, hydraulische prestaties, elektrische bedieningselementen, tekenfuncties en veiligheidsgerelateerde functies worden vóór verzending gecontroleerd.

Hydraulic Cold Drawing Machine Assembly and Testing

FangRong-buistrekapparatuur

FangRong houdt zich sinds 1998 bezig met de productie van koudtrekapparatuur. Het assortiment omvat hydraulische koudtrekmachines en bijbehorende buis- en staafverwerkingsapparatuur.

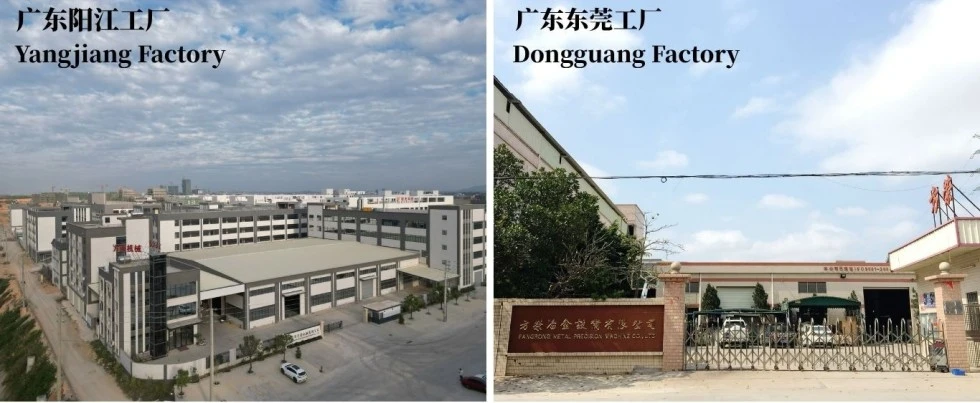
Het bedrijf exploiteert productiefaciliteiten in Dongguan en Yangjiang, Guangdong, met productie op het gebied van mechanische fabricage, machinale bewerking, hydraulische assemblage, elektrische integratie, machineassemblage en testen. De jaarlijkse productiecapaciteit bedraagt ​​meer dan 650 machines.

Voor projecten die meer dan een trekbank vereisen, kan de productielijn worden gepland rond processen zoals richten, tekenen, rechttrekken, snijden en afschuinen, afhankelijk van de eisen van de afgewerkte buis.

Kwaliteitssysteem en compliance

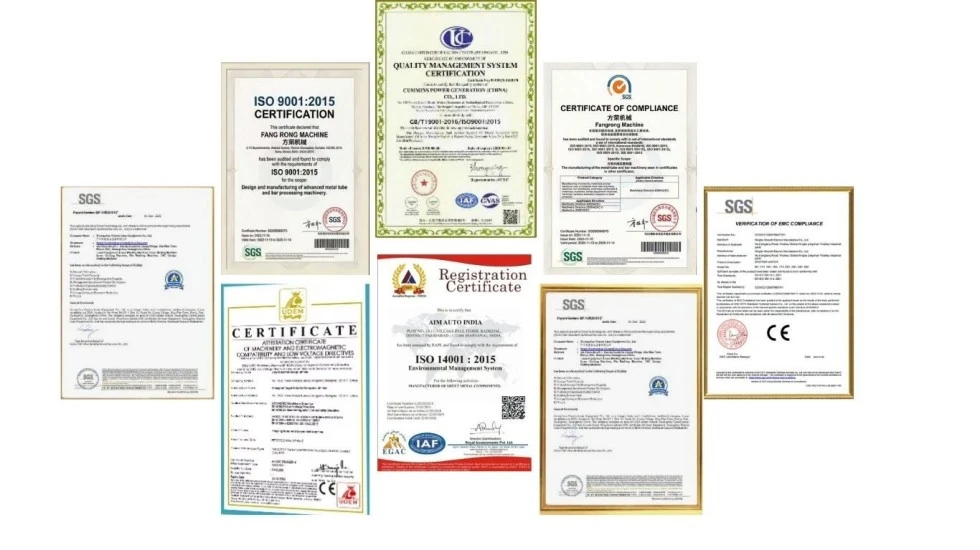
FangRong Quality Certification for Hydraulic Cold Drawing Machine

ISO9001:2015

Het kwaliteitsmanagementsysteem van FangRong is gecertificeerd volgensISO9001:2015, Certificaatnr.UQ231211R1.

CE-naleving

De hydraulische pijptrekmachine wordt geleverd met CE-markering op basis van de toepasselijke Machinerichtlijn 2006/42/EG-eisen. De definitieve veiligheidsconfiguratie wordt bevestigd op basis van het machineontwerp en de bestemmingsmarkt.

SGS-inspectie

SGS-inspectie kan een extra onafhankelijke inspectieoptie bieden voor klanten die vóór verzending een verificatie door een derde partij nodig hebben.

Patenten en apparatuurontwikkeling

FangRong rapporteert meer dan 130 patenten, waaronder 32 uitvindingsoctrooien en meer dan 100 gebruiksmodeloctrooien. Representatieve patentnummers zijn onder meer 2013207829011, 2008300532117 en ZL2015 2 0842922.7.

Leverings-, installatie- en aankoopinformatie

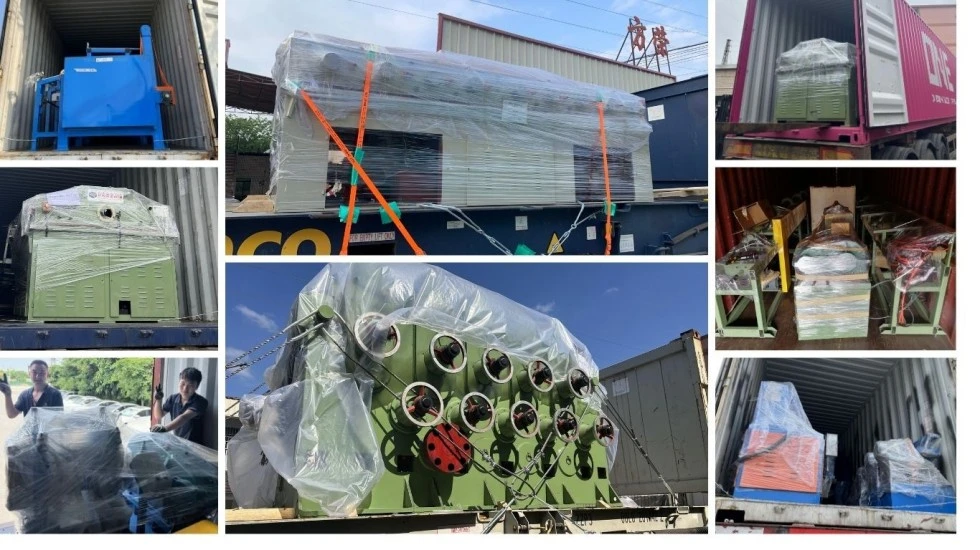
Pipe Hydraulic Cold Drawing Machine Packaging and Shipping

Wat de klant moet bieden

Voor offertes en machineselectie moeten klanten het buismateriaal en de kwaliteit opgeven, inkomende buitendiameter en wanddikte, afgewerkte buitendiameter en wanddikte, buislengte, vereiste tekenmethode indien bekend, verwacht productievolume en beschikbare werkplaatsomstandigheden.

MOQ- en hoeveelheidsprijzen

MOQ: 1 set.

Voor op hoeveelheden gebaseerde inkoop kan de offerte als volgt worden gestructureerd:

1 reeks:Standaard projectofferte op basis van het geselecteerde model en configuratie.

2–4 sets:Op hoeveelheid gebaseerde prijzen beschikbaar na bevestiging van het model en de configuratie.

5+ sets:Project- of volumeofferte op basis van de totale apparatuurbehoefte.

FOB-verzendtermijn

FOB China laadhaven.De specifieke vertrekhaven, verpakkingsregeling en verzendafmetingen worden bevestigd in de commerciële offerte volgens de uiteindelijke machineconfiguratie.

Doorlooptijd

Standaard volgorde:ongeveer 30-60 dagen voor apparatuur van de klasse FR-16 tot FR-100, afhankelijk van de definitieve configuratie.

Grote of aangepaste bestelling:ongeveer 90–120 dagen voor grotere modellen of projecten met speciale automatisering.

Versnelde bestelling:een kortere levering kan mogelijk zijn, afhankelijk van de productiecapaciteit en de beschikbaarheid van componenten. De bevestigde leverdatum moet worden vermeld in de besteldocumenten.

Betaling en garantie

Betaling:30% aanbetaling en 70% saldo vóór verzending na fabrieksacceptatietests (FAT).

Garantie:12 maanden vanaf inbedrijfstelling, met inachtneming van de overeengekomen garantievoorwaarden.

Veelgestelde vragen

Q1. Hoe selecteer ik de juiste hydraulische koudtrekmachine?

Begin met het buismateriaal, de binnenkomende buitendiameter en wanddikte, de afgewerkte buitendiameter en wanddikte, de buislengte, de vereiste reductie en het productiedoel. Deze parameters worden gebruikt om de vereiste trekkracht, machineslag, gereedschapsmethode en hydraulische configuratie te bepalen.

Vraag 2. Wat is het verschil tussen zinken en plugtrekken?

Zinkende tekening gebruikt geen interne plug en regelt voornamelijk de buitendiameter. Plugtekenen introduceert intern gereedschap om de boring en wanddikte te controleren. Methoden met vaste plug, zwevende plug en bewegende doorn bieden verschillende niveaus van interne dimensionale controle.

Q3. Hoe wordt de benodigde trekkracht berekend?

De trekkracht is afhankelijk van de materiaalsterkte, buisafmetingen, reductiegebied, matrijsgeometrie, wrijving, smering, treksnelheid en het geselecteerde gereedschap. Daarom is de buitendiameter van de buis alleen niet voldoende om de machinecapaciteit te bepalen.

Q4. Kan één machine verschillende buismaterialen verwerken?

Ja, op voorwaarde dat de capaciteit en het gereedschap van de hydraulische pijptrekmachine geschikt zijn. Koolstofstaal, roestvrij staal, koper, aluminium, messing, titanium en andere legeringen kunnen verschillende tekenparameters, gereedschappen en reductieschema's vereisen.

Vraag 5. Hoeveel tekenpassen zijn er nodig?

Het aantal passages is afhankelijk van de totale reductie, materiaaleigenschappen, toegestane reductie per passage, tekenmethode en uiteindelijke afmetingen. Grotere totale reducties worden normaal gesproken verdeeld in meerdere passages om het proces binnen geschikte vormingsomstandigheden te houden.

Vraag 6. Kan de machine geleverd worden als onderdeel van een complete buizenverwerkingslijn?

Ja. Afhankelijk van het eindproduct kan de tekenmachine worden gecombineerd met processen zoals richten, rechttrekken, snijden en afschuinen. De lijnconfiguratie moet worden bepaald op basis van de vereiste productiestroom en buishanteringsmethode.

Vraag 7. Kunnen gelaste buizen koudgetrokken worden?

Ze kunnen worden verwerkt als de laskwaliteit, buisconditie, materiaal, afmetingen en vereiste reductie geschikt zijn voor koudtrekken. De toestand van de binnenkomende buis moet worden beoordeeld voordat het tekenproces wordt bevestigd.

Vraag 8. Welke gegevens zijn nodig voor een definitieve offerte?

Geef het buismateriaal en de kwaliteit van de buis op, inkomende buitendiameter en wanddikte, afgewerkte buitendiameter en wanddikte, buislengte, tekenmethode indien bekend, vereiste uitvoer, aantal doorgangen indien vastgesteld, en automatiseringsvereisten. Werkplaatsafmetingen en informatie over de stroomvoorziening zijn ook nuttig voor de definitieve machineplanning.

Stuur onderzoek
Contact informatie
Vertel ons over uw materiaal, productspecificaties, productieproces en apparatuurvereisten. FangRong kan geschikte koudtrekmachines, tekenmatrijzen, richtmachines en op maat gemaakte oplossingen voor uw toepassing bespreken.
Beoordeling:
5.0
X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies. Privacybeleid
AfwijzenAccepteren